

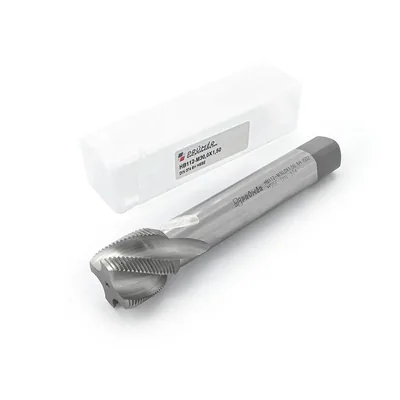
Macho máquina M30 x 1,5 rosca fina MF canal helicoidal HSS-E 6H DIN 374 brilhante Prumer HB112-M30,0X1,50
Variações disponíveis(50)
Nenhuma variação encontrada
Vendido e entregue por World Tools


Dados de corte
Faixas de trabalho indicadas para este macho em cada grupo de material. Dentro delas ele trabalha no rendimento para o qual foi projetado: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||
|---|---|---|
| Aço(parcial) | 10 a 14 | 1.50 |
| Ferro fundido(parcial) | 4 a 7 | 1.50 |
| Metais não ferrosos(parcial) | 6 a 20 | 1.50 |
- Aço(parcial)
- 10 a 14
- 1.50
- Ferro fundido(parcial)
- 4 a 7
- 1.50
- Metais não ferrosos(parcial)
- 6 a 20
- 1.50
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Comprimento
- 150,0MM
- Encaixe
- 18,0MM
- Haste
- 22,0MM
- Norma
- DIN 374
- Outras Opções
- M30,0 X 1,50P (DIN 374)
- Passo
- 1,50P
- Rosca
- M30
- Tipo
- MÉTRICA FINA
- Área de Corte
- 26,0MM
Análise do especialista
Entre os três passos M30 desta linha, o HB112-M30,0X1,50 é o de maior versatilidade. O passo 1,50 mm para M30 aparece em flanges de alta pressão (ANSI, DIN), conexões de bombas e compressores e equipamentos de processo, sendo o mais especificado nesse diâmetro em contextos de indústria pesada.
O furo de 28,5 mm é o principal desafio logístico, medida fracionária que exige broca específica ou alargador. Em uma linha de produção que usa M30×1,50 com frequência, comprar e manter broca 28,5 mm em estoque é obrigatório; o custo da broca é irrelevante frente ao custo de um macho quebrado em furo sub-dimensionado.
O canal helicoidal em M30 em furos cegos gera volume alto de cavaco por volta. Programar ciclos de pecking e usar lubricoolante com boa pressão de lavagem é ainda mais crítico nesse diâmetro que nos menores. Um furo cego de 26 mm em M30×1,50 sem pecking em aço inox é convite para quebra de macho.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Macho máquina canal helicoidal hss-e 6H mf M30,0 x 1,50 DIN374 brilhante
O canal em hélice puxa o cavaco para fora do furo pelo mesmo caminho por onde o macho entrou, que é o que permite roscar furo cego com segurança.
- M30 x 1,50 mm rosca e passo
- 6H classe da rosca
- brilhante, sem cobertura cobertura
- DIN 374 norma
Prumer: ferramenta de corte em aço rápido desde os anos 1930
A Prumer nasceu na década de 1930, quando a indústria europeia precisava de ferramenta de corte confiável e havia pouca. Atravessou a guerra, participou da reconstrução da indústria do continente e nunca saiu do mesmo assunto: furar e roscar em aço rápido. Em 2023, procurando fabricante na Europa, os diretores da World Tools ouviram dos próprios alemães onde estava a ferramenta que eles queriam. Foram até lá, viram a linha de perto e trouxeram a marca para o Brasil. Aço rápido é ferramenta que aceita ser reafiada e voltar ao trabalho: o que se compra aqui é vida útil, não uma peça descartável.
A World Tools importa a Prumer e mantém a linha em estoque no Brasil, da broca de meio milímetro ao macho de rosca grossa.
Dados técnicos
Ficha técnica
- Tipo Macho Máquina Canal Helicoidal
- Código HB112-M30,0X1,50
- Material HSS-E M35
- Classe da rosca 6H
- Passo 1,50 mm
- Cobertura brilhante, sem cobertura
- Rosca M30
- Norma DIN 374
- Acabamento Brilhante
- Tratamento de Superfície Brilhante
- Classe ISO 2
- Tolerância da Rosca 6H
- Diâmetro do Furo Ø 28,5 mm
- Encaixe Quadrado 18,0 mm
Fabricação e controle de qualidade
- Fabricado pela Prumer, empresa fundada na década de 30, com sede na República Tcheca e 86 anos de história.
- Após a Segunda Guerra Mundial, a Prumer participou da reconstrução da indústria europeia e passou a fabricar suas ferramentas com materiais de primeira linha, com destaque para o aço M35.
- Produtos submetidos a rigorosos padrões de controle de qualidade, para atender e superar as exigências do mercado mundial.
- Em 2023, os diretores da World Tools visitaram a Prumer, na República Tcheca, e as empresas firmaram um contrato de exclusividade que trouxe a marca para o Brasil.
Rotação e avanço para esta medida
| Grupo | Material | Vc (m/min) | Rotação (rpm) | Avanço (mm/volta) | Avanço (mm/min) |
|---|---|---|---|---|---|
| P2.2 | Aço de construção, até 800 N/mm² | 10 a 14 | 110 a 150 | 1,5 | 165 a 225 |
| P2.3 | Aço fundido não ligado, até 800 N/mm² | 10 a 14 | 110 a 150 | 1,5 | 165 a 225 |
| K6.2 | Ferro fundido maleável e nodular | 4 a 7 | 40 a 70 | 1,5 | 60 a 105 |
| N8.1 | Liga de alumínio com até 10% de silício | 14 a 20 | 150 a 210 | 1,5 | 225 a 315 |
| N10.2 | Liga de cobre de cavaco longo | 6 a 10 | 60 a 110 | 1,5 | 90 a 165 |
O avanço do macho é o próprio passo da rosca: a ferramenta anda um passo a cada volta. A faixa de rotação vale para o material indicado, com fluido de corte.
Do que é feito, e o que isso muda
- O cobalto do M35: aço rápido com 5% de cobalto. O cobalto segura a dureza com a ferramenta quente, e é isso que deixa ela trabalhar em inox e aço liga sem perder o fio no meio do corte.
- Acabamento brilhante: sem revestimento. É o acabamento certo para alumínio, latão e material macio, onde a cobertura dura não ajuda e o cavaco precisa sair liso.
- A classe 6H: é a tolerância da rosca interna de uso geral em métrica. A porca ou o parafuso de classe normal entra sem folga sobrando e sem forçar.
- A norma DIN 374: define a tolerância de diâmetro e de forma da ferramenta. É o que garante que a peça desta caixa mede igual à da próxima compra.
- Aço HSS-E M35 com 5% de cobalto: boa combinação de tenacidade e dureza, suportando cargas de corte pesadas sem se deformar ou quebrar facilmente.
- Maior estabilidade térmica: o cobalto da liga permite que a ferramenta funcione em temperaturas mais altas sem perder as propriedades mecânicas, o que é importante quando o calor gerado no corte é alto.
- Fabricado conforme a norma DIN 374: norma alemã que define as dimensões, tolerâncias, forma e acabamento de machos de rosca tipo máquina.
- Classe de tolerância ISO 2, conforme a ISO 965: define a faixa de tolerância dimensional e geométrica da rosca.
- Tolerância 6H: o número indica a faixa de tolerância da rosca métrica interna e a letra H indica que é uma rosca interna.
Como usar
Indicação de Uso
- Indicado para furos cegos.
- Indicado para materiais de cavaco longo, gerados de forma espiral e contínua.

Onde esse macho máquina de canal helicoidal trabalha melhor
- Furo cego: a hélice tira o cavaco para trás e libera o fundo do furo, onde o cavaco preso quebra o macho.
- Material de cavaco longo: aço carbono, aço liga e inoxidável, que saem em fita contínua e precisam de caminho para sair.
- Rosca em série na máquina: com cabeçote flutuante ou roscamento rígido, mantendo o avanço igual ao passo.
Onde não usar
- Em ferro fundido e em latão, que fazem cavaco curto: ali o canal reto tira melhor e o helicoidal só rouba seção do macho.
- Sem o furo no diâmetro certo. Furo apertado quebra o macho, furo largo entrega rosca sem altura de filete e o parafuso arranca.
- A seco em aço inoxidável e em liga resistente. Roscar é a operação com mais atrito da oficina, e sem fluido a aresta cola no material.
Para durar mais
- Entrada alinhada com o eixo do furo. Macho entortado em 2 graus já rosca fora de esquadro e quebra na terceira peça.
- Fluido chegando na ponta, não na superfície. Em furo cego, o fluido só entra se o cavaco sair.
- Guarde cada macho separado. Filete batido em gaveta é rosca perdida no próximo furo.
Pré-furo para esta rosca
- Broca de Ø 28,5 mm para M30 x 1,50 mm: diâmetro nominal menos o passo (30 menos 1,5), regra da DIN 336. Fica cerca de 75% da altura do filete, o padrão para o macho cortar sem forçar e a rosca sair na classe.
- Furo menor que isso sobrecarrega o macho e é a causa mais comum de quebra; furo maior deixa a rosca fraca.
- Em material que fecha o furo (alumínio e cobre macios, inox austenítico), confira a primeira rosca com calibrador passa não passa.
Tabela de medidas
Medidas

| Diâmetro do furo a ser efetuada a rosca | Ø 28,5mm |
| Encaixe quadrado | 18,0mm |
- A Comprimento Total: 150mm
- B Área de corte: 26mm
- P Passo: 1,50mm
- MF M30,0
- Ø Diâmetro da haste: 22,0mm
Medidas aproximadas.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
Para produção seriada de 50 peças por turno em aço inoxidável 316, o HSS-E M35 deste M30×1,50 é a ferramenta certa?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para 50 peças por turno em 316L com M30×1,50, o HSS-E M35 é viável mas não ideal para produção contínua intensiva, o desgaste das 4 arestas em inox 316L a esse volume exigirá reafiação frequente ou troca de macho. Para produção mais intensa neste material, machos M35 com revestimento TiAlN ou em metal duro com geometria otimizada para inox seriam mais econômicos a longo prazo. Para lotes pequenos (até 20 peças por macho), o HSS-E M35 é adequado.
- P
O HB112-M30,0X1,50 compartilha haste 22 mm e encaixe 18 mm com o M30×1,00 desta linha. O porta-macho é o mesmo?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. Os três passos de M30 desta linha (1,00 / 1,50 / 2,00 mm) compartilham haste Ø 22,0 mm e encaixe quadrado 18,0 mm. O mesmo porta-macho serve para todos; apenas o avanço programado na máquina difere. Isso simplifica o ferramental quando se trabalha com múltiplos passos M30.
- P
Comparando M30×1,50 com M30×2,00 da mesma linha, qual oferece melhor resistência à fadiga para roscas submetidas a cargas dinâmicas (vibração, impacto)?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Roscas de passo menor (1,50 mm) tendem a ter melhor resistência à fadiga em cargas dinâmicas porque o concentrador de tensão no fundo do filete é de menor raio e menor profundidade, reduzindo o fator de concentração de tensão. Para aplicações com vibração intensa, o passo 1,50 mm é preferível ao 2,00 mm, que tem filete mais profundo e maior concentrador. A resistência estática ao arrancamento, por outro lado, pode ser maior no passo 2,00 mm por maior altura de filete.
- P
O furo-piloto para o M30×1,50 é Ø 28,5 mm. Que cuidado devo ter para obter essa medida com precisão?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Ø 28,5 mm não é broca de número inteiro. Use broca 28 mm seguida de alargador de 28,5 mm, ou broca de 28,5 mm se disponível. Em furos com qualidade superficial importante, o alargamento garante tolerância H8 e elimina ovalização residual da broca, que em passo fino 1,50 mm afetaria diretamente a qualidade da rosca. Confirme o diâmetro final com paquímetro antes do rosqueamento.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Macho máquina M30 x 3,5 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M30,0
Macho máquina M10 x 1,5 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M10,0
Macho máquina M33 x 3,5 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M33,0
Macho máquina M10 x 1,5 canal helicoidal HSS-E 6H DIN 371 brilhante Prumer HB011-M10,0
Macho máquina M12 x 1,75 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M12,0
Macho máquina M3 x 0,5 canal helicoidal HSS-E 6H DIN 371 brilhante Prumer HB011-M03,0
Macho máquina M20 x 2,5 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M20,0
Macho máquina M18 x 2,5 canal helicoidal HSS-E 6H DIN 376 brilhante Prumer HB012-M18,0
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.