



Dados de corte
Faixas de trabalho indicadas para este macho em cada grupo de material. Dentro delas ele trabalha no rendimento para o qual foi projetado: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||
|---|---|---|
| Aço(parcial) | 12 a 15 | 0.794 |
| Ferro fundido(parcial) | 6 a 8 | 0.794 |
| Metais não ferrosos(parcial) | 10 a 30 | 0.794 |
- Aço(parcial)
- 12 a 15
- 0.794
- Ferro fundido(parcial)
- 6 a 8
- 0.794
- Metais não ferrosos(parcial)
- 10 a 30
- 0.794
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Encaixe
- 3,0MM
- Outras Opções
- UNC N6 9/64" X 32 TPI (DIN 371)
- Passo
- 32F
- Rosca
- N6 OU 9/64"
- Tipo
- UNIFICADA GROSSA - UNC
- Tolerância
- 2B
- Área de Corte
- 7,0MM
Análise do especialista
O HT211-N6 TiN é a versão de performance para o rosqueamento #6-32 UNC em aplicações onde o material ou o volume justificam a cobertura. A grande vantagem em relação ao HB211-N6 brilhante é a vida da aresta estendida, em aços carbono de médio teor de carbono e ligas ferrosas, o TiN reduz o desgaste por abrasão e o aquecimento localizado que em machos pequenos compromete o perfil antes do esperado.
A intercambialidade dimensional com o HB211-N6 é um ponto prático importante: o técnico de ferramentaria pode manter apenas um tipo de porta-macho para o diâmetro N6 e alternar entre brilhante e TiN conforme o material que entra em produção, sem reconfigurar o setup.
Para alumínio e não-ferrosos, o brilhante continua sendo mais racional economicamente. O TiN do HT211-N6 faz mais sentido em aços, fundidos e ligas que causam desgaste acelerado na aresta, onde a quebra dentro da peça é o risco mais caro a evitar.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

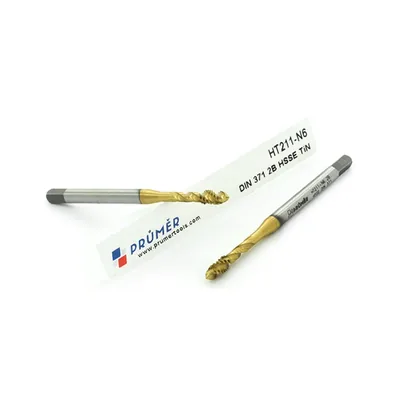
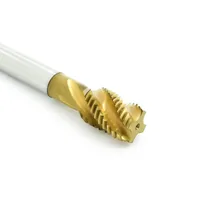
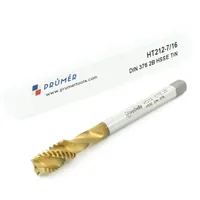
Macho máquina canal helicoidal hss-e 2B unc N6 9/64 x 32 tpi DIN371 tin
O canal em hélice puxa o cavaco para fora do furo pelo mesmo caminho por onde o macho entrou, que é o que permite roscar furo cego com segurança.
- UNC N6 9/64 rosca e passo
- 32 fios por polegada
- 2B classe da rosca
- TiN cobertura
Prumer: ferramenta de corte em aço rápido desde os anos 1930
A Prumer nasceu na década de 1930, quando a indústria europeia precisava de ferramenta de corte confiável e havia pouca. Atravessou a guerra, participou da reconstrução da indústria do continente e nunca saiu do mesmo assunto: furar e roscar em aço rápido. Em 2023, procurando fabricante na Europa, os diretores da World Tools ouviram dos próprios alemães onde estava a ferramenta que eles queriam. Foram até lá, viram a linha de perto e trouxeram a marca para o Brasil. Aço rápido é ferramenta que aceita ser reafiada e voltar ao trabalho: o que se compra aqui é vida útil, não uma peça descartável.
A World Tools importa a Prumer e mantém a linha em estoque no Brasil, da broca de meio milímetro ao macho de rosca grossa.
Dados técnicos
Ficha técnica
- Tipo Macho Máquina Canal Helicoidal
- Código HT211-N6
- Material HSS-E M35
- Classe da rosca 2B
- Passo 32 fios por polegada
- Cobertura TiN
- Rosca UNC N6 9/64
- Norma DIN 371
- Classe 2B
- Diâmetro do furo Ø 2,85mm
- Diâmetro da haste Ø 4,0mm
- Encaixe quadrado 3,0mm
Fabricação e controle de qualidade
- Fundada na década de 30 para atender a demanda crescente da indústria europeia, a Prumer tem sede na República Tcheca e soma 86 anos de fábrica.
- Depois da Segunda Guerra Mundial, participou da reconstrução da indústria europeia com foco na qualidade dos produtos, hoje fabricados com materiais de primeira linha, com destaque para o aço M35.
- Os produtos passam por padrões de controle de qualidade.
- A chegada da Prumer ao Brasil se deu por um contrato de exclusividade firmado entre a World Tools e a Prumer.
- Em 2023, diretores da World Tools visitaram a fábrica da Prumer, na República Tcheca.
- Com a abertura do mercado eslavo, as ferramentas da fábrica passaram a chegar ao restante da Europa.
Rotação e avanço para esta medida
| Grupo | Material | Vc (m/min) | Rotação (rpm) | Avanço (mm/volta) | Avanço (mm/min) |
|---|---|---|---|---|---|
| P2.2 | Aço de construção, até 800 N/mm² | 12 a 15 | 1100 a 1350 | 0,794 | 873 a 1072 |
| P2.3 | Aço fundido não ligado, até 800 N/mm² | 12 a 15 | 1100 a 1350 | 0,794 | 873 a 1072 |
| K6.2 | Ferro fundido maleável e nodular | 6 a 8 | 540 a 730 | 0,794 | 429 a 580 |
| N8.1 | Liga de alumínio com até 10% de silício | 15 a 30 | 1350 a 2700 | 0,794 | 1072 a 2144 |
| N8.2 | Liga de alumínio com mais de 10% de silício | 14 a 20 | 1250 a 1800 | 0,794 | 992 a 1429 |
| N10.2 | Liga de cobre de cavaco longo | 10 a 15 | 910 a 1350 | 0,794 | 723 a 1072 |
O avanço do macho é o próprio passo da rosca: a ferramenta anda um passo a cada volta. A faixa de rotação vale para o material indicado, com fluido de corte.
Do que é feito, e o que isso muda
- O cobalto do M35: aço rápido com 5% de cobalto. O cobalto segura a dureza com a ferramenta quente, e é isso que deixa ela trabalhar em inox e aço liga sem perder o fio no meio do corte.
- A cobertura TiN: o nitreto de titânio é mais duro que o aço da ferramenta e tem menos atrito. O cavaco escorrega em vez de soldar, e a aresta demora mais a desgastar.
- A classe 2B: é a tolerância de rosca interna de uso geral na medida em polegada, equivalente à 6H da métrica.
- A norma DIN 371: define a tolerância de diâmetro e de forma da ferramenta. É o que garante que a peça desta caixa mede igual à da próxima compra.
- Boa tenacidade e dureza: Suporta cargas de corte pesadas sem deformar ou quebrar, o que ajuda nas operações de usinagem de alta velocidade, onde as forças de corte são mais altas.
- Alta resistência à temperatura: O cobalto da liga mantém a ferramenta estável em temperaturas mais altas sem perder as propriedades mecânicas, o que é importante quando o calor gerado no corte é maior.
- Cobertura TIN (Nitreto de Titânio): Revestimento duro e resistente ao desgaste que protege a ferramenta no contato com o material durante o corte, prolongando a vida útil e reduzindo a troca.
- Superfície lisa e uniforme do TIN: Reduz o atrito entre a ferramenta e o material usinado.
- Proteção contra corrosão do TIN: Ajuda a proteger a ferramenta em ambientes ou materiais corrosivos durante a usinagem.
- TIN melhora o acabamento: Resulta em acabamento superficial mais suave e rosqueamento mais preciso, reduzindo a necessidade de acabamento adicional.
- Fabricado conforme a norma DIN 371: A norma define dimensões, tolerâncias, forma e acabamento do macho de rosca tipo máquina.
- Classe 2B: O "2" é a classe de tolerância para roscas UNC, usada quando a resistência importa mais que a precisão, e o "B" indica rosca interna, o que garante um ajuste mais preciso.

Como usar
Indicação de uso
- Indicado para furos cegos
- Materiais de cavaco longo, gerados de forma espiral e contínua
Onde esse macho máquina de canal helicoidal trabalha melhor
- Furo cego: a hélice tira o cavaco para trás e libera o fundo do furo, onde o cavaco preso quebra o macho.
- Material de cavaco longo: aço carbono, aço liga e inoxidável, que saem em fita contínua e precisam de caminho para sair.
- Rosca em série na máquina: com cabeçote flutuante ou roscamento rígido, mantendo o avanço igual ao passo.
Onde não usar
- Em ferro fundido e em latão, que fazem cavaco curto: ali o canal reto tira melhor e o helicoidal só rouba seção do macho.
- Sem o furo no diâmetro certo. Furo apertado quebra o macho, furo largo entrega rosca sem altura de filete e o parafuso arranca.
- A seco em aço inoxidável e em liga resistente. Roscar é a operação com mais atrito da oficina, e sem fluido a aresta cola no material.
Para durar mais
- Entrada alinhada com o eixo do furo. Macho entortado em 2 graus já rosca fora de esquadro e quebra na terceira peça.
- Fluido chegando na ponta, não na superfície. Em furo cego, o fluido só entra se o cavaco sair.
- Guarde cada macho separado. Filete batido em gaveta é rosca perdida no próximo furo.
Pré-furo para esta rosca
- Broca de Ø 2,7 mm para UNC N6 9/64 x 32 fios por polegada: diâmetro nominal menos o passo (3,51 menos 25,4 / 32 = 0,794 mm), regra da DIN 336. Fica cerca de 75% da altura do filete, o padrão para o macho cortar sem forçar e a rosca sair na classe.
- Furo menor que isso sobrecarrega o macho e é a causa mais comum de quebra; furo maior deixa a rosca fraca.
- Em material que fecha o furo (alumínio e cobre macios, inox austenítico), confira a primeira rosca com calibrador passa não passa.
Tabela de medidas
Medidas

| Diâmetro do furo a ser efetuada a rosca | Ø 2,85mm |
| Encaixe quadrado | 3,0mm |
- A Comprimento Total: 56mm
- B Área de corte: 7mm
- Ø Diâmetro da haste: 4,0mm
Medidas aproximadas.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
O passo de 32 TPI do N6 deste macho, como isso se compara com o N5 40 TPI da mesma linha em termos de resistência de rosca para fixação mecânica?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O N6 com 32 TPI tem passo maior (0,794 mm) que o N5 com 40 TPI (0,635 mm). Isso significa que o perfil de rosca do N6 é mais profundo e cada fileto tem maior altura, o que resulta em maior área de contato e resistência ao cisalhamento por fileto. Para fixação mecânica sob carga, o N6 é mais resistente que o N5, mas o diâmetro (N6 = 9/64" vs N5 = 1/8") também contribui. Confirme sempre com o cálculo de resistência de rosca da norma do projeto.
- P
A norma DIN 371 neste macho N6 TiN garante que o comprimento total de 56 mm é o mesmo que o HB211-N6 brilhante?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. Ambos seguem DIN 371 e possuem comprimento total de 56 mm, haste de 4 mm, encaixe de 3 mm e área de corte de 7 mm. A única diferença entre o HT211-N6 e o HB211-N6 é a cobertura TiN, dimensionalmente são intercambiáveis no portamacho. Isso facilita a troca de ferramenta no processo sem reconfigurar o porta-macho.
- P
O TiN no HT211-N6 9/64" x 32 TPI, qual o benefício concreto em relação ao HB211-N6 brilhante para rosquear aço SAE 8620 cementado superficialmente (camada de cementação remocionada antes do rosqueamento)?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Se a camada de cementação foi removida antes do rosqueamento, o material de trabalho é essencialmente o núcleo do 8620 (dureza baixa a média). Nesse cenário, o TiN ainda ajuda na redução do atrito em relação ao brilhante, mas o diferencial de vida não será tão expressivo quanto em aços endurecidos. O HT211-N6 TiN é a escolha mais segura para 8620 porque a variação de dureza entre núcleo e região de transição pode existir, o TiN absorve melhor essas variações pontuais.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Macho máquina 2B UNC N6 9/64 x 32 TPI canal helicoidal HSS-E DIN 371 brilhante Prumer HB211-N6
Macho máquina 2B UNC 7/8" x 9 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-7/8"
Macho máquina 2B UNC 9/16" x 12 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-9/16"
Macho máquina 2B UNC 1" x 8 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-1
Macho máquina 2B UNC 5/8" x 11 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-5/8"
Macho máquina 2B UNC 1/2" x 13 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-1/2"
Macho máquina 2B UNC 3/4" x 10 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-3/4"
Macho máquina 2B UNC 7/16" x 14 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-7/16"
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.