



Dados de corte
Faixas de trabalho indicadas para este macho em cada grupo de material. Dentro delas ele trabalha no rendimento para o qual foi projetado: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||
|---|---|---|
| Aço(parcial) | 12 a 15 | 1.058 |
| Ferro fundido(parcial) | 6 a 8 | 1.058 |
| Metais não ferrosos(parcial) | 10 a 30 | 1.058 |
- Aço(parcial)
- 12 a 15
- 1.058
- Ferro fundido(parcial)
- 6 a 8
- 1.058
- Metais não ferrosos(parcial)
- 10 a 30
- 1.058
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Comprimento
- 80,0MM
- Encaixe
- 4,9MM
- Haste
- 6,0MM
- Outras Opções
- UNC N12 7/32" X 24 TPI (DIN 371)
- Passo
- 24F
- Rosca
- N12 OU 7/32"
- Tipo
- UNIFICADA GROSSA - UNC
- Tolerância
- 2B
- Área de Corte
- 10,0MM
Análise do especialista
O HT211-N12 TiN é a ferramenta preferencial quando o processo de rosqueamento N12-24 UNC envolve aço carbono ou ligas ferrosas em produção repetitiva. A cobertura TiN, mesmo em um macho delicado como o N12, contribui de forma mensurável para a consistência do processo, menos quebras por desgaste excessivo, perfil de rosca mantido por mais peças.
O ponto crítico para este diâmetro é sempre o setup: furo-guia correto (conferir com tabela UNC antes de cada nova referência de material), peça bem fixada, porta-macho flutuante e controle de torque. Uma quebra de N12 dentro de um furo em peça de automação significa retrabalho caro, extrair macho quebrado de diâmetro pequeno é trabalhoso.
Se a linha for pequeno ou o material for alumínio/latão, o HB211-N12 brilhante da linha oferece a mesma geometria e norma DIN 371 com custo menor. A decisão TiN vs brilhante neste diâmetro está muito mais no material do que no volume.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

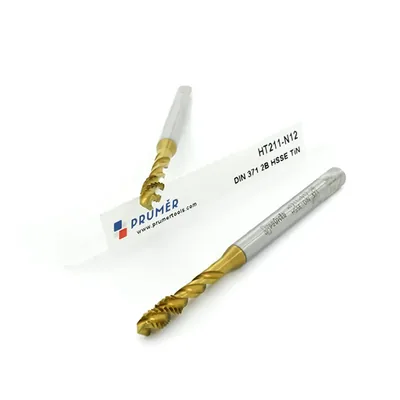
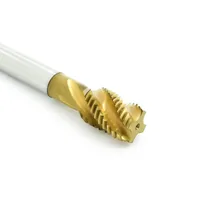
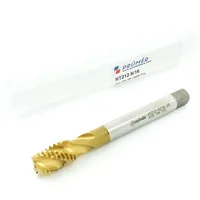
Macho máquina canal helicoidal hss-e 2B unc N12 7/32" x 24 tpi DIN371 tin
O canal em hélice puxa o cavaco para fora do furo pelo mesmo caminho por onde o macho entrou, que é o que permite roscar furo cego com segurança.
- UNC N12 7/32" rosca e passo
- 24 fios por polegada
- 2B classe da rosca
- TiN cobertura
Prumer: ferramenta de corte em aço rápido desde os anos 1930
A Prumer nasceu na década de 1930, quando a indústria europeia precisava de ferramenta de corte confiável e havia pouca. Atravessou a guerra, participou da reconstrução da indústria do continente e nunca saiu do mesmo assunto: furar e roscar em aço rápido. Em 2023, procurando fabricante na Europa, os diretores da World Tools ouviram dos próprios alemães onde estava a ferramenta que eles queriam. Foram até lá, viram a linha de perto e trouxeram a marca para o Brasil. Aço rápido é ferramenta que aceita ser reafiada e voltar ao trabalho: o que se compra aqui é vida útil, não uma peça descartável.
A World Tools importa a Prumer e mantém a linha em estoque no Brasil, da broca de meio milímetro ao macho de rosca grossa.
Dados técnicos
Ficha técnica
- Tipo Macho Máquina Canal Helicoidal
- Código HT211-N12
- Material HSS-E M35
- Classe da rosca 2B
- Passo 24 fios por polegada
- Cobertura TiN
- Rosca UNC N12 7/32"
- Norma DIN 371
- Classe 2B
- Diâmetro do furo Ø 4,5 mm
- Encaixe quadrado 4,9 mm
Fabricação e controle de qualidade
- A Prumer foi fundada na década de 30 e tem sede na República Tcheca, com 86 anos de atuação na fabricação de ferramentas.
- Após a Segunda Guerra Mundial, a fábrica seguiu focada na qualidade dos produtos: cada ferramenta é fabricada com o aço M35, conhecido por sua durabilidade e resistência, e passa por padrões de controle de qualidade.
- Em 2023, diretores da World Tools visitaram a Prumer, na República Tcheca, e constataram a qualidade, a eficiência e o foco em desempenho da marca.
- Com contrato de exclusividade firmado entre as empresas, a Prumer passou a ser distribuída no Brasil pela World Tools.
Rotação e avanço para esta medida
| Grupo | Material | Vc (m/min) | Rotação (rpm) | Avanço (mm/volta) | Avanço (mm/min) |
|---|---|---|---|---|---|
| P2.2 | Aço de construção, até 800 N/mm² | 12 a 15 | 700 a 870 | 1,058 | 741 a 920 |
| P2.3 | Aço fundido não ligado, até 800 N/mm² | 12 a 15 | 700 a 870 | 1,058 | 741 a 920 |
| K6.2 | Ferro fundido maleável e nodular | 6 a 8 | 350 a 460 | 1,058 | 370 a 487 |
| N8.1 | Liga de alumínio com até 10% de silício | 15 a 30 | 870 a 1750 | 1,058 | 920 a 1852 |
| N8.2 | Liga de alumínio com mais de 10% de silício | 14 a 20 | 810 a 1150 | 1,058 | 857 a 1217 |
| N10.2 | Liga de cobre de cavaco longo | 10 a 15 | 580 a 870 | 1,058 | 614 a 920 |
O avanço do macho é o próprio passo da rosca: a ferramenta anda um passo a cada volta. A faixa de rotação vale para o material indicado, com fluido de corte.
Do que é feito, e o que isso muda
- O cobalto do M35: aço rápido com 5% de cobalto. O cobalto segura a dureza com a ferramenta quente, e é isso que deixa ela trabalhar em inox e aço liga sem perder o fio no meio do corte.
- A cobertura TiN: o nitreto de titânio é mais duro que o aço da ferramenta e tem menos atrito. O cavaco escorrega em vez de soldar, e a aresta demora mais a desgastar.
- A classe 2B: é a tolerância de rosca interna de uso geral na medida em polegada, equivalente à 6H da métrica.
- A norma DIN 371: define a tolerância de diâmetro e de forma da ferramenta. É o que garante que a peça desta caixa mede igual à da próxima compra.
- Material M35 HSS-E: aço rápido ao cobalto (High Speed Steel Cobalt), com a letra E indicando 5% de cobalto na liga. Indicado para materiais de usinagem difícil e para corte em alta velocidade, com boa tenacidade para suportar cargas de corte pesadas sem deformar ou quebrar, e maior estabilidade térmica em temperaturas elevadas.
- Cobertura TIN (nitreto de titânio): revestimento duro e resistente ao desgaste, que reduz o atrito com o material usinado, ajuda a proteger contra corrosão e contribui para um acabamento mais suave e rosqueamento mais preciso, com menor necessidade de acabamento adicional.
- Norma DIN 371: norma técnica alemã que estabelece as especificações para machos de rosca tipo máquina, definindo dimensões, tolerâncias, forma e acabamento.
- Classe 2B: o "2" indica a classe de tolerância para roscas UNC, grossas, usadas em aplicações onde a resistência é mais importante que a precisão; o "B" indica rosca interna (a "A" seria externa). A classe 2B garante tolerâncias relativamente apertadas para roscas internas UNC, com ajuste mais preciso.

Como usar
Indicação de uso
- Indicado para furos cegos.
- Indicado para materiais de cavaco longo, gerado de forma espiral e contínua.
Onde esse macho máquina de canal helicoidal trabalha melhor
- Furo cego: a hélice tira o cavaco para trás e libera o fundo do furo, onde o cavaco preso quebra o macho.
- Material de cavaco longo: aço carbono, aço liga e inoxidável, que saem em fita contínua e precisam de caminho para sair.
- Rosca em série na máquina: com cabeçote flutuante ou roscamento rígido, mantendo o avanço igual ao passo.
Onde não usar
- Em ferro fundido e em latão, que fazem cavaco curto: ali o canal reto tira melhor e o helicoidal só rouba seção do macho.
- Sem o furo no diâmetro certo. Furo apertado quebra o macho, furo largo entrega rosca sem altura de filete e o parafuso arranca.
- A seco em aço inoxidável e em liga resistente. Roscar é a operação com mais atrito da oficina, e sem fluido a aresta cola no material.
Para durar mais
- Entrada alinhada com o eixo do furo. Macho entortado em 2 graus já rosca fora de esquadro e quebra na terceira peça.
- Fluido chegando na ponta, não na superfície. Em furo cego, o fluido só entra se o cavaco sair.
- Guarde cada macho separado. Filete batido em gaveta é rosca perdida no próximo furo.
Pré-furo para esta rosca
- Broca de Ø 4,4 mm para UNC N12 7/32" x 24 fios por polegada: diâmetro nominal menos o passo (5,49 menos 25,4 / 24 = 1,058 mm), regra da DIN 336. Fica cerca de 75% da altura do filete, o padrão para o macho cortar sem forçar e a rosca sair na classe.
- Furo menor que isso sobrecarrega o macho e é a causa mais comum de quebra; furo maior deixa a rosca fraca.
- Em material que fecha o furo (alumínio e cobre macios, inox austenítico), confira a primeira rosca com calibrador passa não passa.
Tabela de medidas
Medidas

| Diâmetro do furo a ser efetuada a rosca | Ø 4,5mm |
| Encaixe quadrado | 4,9mm |
- A Comprimento Total: 80mm
- B Área de corte: 10mm
- Ø Diâmetro da haste: 6,0mm
Medidas aproximadas.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
Como o canal helicoidal do HT211-N12 comporta o cavaco produzido em furos cegos de aço 1020?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O ângulo helicoidal dos canais lança o cavaco para trás (em direção à boca do furo), impedindo o acúmulo no fundo, que é a principal causa de travamento e quebra em furos cegos. Em aço 1020, o cavaco tende a ser longo e fibroso; o canal helicoidal fragmenta e expele com eficiência quando há refrigeração adequada. Use fluido de corte em abundância para complementar a ação mecânica do canal.
- P
O macho HT211-N12 TiN possui área de corte de 10 mm, é suficiente para rosquear em bloco de aço SAE 1020 com profundidade de engate de 7 mm em furo cego?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim, 10 mm de área de corte cobre 7 mm de profundidade de engate em furo cego com folga para o cone de entrada e espaço livre no fundo. Dimensione o furo-guia com profundidade de pelo menos 10-12 mm para garantir que o macho não atinja o fundo antes de completar o perfil de rosca na profundidade útil exigida.
- P
O revestimento TiN no HT211-N12 7/32" x 24 TPI vale a pena para aço 1045 em produção de peças de automação industrial?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. Em aço 1045, o TiN reduz o desgaste por atrito na aresta e pelo aquecimento localizado no diâmetro pequeno, machos N12 têm pouco núcleo para dissipar calor. A cobertura dourada funciona como barreira térmica e anti-atrito, estendendo a vida por ferramenta em comparação com o brilhante. Para automação industrial com lotes acima de 30-40 furos/turno neste diâmetro, o TiN se paga claramente.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Macho máquina 2B UNC N12 7/32" x 24 TPI canal helicoidal HSS-E DIN 371 brilhante Prumer HB211-N12
Macho máquina 2B UNC 7/8" x 9 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-7/8"
Macho máquina 2B UNC 7/16" x 14 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-7/16"
Macho máquina 2B UNC 1" x 8 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-1
Macho máquina 2B UNC 5/8" x 11 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-5/8"
Macho máquina 2B UNC 1/2" x 13 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-1/2"
Macho máquina 2B UNC 3/4" x 10 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-3/4"
Macho máquina 2B UNC 9/16" x 12 TPI canal helicoidal HSS-E DIN 376 TiN Prumer HT212-9/16"
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.