

Por que a pastilha quebra antes da hora? Aprenda a ler o código ISO e escolha a certa
Usinagem na prática · Ferramentas de corte
Quando uma pastilha quebra com frequência, a primeira reação costuma ser culpar a qualidade da ferramenta. Na prática, em muitos casos o problema está na combinação entre parâmetros de corte, fixação da peça e escolha da geometria da pastilha. Esses fatores reduzem a vida útil da ferramenta e aumentam o custo por peça.
Antes de trocar de marca, vale revisar a aplicação e verificar se a ferramenta é mesmo a mais adequada para o material e para a operação. Uma pastilha com a geometria correta entrega mais estabilidade, melhor acabamento superficial e um ganho expressivo de produtividade.
E é justamente aí que entra o código impresso na embalagem: aquela sequência de letras e números não é código interno de fabricante, é a norma ISO 1832, e ela descreve a pastilha inteira. Quem sabe ler esse código escolhe a ferramenta certa sem depender de tentativa e erro. É isso que este guia destrincha, posição por posição.
Características de uma pastilha
As pastilhas (ou insertos) de corte são componentes essenciais nos processos de usinagem. Fabricadas em sua maioria em metal duro e em outros materiais de alta resistência ao desgaste, como cerâmica ou CERMET (uma combinação dos dois), elas são responsáveis principalmente pelo desbaste de peças, com precisão e qualidade. Estão presentes em operações como torneamento, fresamento, furação e canalização.
Embora pareçam simples à primeira vista, as pastilhas têm uma série de características técnicas que influenciam diretamente o desempenho. Formato, ângulo, quebra-cavaco e revestimento são definidos por um sistema de codificação padronizado, que facilita a escolha da pastilha ideal para cada operação.
Classificação por grupo de material (cores ISO)
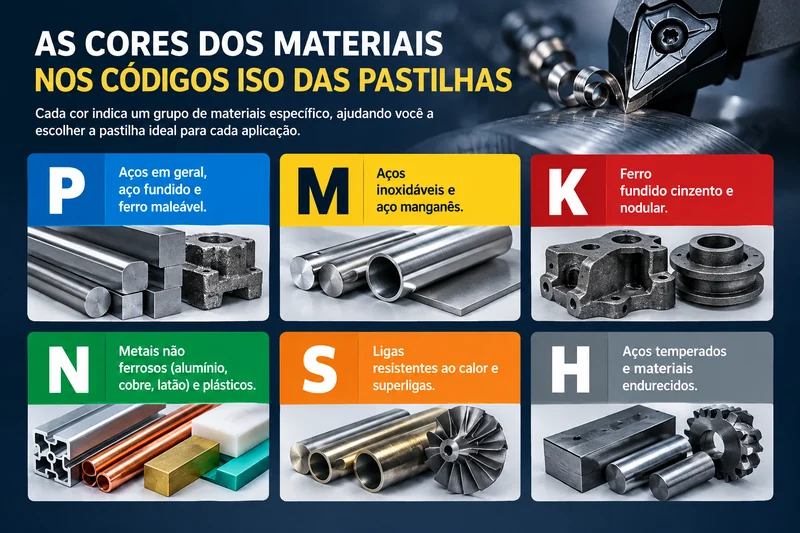
Antes do código dimensional vem a classificação por material da peça. As classes de insertos usam letras e cores específicas para indicar o que aquela pastilha foi feita para usinar:
- P (azul): aços em geral, aço fundido e ferro maleável.
- M (amarelo): aços inoxidáveis e aço manganês.
- K (vermelho): ferro fundido cinzento e nodular.
- N (verde): metais não ferrosos (alumínio, cobre, latão) e plásticos.
- S (laranja): ligas resistentes ao calor e superligas.
- H (cinza): aços temperados e materiais endurecidos.
Como ler o código ISO 1832
O código alfanumérico da norma descreve as características físicas da ferramenta de forma universal. Um CNMG 120408, por exemplo, diz o formato, o ângulo de folga, a tolerância, o tipo de fixação, o tamanho, a espessura e o raio de ponta, nessa ordem:
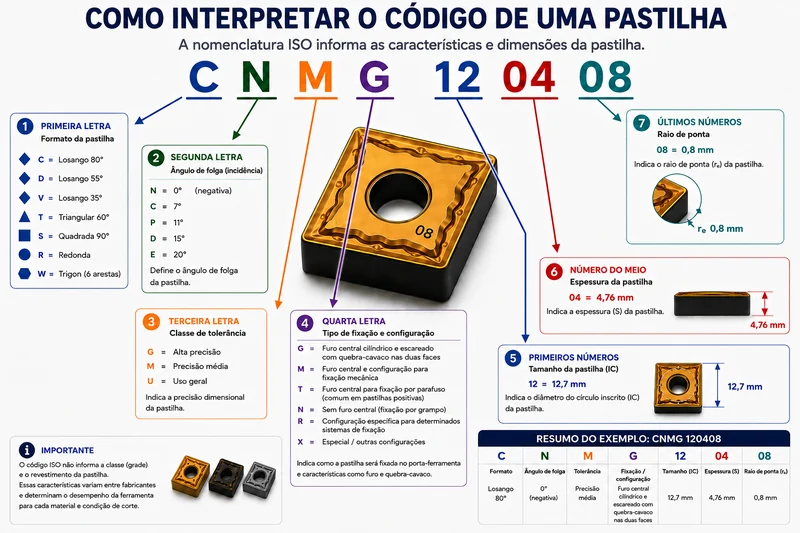
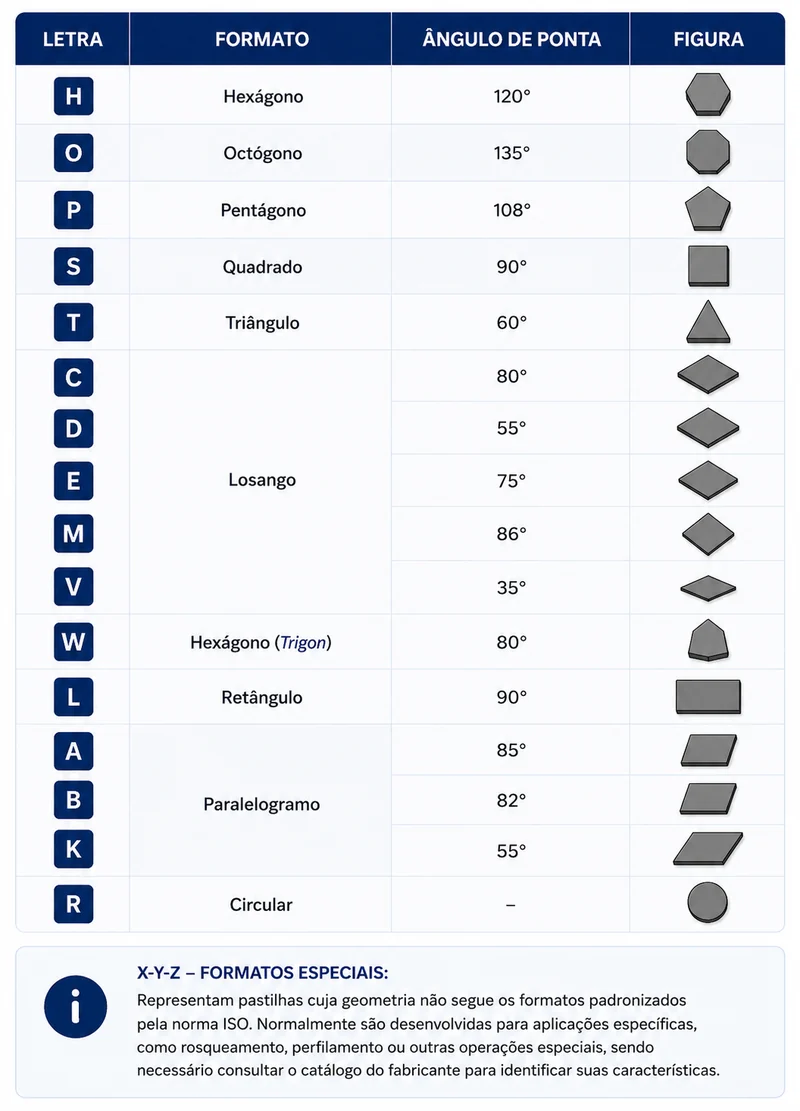
1. Primeira letra: formato da pastilha
Define a geometria do inserto e, com ela, o ângulo de ponta. Abaixo estão as principais designações da norma, amplamente utilizadas pelos fabricantes.
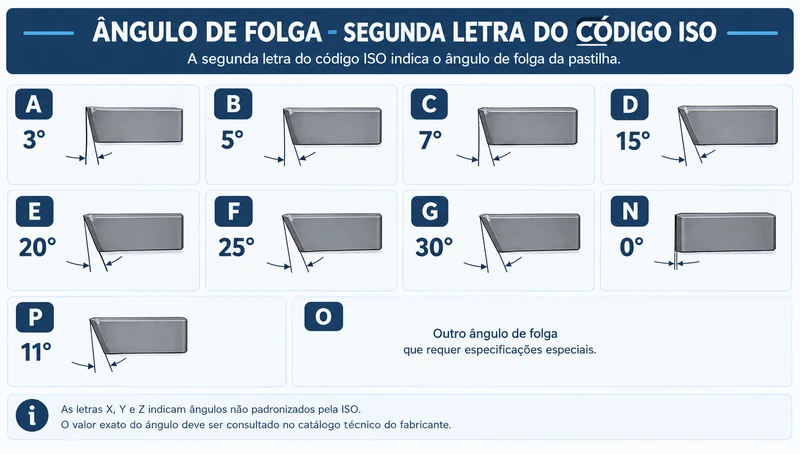
2. Segunda letra: ângulo de folga
É o ângulo entre a face lateral da pastilha e a superfície usinada da peça. Ele influencia a resistência da aresta de corte, a força de corte e a aplicação da pastilha.
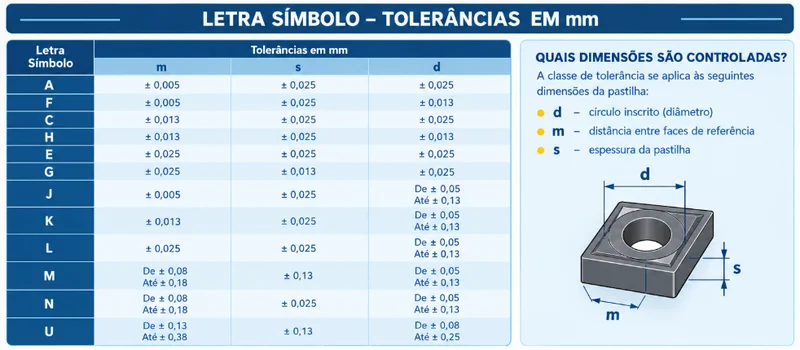
3. Terceira letra: classe de tolerância
A classe define o quanto as dimensões reais da pastilha podem se afastar das nominais. Entre as dimensões controladas estão o diâmetro do círculo inscrito, a espessura e as dimensões ligadas à posição da ponta. Quanto mais controladas, maior a precisão na montagem e no posicionamento da aresta de corte.
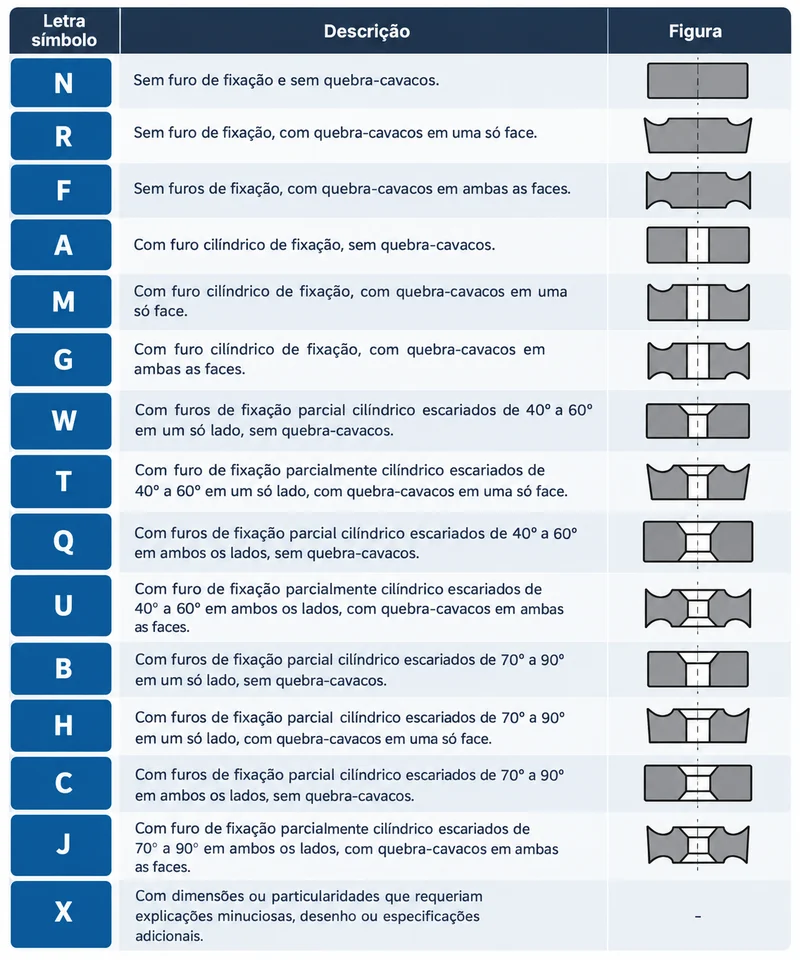
4. Quarta letra: tipo de fixação
Define o sistema de montagem e ajuda a identificar se a pastilha usa furo central, fixação por parafuso, grampo ou outros sistemas. A mesma letra indica se há quebra-cavacos e se ele está em uma ou nas duas faces.
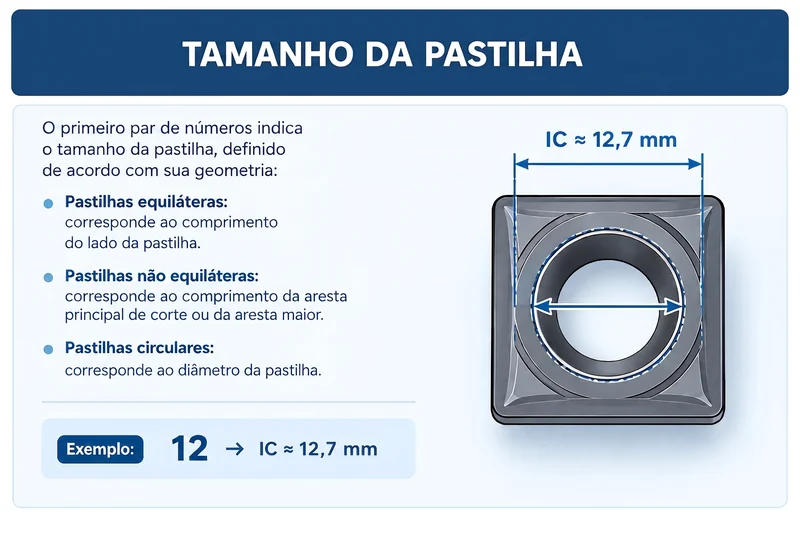
5. Primeiros números: tamanho da pastilha
Indicam o comprimento nominal da aresta de corte em milímetros e ajudam a identificar o porte da pastilha e a compatibilidade com o porta-ferramenta. A medição muda conforme a geometria do inserto: pode se basear no comprimento da aresta ou no diâmetro do círculo inscrito (i.c.).
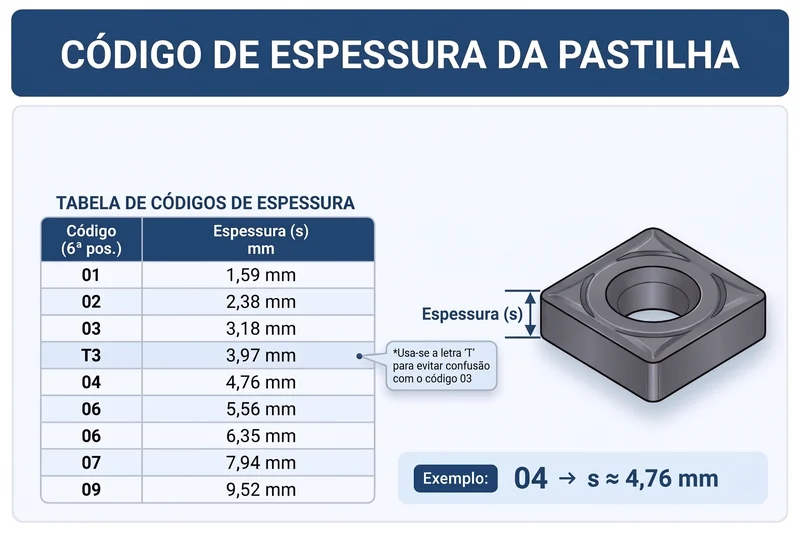
6. Número do meio: espessura da pastilha
É a distância entre a face superior e a inferior do inserto, e influencia diretamente a resistência mecânica. Pastilhas mais espessas (como 06 ou 09) suportam forças de corte muito maiores e são indicadas para usinagem e desbaste pesados. As mais finas (como 02 ou 03) são voltadas para acabamento e cortes leves.
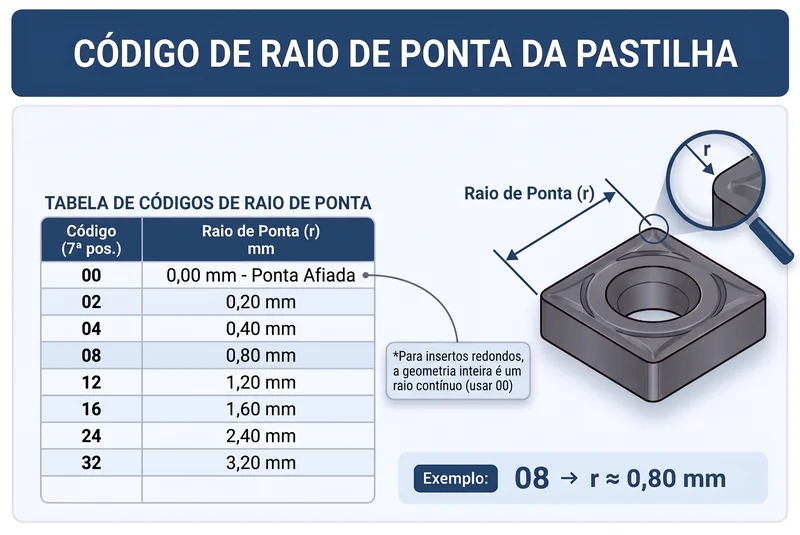
7. Últimos números: raio de ponta
Define o arredondamento do vértice de corte e influencia o acabamento superficial e a resistência da ferramenta. Raios menores geram menor esforço de corte e reduzem a vibração. Raios maiores aguentam esforços mecânicos mais altos e dissipam melhor o calor, deixando a ponta mais resistente à quebra.
Posições opcionais e complementares
Além das sete posições principais, há códigos adicionais que detalham condições específicas do processo e da aresta.
Posição 8: formato e preparação da aresta de corte
- F: aresta afiada, sem arredondamento.
- E: aresta arredondada (honed).
- T: aresta com chanfro de proteção (K-land).
- S: aresta com chanfro e arredondamento.
- K: aresta com chanfro duplo.
Posição 9: sentido de corte
- R: sentido direito.
- L: sentido esquerdo.
- N: neutro, serve nos dois sentidos.
Posição 10: geometria do quebra-cavaco
Posição livre, onde cada marca insere o próprio código de geometria:
- Acabamento: -PF, -FIN, -SF.
- Médio: -PM, -MED, -SM.
- Desbaste: -PR, -ROU, -SR.
O que a norma ISO 1832 não especifica
A norma é completa para padronizar as dimensões geométricas e a montagem do inserto, mas não define alguns parâmetros decisivos na hora de escolher a ferramenta. Esses pontos ficam sob a responsabilidade e a padronização de cada fabricante:
- Classe e tipo de metal duro (substrato): a norma não indica a composição do material interno da pastilha (metal duro microgrão, cermet, cerâmica, CBN ou PCD) nem a tenacidade específica.
- Tipo e tecnologia de revestimento: não há código para o revestimento aplicado (PVD, CVD, Al2O3, TiCN, TiAlN) nem para o número de camadas protetoras.
- Geometria específica do quebra-cavaco: a quarta letra diz se o inserto tem quebra-cavaco, mas o desenho tridimensional do perfil (acabamento -PF, médio -PM ou desbaste -PR) é código proprietário de cada marca.
- Parâmetros de corte recomendados: velocidade de corte, avanço por rotação e profundidade de corte não fazem parte do código e devem ser consultados no catálogo do fabricante.
Na hora de comprar
Com o código lido, a escolha deixa de ser tentativa e erro: você compara pastilhas de marcas diferentes sabendo exatamente o que muda entre uma e outra. Se a sua quebra antes da hora, comece revisando formato, ângulo de folga e raio de ponta para a operação, antes de mudar de fornecedor.
Na World Tools você encontra a linha completa de insertos para torneamento, além de insertos para corte e canal, fresamento, furação e rosca. A marca SANSUI tem uma linha extensa, com os modelos padrão mais usados e diversas opções específicas.
Ficou em dúvida na aplicação? Fale com o nosso time técnico pelo Fale Conosco. Informar o material da peça, a operação e a máquina já encurta metade do caminho para a indicação certa.