



Análise do especialista
O MX011-M05,0-A3 ocupa um nicho específico: rosca M5 é extremamente comum em equipamentos elétricos, eletrônicos, sensores e fixações de precisão, e é também uma das bitolas com maior taxa de quebra de macho por subestimação. O HSS-E revenido é a escolha técnica correta para essa bitola, especialmente quando combinado com o tratamento de vapor que reduz atrito inicial.
A coincidência de encaixe com o M6 (4,9 mm / Ø 6,0 mm) facilita o fluxo de trabalho em bancada com múltiplas bitolas. Apenas o passo diferente (0,80 mm no M5 vs 1,00 mm no M6) diferencia os dois, nunca tente usar um no lugar do outro mesmo que o encaixe seja compatível.
O A3 avulso em M5 faz sentido para quem repõe o acabador de um jogo ou quer um terceiro macho reserva para operações críticas. O M5 é a bitola onde ter um macho de reposição imediata na bancada evita perda de peça inteira por quebra no último passo.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

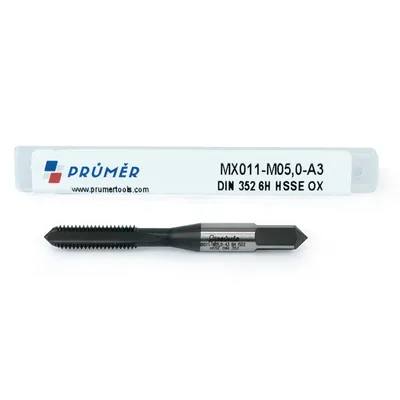
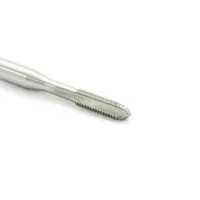
Macho manual avulso hss-e 6H M05,0 x 0,80 terceiro macho revenido
Macho manual avulso, para repor a peça do jogo que quebrou ou gastou. No jogo, o primeiro macho abre, o segundo aprofunda e o terceiro acaba a rosca.
- M5 x 0,80 mm rosca e passo
- 6H classe da rosca
- tratamento a vapor cobertura
- HSS-E M35 aço
Prumer: ferramenta de corte em aço rápido desde os anos 1930
A Prumer nasceu na década de 1930, quando a indústria europeia precisava de ferramenta de corte confiável e havia pouca. Atravessou a guerra, participou da reconstrução da indústria do continente e nunca saiu do mesmo assunto: furar e roscar em aço rápido. Em 2023, procurando fabricante na Europa, os diretores da World Tools ouviram dos próprios alemães onde estava a ferramenta que eles queriam. Foram até lá, viram a linha de perto e trouxeram a marca para o Brasil. Aço rápido é ferramenta que aceita ser reafiada e voltar ao trabalho: o que se compra aqui é vida útil, não uma peça descartável.
A World Tools importa a Prumer e mantém a linha em estoque no Brasil, da broca de meio milímetro ao macho de rosca grossa.
Dados técnicos
Ficha técnica
- Tipo Macho Manual
- Código MX011-M05,0-A3
- Material HSS-E M35
- Classe da rosca 6H
- Passo 0,80 mm
- Cobertura tratamento a vapor
- Rosca M5
- Acabamento Revenido a vapor
- Norma DIN 352
- Aplicação Rosqueamento manual, terceiro macho
- Tratamento Revenido a vapor (OX)
- Classe ISO 2
- Tolerância 6H
Do que é feito, e o que isso muda
- O cobalto do M35: aço rápido com 5% de cobalto. O cobalto segura a dureza com a ferramenta quente, e é isso que deixa ela trabalhar em inox e aço liga sem perder o fio no meio do corte.
- Revenido a vapor: uma camada fina de óxido escuro cresce na superfície. Ela segura o lubrificante e evita que o cavaco solde na ferramenta, o que ajuda muito em aço de construção.
- A classe 6H: é a tolerância da rosca interna de uso geral em métrica. A porca ou o parafuso de classe normal entra sem folga sobrando e sem forçar.
- A norma DIN 352: define a tolerância de diâmetro e de forma da ferramenta. É o que garante que a peça desta caixa mede igual à da próxima compra.
- Aço M35 HSS-E com 5% de cobalto: suporta o corte em materiais de difícil usinagem e em operações de alta velocidade sem perder desempenho.
- Boa combinação de tenacidade e dureza do aço M35: a ferramenta resiste a cargas de corte pesadas sem se deformar ou quebrar.
- Cobalto confere maior estabilidade térmica: o macho mantém as propriedades mecânicas mesmo em temperaturas mais altas geradas no corte.
- Revenido a vapor (OX), com camada de óxido de ferro preto: reduz o atrito pela metade em comparação a uma ferramenta de superfície brilhante, resultando em corte mais suave e maior vida útil.
- Tratamento previne a formação de arestas postiças e solda a frio: evita calor excessivo, desgaste prematuro e acabamento ruim na peça usinada.
- Indicado para materiais de cavaco longo ou com tendência a grudamento: a superfície tratada reduz o acúmulo de material e o grudamento dos cavacos.

Fabricação e controle de qualidade
- A Prumer foi fundada na década de 30, na República Tcheca, para atender a demanda crescente da indústria europeia por ferramentas de alta qualidade.
- Ao longo de 86 anos de atuação, a fábrica se consolidou como referência na indústria europeia.
- Após a Segunda Guerra Mundial, a Prumer participou da reconstrução da indústria europeia e passou a fabricar suas ferramentas com aço M35.
- Todos os produtos passam por controle de qualidade.
- Em 2023, diretores da World Tools visitaram fábricas na Europa, entre elas a Prumer, na República Tcheca.
- A World Tools e a Prumer firmaram um contrato de exclusividade para a distribuição no Brasil.
Como usar
Onde esse macho manual trabalha melhor
- Manutenção e ajuste: rosca refeita na peça montada, onde não dá para levar a peça até a máquina.
- Rosca em material duro: dividindo o corte em dois ou três passes, o esforço em cada um cai bastante.
- Furo cego: o terceiro macho do jogo é o que leva a rosca até o fundo.
Onde não usar
- Em série na máquina. Macho manual tem cone de entrada longo e não foi feito para trabalhar no avanço de um cabeçote.
- Sem o furo no diâmetro certo. Furo apertado quebra o macho, furo largo entrega rosca sem altura de filete e o parafuso arranca.
- A seco em aço inoxidável e em liga resistente. Roscar é a operação com mais atrito da oficina, e sem fluido a aresta cola no material.
Para durar mais
- Meia volta para trás a cada volta inteira para a frente: é isso que quebra o cavaco em vez de enrolar no macho.
- Desandador do tamanho do macho. Braço comprido demais em macho fino é a causa mais comum de macho quebrado dentro da peça.
- Fluido chegando na ponta, não na superfície. Em furo cego, o fluido só entra se o cavaco sair.
- Guarde cada macho separado. Filete batido em gaveta é rosca perdida no próximo furo.
Pré-furo para esta rosca
- Broca de Ø 4,2 mm para M5 x 0,80 mm: diâmetro nominal menos o passo (5 menos 0,8), regra da DIN 336. Fica cerca de 75% da altura do filete, o padrão para o macho cortar sem forçar e a rosca sair na classe.
- Furo menor que isso sobrecarrega o macho e é a causa mais comum de quebra; furo maior deixa a rosca fraca.
- Em material que fecha o furo (alumínio e cobre macios, inox austenítico), confira a primeira rosca com calibrador passa não passa.
Tabela de medidas
Medidas

- M Rosca: M05,0
- P Passo: 0,8mm
- A Comprimento Total: 50mm
- B Área de corte: 13mm
- Ø Diâmetro da haste: 6,0mm
- - Diâmetro do furo a ser efetuada a rosca: Ø 4,2mm
- - Encaixe quadrado: 4,9mm
- Diâmetro do furo Ø 4,2 mm
- Encaixe quadrado 4,9 mm
Medidas aproximadas.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
O terceiro macho HSS-E revenido M5 x 0,80 é mais adequado para aço inoxidável que o HSS brilhante M10 da linha MB001?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Em termos de material da ferramenta, sim: HSS-E tem cobalto que aumenta a resistência ao calor gerado no corte de inoxidável. Porém, o tamanho da rosca também importa, M5 em inoxidável é extremamente arriscado mesmo com HSS-E por causa da seção reduzida do macho. Para inoxidável, use rotação mínima, fluido de corte solúvel em alta concentração, e passe de no máximo 1/4 de volta de cada vez. O HSS-E revenido oferece margem, não elimina o risco.
- P
O furo pré-rosca para o M05 x 0,80 deve ser de Ø 4,2 mm, como garantir essa medida exata sem micrômetro interno?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Use broca de Ø 4,2 mm nova ou calibrada, brocas usadas frequentemente entregam furos 0,1 a 0,2 mm maiores. Após furar, verifique passando um calibrador de pinos (pino go de Ø 4,2 mm deve entrar, pino de Ø 4,4 mm não deve entrar). Alternativamente, teste com o próprio primeiro macho M5: ele deve entrar com leve pressão manual, sem necessidade de torção, se girar livre, o furo está grande; se não entrar com a mão, está pequeno.
- P
O MX011-M05,0-A3 tem encaixe quadrado de 4,9 mm e haste de 6,0 mm, esses valores são iguais ao M6 da mesma linha. Posso usar o mesmo desandador para os dois?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Os dados mostram que M5 e M6 nesta linha têm o mesmo encaixe de 4,9 mm e haste de Ø 6,0 mm, o que permite usar o mesmo desandador regulável para ambos. Confirme o aperto do desandador para cada bitola separadamente, o mesmo ajuste mecânico pode ficar levemente diferente. Essa padronização de encaixe entre M5 e M6 é conveniente para quem trabalha com as duas bitolas na mesma sessão.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Macho manual M3 x 0,5 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M03,0-A3
Macho manual M6 x 1 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M06,0-A3
Macho manual M4 x 0,7 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M04,0-A3
Macho manual M10 x 1,5 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M10,0-A3
Macho manual M8 x 1,25 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M08,0-A3
Macho manual M12 x 1,75 avulso HSS-E 6H, terceiro do jogo, revenido Prumer MX011-M12,0-A3
Macho manual M5 x 0,8 avulso HSS 6H, terceiro do jogo, DIN 352 Prumer MB001-M05,0-A3
Jogo de macho manual M5 x 0,8 HSS-E 6H duas peças II e III revenido Prumer MX011-M05,0-J2
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.