

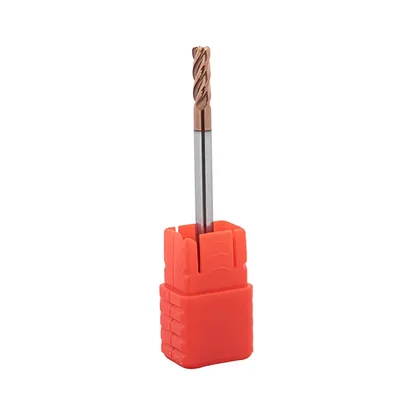
Fresa toroidal 3mm x 50mm R0,5 metal duro 55HRC 4 cortes, comprimento de corte 8mm, haste 3mm, cobertura TiSiN Dry Cut
Variações disponíveis(12)
Nenhuma variação encontrada
Vendido e entregue por World Tools


Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0200 a 0,0352 | até 4,5 | até 0,45 |
| Ferro fundido | 140 a 160 | 0,0200 a 0,0352 | até 4,5 | até 0,45 |
- Aço(parcial)
- 130 a 180
- 0,0200 a 0,0352
- até 4,5
- até 0,45
- Ferro fundido
- 140 a 160
- 0,0200 a 0,0352
- até 4,5
- até 0,45
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Capacidade
- 3,0MM
- Haste
- 3,0MM
- Outras Opções
- Ø 03,0 - R0,5 - 050 - 08,0 - H03,0
- Topo
- TOROIDAL
- Área de Corte
- 8,0MM
Análise do especialista
A TST4030R0505008H03 preenche uma lacuna específica: quem já tem collet de 3mm no setup e precisa de uma toroidal ALTISIN de Ø3mm sem requalificar o porta-ferramenta. A haste H03 é incomum neste diâmetro de corte, mas legítima em setups de micro-usinagem onde o collet ER11 de 3mm já está instalado e a troca para 4mm implicaria parada de máquina ou falta de collet disponível.
O ponto mais importante ao escolher entre H03 e H04 é verificar a dureza do atributo: esta versão está catalogada com 45HRC, enquanto a TST4030R0505008H04 está em 58HRC. Para materiais acima de 45 HRC, a versão H04 é obrigatória. A diferença de haste é secundária à diferença de capacidade de dureza.
Se o comprimento de corte de 8mm for limitante, a progressão natural desta família é a TST4030R0507512H03 (série MÉDIA, 75mm total, 12mm de corte), que mantém as mesmas dimensões de corte mas com maior alcance para cavidades mais profundas.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Fresa toroidal Ø3 mm R0,5, 4 cortes
Fresa toroidal (topo reto com raio) de metal duro Dry Cut para desbaste, contorno e canto arredondado. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø3 diâmetro de corte (mm)
- 4 cortes
- R0,5 raio de canto (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Fresas de micro grão: com cobertura, produzidas em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
- Fresas de topo reto com raio: podem substituir as fresas esféricas de pequeno diâmetro no fresamento de cantos arredondados e contornos.
- Cobertura: possui dureza mais elevada, o que confere maior resistência à abrasão, e baixo coeficiente de dilatação térmica, importante em processos de fresamento.
Parâmetros de corte recomendados
| Parâmetro | Valor |
|---|---|
| Dureza do material | 55 HRC |
| Rotação | 4000 rpm |
| Avanço | 320 mm/min |
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Toroidal Dry Cut
- Aplicação Materiais temperados
- Tipo de grão Micro grão
- Fabricação Afiadoras CNC
- Dureza máxima de usinagem 55 HRC
- Formato Toroidal, 4 cortes
- Cor do revestimento Bronze
O que essa fresa faz

Como usar
Aplicação
Indicada para uso em centros de usinagem, fresadoras CNC e routers, para usinagem de aços com dureza de 55 HRC.
- Aços para moldes.
- Aços liga.
- Aços ferramenta.
Parâmetros de corte recomendados
Para materiais com dureza de 55 HRC.
- Sugerido avanço e velocidade de corte 50% menor no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- Recomendado o uso de sistemas de fixação de alta precisão e alta rigidez.
- A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Desbaste pesado: o raio no canto distribui o esforço e aguenta profundidade maior que a fresa de topo reto.
- Semiacabamento de molde: deixa sobremetal parelho para a esférica terminar, com menos degrau.
- Contorno com canto arredondado: faz o raio do canto na mesma passada, sem trocar de ferramenta.
- Usinagem em alta velocidade: combina bem com passe raso e avanço alto, o chamado corte em alta velocidade.
Onde não usar: Não use onde o projeto pede canto vivo no fundo: o raio da ponta fica marcado na peça.
Para durar mais
- Aproveite o raio: ele é a parte mais forte da ferramenta, e é nele que o corte deve acontecer.
- Em cavidade, prefira entrada em hélice e passes com penetração lateral constante.
- Se aparecer vibração, reduza a penetração lateral antes de reduzir a rotação.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 4000 rpm |
| Avanço da mesa | 320 mm/min |
| Velocidade de corte | 37,7 m/min |
| Avanço por dente | 0,02 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Rotação e avanço do fabricante por diâmetro
| Diâmetro da fresa (mm) | Ø3 | Ø4 | Ø6 | Ø8 | Ø10 | Ø12 | Ø16 | Ø20 |
|---|---|---|---|---|---|---|---|---|
| Rotação (rpm) | 14000 | 10800 | 7000 | 5200 | 4200 | 3500 | 2600 | 2050 |
| Avanço da mesa (mm/min) | 680 | 700 | 750 | 740 | 730 | 730 | 680 | 670 |
Valores do fabricante para fresamento lateral, os mesmos em aço (P) e ferro fundido (K). Em canal cheio, use de 50 a 70% da rotação e de 40 a 60% do avanço desta tabela.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø3 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 8 mm
- D Diâmetro da haste: Ø3 mm
- R Raio do canto: 0,5 mm
Ferramenta de 4 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
A área de corte é de 8,0mm com comprimento total de 50mm, para atingir cavidades mais profundas que 8mm em molde, que estratégia devo adotar?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para cavidades mais profundas que 8mm com esta fresa, use estratégia de passes escalonados: inicie com a fresa nessa versão curta (50mm total) para os primeiros 8mm, e se a cavidade for mais profunda, avalie as versões de série MÉDIA (75mm total) da mesma família, como a TST4030R0507512H03, que oferece 12mm de corte no mesmo Ø3mm. Outra alternativa é decompor a usinagem em dois setups com ferramentas de comprimentos diferentes. Nunca force a fresa além do comprimento de corte especificado: o corpo fora da zona de corte pode colidir com a parede da peça ou causar vibrações severas.
- P
Com dureza declarada como 45HRC nesta fresa e 58HRC na versão TST4030R0505008H04, qual devo escolher para usinar aço H13 temperado a 50 HRC?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para aço H13 a 50 HRC, a versão H04 (com dureza indicada 58HRC nos atributos) é a escolha correta, ela oferece margem de dureza adequada para o material. A versão H03 com 45HRC seria insuficiente para essa dureza, resultando em desgaste acelerado e risco de lascamento da aresta. Verifique sempre a dureza real do material antes de selecionar a fresa: mesmo dentro da família Ø3mm R0,5, a diferença entre H03 e H04 é significativa em termos de capacidade de usinagem de materiais duros.
- P
Esta fresa TST4030R0505008H03 tem haste H03 (3,0mm) igual ao diâmetro de corte, em que situação isso é uma vantagem comparada à versão H04 (TST4030R0505008H04)?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Haste H03 = Ø3mm é vantajosa quando o porta-ferramenta disponível é um collet ER11 de 3mm ou um mandrim específico de 3mm, eliminando a necessidade de adaptadores. Além disso, em aplicações onde o acesso à peça requer que a haste passe por uma abertura estreita próxima à peça (por exemplo, numa cavidade com paredes laterais fechadas), a haste mais fina permite maior margem de folga. A desvantagem é menor transmissão de torque comparada à haste H04, o que pode ser relevante em passes de desbaste. Para acabamento de detalhe em moldes de precisão, H03 e H04 têm desempenho praticamente equivalente.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa long neck de topo reto 2mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 6mm, pescoço 12mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa long neck de topo reto 2mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 6mm, pescoço 10mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa long neck de topo reto 1,5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 5mm, pescoço 12mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa de topo reto 4mm x 50mm metal duro 65HRC 4 cortes, comprimento de corte 12mm, haste 4mm, cobertura Naco Blue Dry Cut
Fresa de topo reto 1,5mm x 50mm metal duro 65HRC 4 cortes, comprimento de corte 5mm, haste 4mm, cobertura Naco Blue Dry Cut
Fresa de topo reto 3mm x 50mm metal duro 55HRC 4 cortes, comprimento de corte 9mm, haste 3mm, cobertura TiSiN Dry Cut
Broca de metal duro 2,5mm x 40mm 55HRC, comprimento de corte 20mm, haste 2,5mm, cobertura Naco Blue Dry Cut SCD-025B
Pino de fixação BT40 45° rosca M16 sem passagem interna Mawbra BT-503
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.