

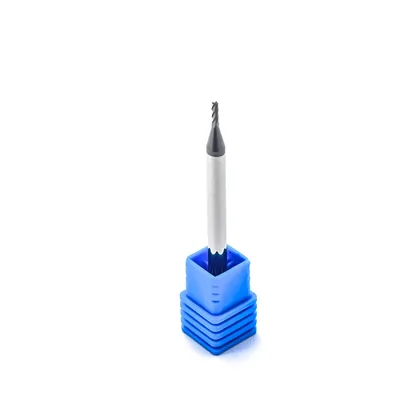
Fresa de topo reto 1,5mm x 50mm metal duro 45HRC 4 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiAlN Dry Cut
Vendido e entregue por World Tools
Especificações técnicas
- Capacidade
- 1,5MM
- Cobertura
- TIALN
- Dureza
- 45HRC
- Hélice
- 30°
- Outras Opções
- Ø 01,5 - 050 - 04,0 - H04,0
- Topo
- RETO
- Área de Corte
- 4,0MM


Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0048 a 0,0089 | até 2,25 | até 0,22 |
| Ferro fundido | 140 a 160 | 0,0048 a 0,0089 | até 2,25 | até 0,22 |
- Aço(parcial)
- 130 a 180
- 0,0048 a 0,0089
- até 2,25
- até 0,22
- Ferro fundido
- 140 a 160
- 0,0048 a 0,0089
- até 2,25
- até 0,22
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaAnálise do especialista
A Ø 1,5mm 4 cortes é a segunda fresa da sub-família de 4 cortes na linha e complementa perfeitamente a de 2 cortes para operações de acabamento em micro-usinagem. Para ferramenteiros que trabalham com moldes de injeção de alta precisão onde o cavado de Ø 1,5mm exige Ra < 0,8μm, esta é a ferramenta a usar no passe final, a 2 cortes abre, a 4 cortes acaba.
O requisito de máquina alta rotação (>12.000 rpm) permanece como a barreira de entrada deste produto. Quem tem spindle limitado a 8.000 rpm opera esta fresa fora da faixa nominal, o que não é necessariamente proibitivo, mas exige redução proporcional do avanço para manter o fz adequado. Uma calculadora de parâmetros de corte simples resolve isso: determine o fz nominal (≈0,005mm/dente), aplique na sua rotação disponível e calcule o avanço resultante.
A última verificação antes de instalar é a mesma de qualquer fresa de micro-diâmetro: inspecione visualmente a aresta com lupa de 10× antes de montar, qualquer lascado ou arranhado no flanco do revestimento TiAlN indica fresa danificada no transporte e deve ser descartada antes do uso.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Fresa de topo reto Ø1,5 mm, 4 cortes
Fresa de topo reto de metal duro Dry Cut para canal, rasgo, faceamento e contorno. Linha 45 HRC, com revestimento TiAlN, para material de até 45 HRC.
- Ø1,5 diâmetro de corte (mm)
- 4 cortes
- 4 comprimento de corte (mm)
- 45 HRC material de até
Tratamento quebra-cavaco na aresta
Revestimento que segura temperatura alta
Hélice de 30°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Revestimento de nitreto de titânio-alumínio (TiAlN), com proporções alternadas de titânio e alumínio: minimiza o uso de fluido de corte e permite usinagem a seco, também aplicável com fluido de corte
- Revestimento com dureza de 3.500 HV 0,05: maior resistência ao desgaste, com melhora relativa da resistência à oxidação e da estabilidade química, dependendo da aplicação
Fabricação e controle de qualidade
- Produzida em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
Parâmetros de corte
| Dureza do material | Rotação | Avanço (vf) |
|---|---|---|
| 25 a 45 HRC | 15100 rpm | 290 mm/min |
Linha 45 HRC
- Revestimento TiAlN
- Material trabalha material de até 45 HRC
- Hélice 30°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Econômica Dry Cut, preta
- Dureza do revestimento 3.500 HV 0,05
- Formato Reta, de topo reto
- Dureza usinável Até 45 HRC
- Aplicação Fresamento de canal, aço para moldes, aços liga, etc.
- Uso em Centros de usinagem, fresadoras CNC e routers
- Diâmetro de corte 1,5 mm
- Comprimento total 50 mm
- Comprimento de corte 4 mm
- Diâmetro da haste H04
O que essa fresa faz

Como usar
Recomendações de uso
- Sugerimos avanço e velocidade de corte 50% menor no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- É recomendado o uso de sistemas de fixação de alta precisão e alta rigidez.
- A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Canal e rasgo: abre canal com a largura do próprio diâmetro, em um passe ou em vários passes de profundidade.
- Contorno e parede reta: acompanha o perfil da peça deixando parede reta e canto de 90° no encontro com o fundo.
- Faceamento leve: tira material de superfície plana em peça pequena, quando não compensa montar um cabeçote.
- Rebaixo e bolsão: abre cavidade com entrada em rampa ou em hélice, e depois acaba a parede subindo pelo contorno.
Onde não usar: Não mergulhe reto em material cheio como se fosse broca: a aresta do centro não corta bem e lasca. Entre em rampa, em hélice ou por um furo de partida.
Para durar mais
- Prefira várias passadas de menor penetração lateral a um passe único forçado: o calor cai e a aresta dura mais.
- Deixe o menor balanço possível na pinça, porque a vibração é o que mais quebra fresa de metal duro.
- Em canal fechado, tire o cavaco com ar ou fluido, senão ele volta para a aresta e provoca lasca.
Material indicado
- Aço carbono e aço liga
- Ferro fundido cinzento e nodular
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 15100 rpm (material de 25 a 45 HRC) |
| Avanço da mesa | 290 mm/min |
| Velocidade de corte | 71,2 m/min |
| Avanço por dente | 0,005 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø1,5 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 4 mm
- D Diâmetro da haste: Ø4 mm
Ferramenta de 4 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
A haste H04 (4mm) é igual à da variante de 2 cortes Ø 1,5mm, posso usar o mesmo porta-ferramenta para as duas?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim, ambas as versões (2 e 4 cortes) do Ø 1,5mm têm haste H04 de 4mm, o porta-ferramenta (pinça ER com castanha de 4mm ou mandril de 4mm) é intercambiável. A troca entre as duas fresas em um mesmo setup é direta, sem necessidade de trocar o porta-ferramenta. Isso simplifica a gestão de ferramental quando se usa as duas variantes em diferentes operações da mesma peça.
- P
Esta fresa Ø 1,5mm 4 cortes é adequada para usinagem de grafite (eletrodos de EDM)?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O fabricante não declara grafite entre as aplicações desta fresa, a especificação é para aços com dureza de até 45 HRC. Grafite é muito abrasivo e desgasta o TiAlN por abrasão de partículas, diferente do desgaste por difusão/oxidação no aço. Fresas de metal duro sem revestimento ou com revestimento de diamante CVD são as mais indicadas para grafite. Não há dados no produto para suportar aplicação em eletrodos de grafite.
- P
Comparando com a versão 2 cortes Ø 1,5mm (TLR201505004H04, 9.400 rpm, 110 mm/min), qual entregar melhor acabamento superficial?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026A 4 cortes entrega melhor acabamento superficial: mais arestas por rotação significam mais marcas de avanço por milímetro de superfície usinada, resultando em menor Ra. Para passes de acabamento de parede ou fundo de cavidade onde a rugosidade final é determinante (superfícies de vedação, superfícies de molde que não receberão polimento adicional), a 4 cortes é a escolha técnica correta.
- P
Esta fresa Ø 1,5mm 4 cortes com C=4mm, os parâmetros de 15.100 rpm e 290 mm/min são os mesmos da Ø 1,0mm 4 cortes. Como interpretar isso?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Os parâmetros são os mesmos porque o fabricante usa uma tabela única para a faixa de Ø 1,0 a 1,5mm na linha de 4 cortes. Na prática, o Vc a 15.100 rpm em Ø 1,5mm é ≈71,2 m/min, ligeiramente mais alto que em Ø 1,0mm (47,4 m/min), o que é esperado. O avanço por dente fz = 290 ÷ (4 × 15100) ≈ 0,0048mm/dente é muito conservador, pode ser escalado se a máquina e a peça forem rígidas.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa de topo reto 4mm x 75mm metal duro 45HRC 4 cortes, comprimento de corte 15mm, haste 4mm, cobertura TiAlN Dry Cut
Fresa de topo reto 1,5mm x 50mm metal duro 55HRC 4 cortes, comprimento de corte 5mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa de topo reto 1,5mm x 50mm metal duro 45HRC 2 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiAlN Dry Cut
Fresa de topo reto 4mm x 100mm metal duro 45HRC 2 cortes, comprimento de corte 20mm, haste 4mm, cobertura TiAlN Dry Cut
Fresa de topo reto 4mm x 75mm metal duro 45HRC 2 cortes, comprimento de corte 15mm, haste 4mm, cobertura TiAlN Dry Cut
Fresa de topo reto 10mm x 75mm metal duro 45HRC 4 cortes, comprimento de corte 25mm, haste 10mm, cobertura TiAlN Dry Cut
Fresa de topo reto 1,5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 5mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa de topo reto 1,5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiSiN Dry Cut
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.