

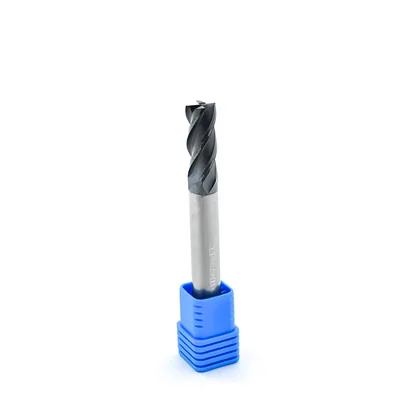
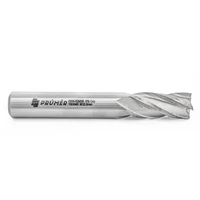
Fresa de topo reto 10mm x 75mm metal duro 45HRC 4 cortes, comprimento de corte 25mm, haste 10mm, cobertura TiAlN Dry Cut
Vendido e entregue por World Tools
Especificações técnicas
- Capacidade
- 10,0MM
- Cobertura
- TIALN
- Comprimento
- 75,0MM
- Dureza
- 45HRC
- Haste
- 10,0MM
- Hélice
- 30°
- Outras Opções
- Ø 10,0 - 075 - 25,0 - H10,0
- Topo
- RETO
- Área de Corte
- 25,0MM


Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0500 a 0,0583 | até 15,0 | até 1,5 |
| Ferro fundido | 140 a 160 | 0,0500 a 0,0583 | até 15,0 | até 1,5 |
- Aço(parcial)
- 130 a 180
- 0,0500 a 0,0583
- até 15,0
- até 1,5
- Ferro fundido
- 140 a 160
- 0,0500 a 0,0583
- até 15,0
- até 1,5
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaAnálise do especialista
O Ø10mm é o diâmetro de maior seção nesta linha e, por isso, o mais robusto para desbaste e semi-acabamento em aços de média dureza. Com C=25mm e L/D de apenas ~7,5:1, esta série CURTA de Ø10mm é excepcionalmente rígida para seu comprimento, a deflexão é mínima e os parâmetros de corte podem ser executados sem as precauções necessárias nas séries longas de diâmetros menores.
O fz de 0,050 mm/dente é o mais alto da linha, refletindo a capacidade real de remoção desta ferramenta. Em termos de produtividade, o Ø10mm remove mais material por unidade de tempo do que qualquer outra fresa da linha quando operando em parâmetros nominais. Para ferramentistas com foco em ciclo de desbaste rápido, esta é a fresa de maior retorno.
A limitação principal é o diâmetro em si: cavidades com largura inferior a 11mm já estão fora do alcance desta ferramenta, e em raios internos o mínimo admissível é 5mm (raio = Ø/2). Para peças com raios internos menores que 5mm, será necessário completar com fresamento de menor diâmetro. Planejar o programa de usinagem com essa ferramenta primeiro, para desbaste máximo, e depois as ferramentas menores para acabamento de detalhes, é a estratégia de menor ciclo.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Fresa de topo reto Ø10 mm, 4 cortes
Fresa de topo reto de metal duro Dry Cut para canal, rasgo, faceamento e contorno. Linha 45 HRC, com revestimento TiAlN, para material de até 45 HRC.
- Ø10 diâmetro de corte (mm)
- 4 cortes
- 25 comprimento de corte (mm)
- 45 HRC material de até
Tratamento quebra-cavaco na aresta
Revestimento que segura temperatura alta
Hélice de 30°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Fresas de micro grão com cobertura TiAlN: produzidas em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
- Revestimento TiAlN, nitreto de titânio-alumínio: minimiza o uso de fluidos de corte, combina proporções alternadas de titânio e alumínio, tem dureza de 3.500 HV 0,05, o que aumenta a resistência ao desgaste, e melhora a resistência à oxidação e a estabilidade química conforme a aplicação. Destaca-se na usinagem a seco, mas também é aplicável com fluidos de corte.
Parâmetros de corte recomendados
| Parâmetro | Valor |
|---|---|
| Dureza do material | 25 a 45 HRC |
| Rotação | 2600 rpm |
| Avanço (vf) | 520 mm/min |
Linha 45 HRC
- Revestimento TiAlN
- Material trabalha material de até 45 HRC
- Hélice 30°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Econômica Dry Cut, preta
- Cor do revestimento Violeta-cinzento
- Dureza de usinagem Até 45 HRC
- Aplicação Centros de Usinagem, fresadoras CNC e Routers; fresamento de canal em aços com dureza de até 45 HRC, aço para moldes e aços liga
O que essa fresa faz

Como usar
Recomendações de uso
- Use avanço e velocidade de corte 50% menores no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- Use sistemas de fixação de alta precisão e alta rigidez: a excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Canal e rasgo: abre canal com a largura do próprio diâmetro, em um passe ou em vários passes de profundidade.
- Contorno e parede reta: acompanha o perfil da peça deixando parede reta e canto de 90° no encontro com o fundo.
- Faceamento leve: tira material de superfície plana em peça pequena, quando não compensa montar um cabeçote.
- Rebaixo e bolsão: abre cavidade com entrada em rampa ou em hélice, e depois acaba a parede subindo pelo contorno.
Onde não usar: Não mergulhe reto em material cheio como se fosse broca: a aresta do centro não corta bem e lasca. Entre em rampa, em hélice ou por um furo de partida.
Para durar mais
- Prefira várias passadas de menor penetração lateral a um passe único forçado: o calor cai e a aresta dura mais.
- Deixe o menor balanço possível na pinça, porque a vibração é o que mais quebra fresa de metal duro.
- Em canal fechado, tire o cavaco com ar ou fluido, senão ele volta para a aresta e provoca lasca.
Material indicado
- Aço carbono e aço liga
- Ferro fundido cinzento e nodular
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 2600 rpm (material de 25 a 45 HRC) |
| Avanço da mesa | 520 mm/min |
| Velocidade de corte | 81,7 m/min |
| Avanço por dente | 0,05 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø10 mm
- B Comprimento total: 75 mm
- C Comprimento de corte: 25 mm
- D Diâmetro da haste: Ø10 mm
Ferramenta de 4 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
O parâmetro desta Ø10mm é 2.600 rpm e 520 mm/min. Qual é o fz resultante e como ele se compara à Ø8mm do mesmo lote?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026fz = 520 / (2.600 × 4) ≈ 0,050 mm/dente. A Ø8mm tem fz ≈ 0,041 mm/dente nos mesmos parâmetros nominais. O Ø10mm opera com maior carga por dente, o que é esperado: a maior seção suporta mais carga e a remoção volumétrica por passada é proporcionalmente maior. Para máquinas com spindle de menor potência (abaixo de 5 kW), monitorar o spindle load nas primeiras passadas é essencial para não sobrecarregar o acionamento.
- P
Comparando esta Ø10mm CURTA (C=25mm) com a Ø8mm LONGA (C=35mm) do lote, qual escolho para uma cavidade de 22mm de profundidade com largura mínima de 12mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Com largura mínima de 12mm, o Ø10mm não entra (diâmetro de corte = largura). A Ø8mm LONGA é obrigatória neste caso. Se a largura mínima fosse 11mm ou mais e a profundidade fosse 22mm, a Ø10mm CURTA (C=25mm, L/D ≈ 7,5:1) seria mais rígida e segura. O diâmetro da fresa nunca pode ultrapassar a largura da abertura da cavidade, verificação básica antes de qualquer escolha de ferramenta.
- P
Esta é a maior fresa do lote em diâmetro (Ø10mm). Com haste H10 (10mm) e comprimento total de 75mm, qual a folga em centros de usinagem com distância mínima entre spindle e mesa de 60mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Com 75mm de comprimento total, a fresa precisa de 75mm de comprimento mínimo de ferramenta mais o holder. Em centros com distância spindle-mesa de 60mm, a fresa por si só já excede esse espaço, o que significa que a peça precisa estar fixada acima do nível da mesa (em morsa elevada ou subplaca) para o holder ter margem. Verifique o envelope cinemático da máquina e o comprimento total do conjunto holder + fresa antes de montar.
- P
Esta fresa Ø10mm série CURTA (75mm total, C=25mm) com TiAlN e 4 cortes é indicada para fresamento de desbaste em bloco de aço 1045 normalizado?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim, aço 1045 normalizado fica em torno de 20 HRC, bem abaixo do limite de 45 HRC desta linha TiAlN. Para desbaste em 1045, os parâmetros de 2.600 rpm e 520 mm/min (fz ≈ 0,050 mm/dente) são válidos; com material mais macio é possível aumentar o avanço até 30 a 40% acima do nominal. O TiAlN neste caso é 'overkill' de revestimento, mas funciona perfeitamente bem, apenas não aproveita todo o potencial do revestimento, que brilha em materiais mais duros.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa de topo reto 10mm x 72mm aço rápido HSS-E M35 cobalto 4 cortes, comprimento de corte 22mm, haste 10mm, DIN 844 K Prumer TB3040-100
Cone BT40 porta pinça ER40 L70mm 25.000 rpm Mawbra BT40-ER40UM-070L-25R
Pinça ER40 19mm (18 a 19mm) precisão 0,008mm classe AA DIN 6499 Mawbra ER40-190
Pino de fixação BT40 45° rosca M16 sem passagem interna Mawbra BT-503
Pinça ER40 15mm (14 a 15mm) precisão 0,008mm classe AA DIN 6499 Mawbra ER40-150
Pinça ER40 25mm (24 a 25mm) precisão 0,008mm classe AA DIN 6499 Mawbra ER40-250
Pinça ER40 7mm (6 a 7mm) precisão 0,008mm classe AA DIN 6499 Mawbra ER40-070
Fresa de topo reto 12mm x 83mm aço rápido HSS-E M35 cobalto 4 cortes, comprimento de corte 26mm, haste 12mm, DIN 844 K Prumer TB3040-120
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.