



Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | |||
|---|---|---|---|
| Aço(parcial) | 130 a 180 | até 15,0 | até 1,5 |
| Ferro fundido | 140 a 160 | até 15,0 | até 1,5 |
- Aço(parcial)
- 130 a 180
- até 15,0
- até 1,5
- Ferro fundido
- 140 a 160
- até 15,0
- até 1,5
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Comprimento
- 60,0MM
- Haste
- 10,0MM
- Outras Opções
- M10,0 X 1,50P
- Passo
- 1,50P
- Rosca
- M10
Análise do especialista
A TFT-M100P150 é a Tri-Form de M10 passo 1,50, o passo padrão ISO mais comum para M10 em aplicações gerais. Sua zona de corte de 21,8 mm (a maior entre as Tri-Form menores da família) em combinação com a haste de 10,0 mm faz desta ferramenta uma das mais robustas da linha para roscamento de precisão em materiais endurecidos.
O diferencial da Tri-Form M10 frente à Multi-Form está na versatilidade de passo: com 1,50 mm você acessa M10, M12, M14 e M16 com passo fino ou padrão, uma ferramenta pode cobrir toda a família. Em centros de usinagem de peças estruturais onde M10 e M12 com passo 1,50 aparecem no mesmo programa, isso elimina uma troca de ferramenta e simplifica o ATC.
A observação para o comprador técnico: a zona de corte de 21,8 mm é ligeiramente assimétrica em relação ao esperado (tipicamente 2D = 20 mm), isso pode ser intencional pelo fabricante para otimizar a geometria escalonada. Confirmar com medição antes de programar ciclos fixos em CNC que assumem D=20,0 mm exato.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

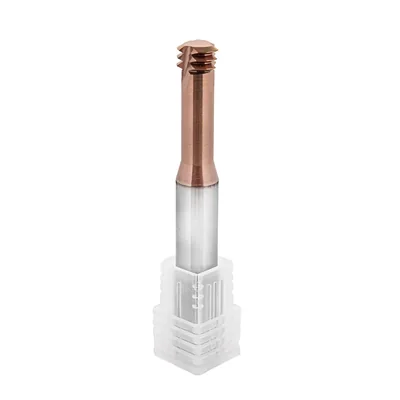
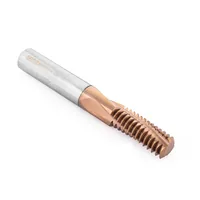
Fresa de rosca Ø10 mm
Fresa de rosca de metal duro Dry Cut para rosca interna e externa por interpolação. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø10 diâmetro de corte (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Design com 3 arestas de corte escalonadas no perfil da rosca: maior remoção de material por passagem, com equilíbrio entre velocidade de usinagem e flexibilidade.
- Cada dente corta uma parte do filete: a rosca fica pronta em cerca de 2 a 3 voltas de interpolação helicoidal.
- Mesmo tri-form trabalha em diferentes diâmetros da mesma rosca (ex.: M10x1,5 e M20x1,5), desde que o passo seja o mesmo: versatilidade para diferentes diâmetros sem trocar de ferramenta, mantendo o mesmo passo.
- A rosca não é finalizada em uma única volta, ao contrário do modelo Multi-Form: é indicada quando a produção não exige a velocidade máxima do Multi-Form.
- Metal duro K30 com grão ultrafino de 0,5 µm e reforço de níquel e cromo: suporta cortes em materiais até 55 HRC sem perda de desempenho.
- Revestimento (bronze), com dureza superficial de 3400 Hv e resistência térmica até 900 °C: reduz o atrito e a soldagem do material na ferramenta, prolongando a vida útil mesmo em altas velocidades.
Fabricação e controle de qualidade
- Mais rápida que a fresa de rosca single-form: cada dente corta uma parte do filete e a rosca fica pronta em poucas voltas.
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Tipo Fresa de rosca Tri-Form
- Granulometria Grão ultrafino de 0,5 µm
- Reforço Níquel (Ni) e Cromo (Cr)
- Arestas de corte 3, escalonadas no perfil da rosca
- Dureza usinável Até 55 HRC
- Dureza do revestimento 3400 Hv
- Resistência térmica Até 900 °C
- Aplicação Roscas internas e externas
Onde essa ferramenta trabalha melhor
- Rosca por interpolação: a mesma ferramenta faz várias medidas de rosca do mesmo passo, girando em hélice.
- Furo cego: chega perto do fundo, o que o macho não consegue.
- Material duro e peça cara: sem risco de quebrar macho dentro da peça, que é o que estraga a peça pronta.
- Rosca interna e externa: o mesmo perfil serve nos dois casos, mudando o caminho do programa.
Onde não usar: Não use em máquina sem interpolação circular nos três eixos: a rosca sai fora de perfil.
Para durar mais
- Corrija o diâmetro da rosca pelo raio do programa, não pelo avanço.
- Entre e saia em arco, para não deixar marca no filete.
- Desbaste o furo antes no diâmetro certo: a fresa de rosca corta o filete, não o furo.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø10 mm
- B 60mm
- C Ø 10,0mm
- D 21,8mm
- M M10,0
- P 1,50
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
O peso de 0,056 kg indica que esta ferramenta M10 é mais leve que a versão M8 (0,035 kg), por que a diferença?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O peso publicado (0,056 kg para o M10 vs. 0,035 kg para o M8) reflete principalmente a diferença de volume de carbide, maior diâmetro de haste (10,0 mm vs. 8,0 mm), comprimento total igual (60 mm) e zona de corte maior (21,8 mm vs. 16,0 mm). O dado confirma que a ferramenta M10 tem mais massa e portanto mais rigidez inerente.
- P
Esta Tri-Form M10x1,50 serve para fresar rosca M12x1,50 (passo fino para M12) sem trocar de ferramenta?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. O passo 1,50 mm é fixo nas arestas, o raio de interpolação no CNC define o diâmetro. Assim M10x1,50, M12x1,50 e M14x1,50 são acessíveis com a mesma TFT-M100P150, desde que o diâmetro de corte A=8,0 mm caiba no pré-furo correspondente.
- P
A TFT-M100P150 com zona de corte D=21,8 mm cobre engajamento mínimo de 1,5D para rosca M10?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. O engajamento mínimo recomendado para M10 é 1,5D = 15 mm. Com 21,8 mm de zona de corte, a ferramenta forma mais de 2D de profundidade em uma interpolação, suficiente para a maioria das aplicações estruturais e de fixação com M10x1,50.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa de rosca M10 x 1,5 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M100P150
Fresa de rosca M6 x 1 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M060P100
Fresa de rosca M12 x 1,75 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M120P175
Fresa de rosca M8 x 1,25 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M080P125
Fresa de rosca M3 x 0,5 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M030P050
Fresa de rosca M4 x 0,7 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M040P070
Fresa de rosca M5 x 0,8 metal duro 55HRC multi-form, cobertura TiSiN Dry Cut TFM-M050P080

Fresa de rosca de 1 dente (single-form) M10 x 1,5 metal duro 55HRC, Ø8mm, haste 8mm Dry Cut TFSS-M100P150D0800L060
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.