



Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0121 a 0,0207 | até 7,5 | até 0,75 |
| Aço inoxidável | 140 a 160 | 0,0097 a 0,0157 | até 7,5 | até 0,75 |
| Ferro fundido | 140 a 160 | · | até 7,5 | até 0,75 |
| Aço endurecido | 60 a 80 | 0,0064 a 0,0102 | até 7,5 | até 0,75 |
- Aço(parcial)
- 130 a 180
- 0,0121 a 0,0207
- até 7,5
- até 0,75
- Aço inoxidável
- 140 a 160
- 0,0097 a 0,0157
- até 7,5
- até 0,75
- Ferro fundido
- 140 a 160
- ·
- até 7,5
- até 0,75
- Aço endurecido
- 60 a 80
- 0,0064 a 0,0102
- até 7,5
- até 0,75
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Capacidade
- 5,0MM
- Cobertura
- ALCRSIN
- Dureza
- 70HRC
- Haste
- 5,0MM
- Outras Opções
- Ø 05,0 - R1,0 - 050 - 13,0 - H05,0
- Topo
- TOROIDAL
- Área de Corte
- 13,0MM
Análise do especialista
A versão R1,0 do Ø5mm CURTA é particularmente interessante para semiacabamento de superfícies de partição e planos inclinados em moldes de médio porte. O raio amplo de 1mm, combinado com as 4 arestas helicoidais em 35°, entrega excelente acabamento superficial em passes de perfil e é uma boa escolha quando a prioridade é qualidade de acabamento e menor necessidade de polimento posterior.
O alumínio foi mencionado como aplicação potencial, mas a ressalva é válida: o AlCrSiN funciona em alumínio com alto silício mas não é ideal para alumínio puro ou ligas macias. Para moldes de alumínio fundido, confirme a liga antes de definir essa ferramenta como padrão.
O critério de seleção entre CURTA e MÉDIA é simples e inegociável: se a profundidade da feature for maior que 13mm, use a série MÉDIA STH-T4050R1007518H05. Não tente forçar a série CURTA além do comprimento de corte, o dano na peça e o custo de retrabalho superam em muito o custo de ter o item certo.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

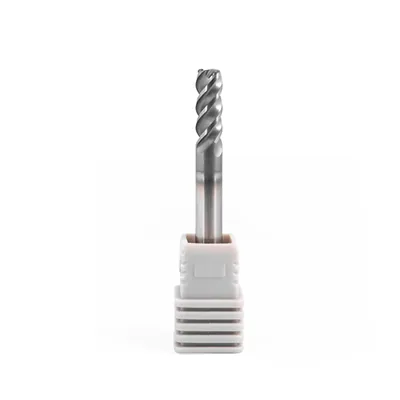
Fresa toroidal Ø5 mm R1,0, 4 cortes
Fresa toroidal (topo reto com raio) de metal duro Dry Cut para desbaste, contorno e canto arredondado. Linha 70 HRC, com revestimento AlCrSiN na cor cinza, para material de até 70 HRC.
- Ø5 diâmetro de corte (mm)
- 4 cortes
- R1,0 raio de canto (mm)
- 70 HRC material de até
A única linha da casa que trabalha em material endurecido acima de 60 HRC
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Metal duro microgrão com revestimento AlCrSiN: suporta condições severas de usinagem, com resistência ao desgaste e estabilidade térmica mesmo em altas rotações.
- Geometria otimizada, afiação de precisão e revestimento avançado: mantém as arestas de corte afiadas por mais tempo, reduzindo o tempo de máquina parada e aumentando a produtividade no processo.
- Tolerâncias rigorosas e acabamento superficial superior: atende a aplicações como moldes, matrizes e peças técnicas de alta responsabilidade.
- Reforço na aresta de corte: dá longa duração à ferramenta na usinagem de aços de até 70 HRC, aços para moldes, aços liga, aços ferramenta, aço inoxidável e ligas resistentes ao calor.
- Grão do revestimento de 0,2 UM
- Excelentes níveis de resistência à oxidação e dureza a quente
- Resistência ao desgaste em condições normais e sob esforços mecânicos elevados
Linha 70 HRC
- Revestimento AlCrSiN, cor cinza
- Material trabalha material de até 70 HRC
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Gray Dry Cut (materiais temperados)
- Tipo Fresa toroidal de topo reto, 4 cortes com raio
- Cor do revestimento Cinza
- HRC 70
- Ângulo de hélice 35°
- Diâmetro de corte 5,0 mm
- Raio da aresta R1,0
- Comprimento total 50 mm
- Comprimento de corte 13 mm
- Diâmetro da haste H05
O que essa fresa faz

Como usar
Equipamentos indicados
Indicada para uso em centros de usinagem, fresadoras CNC e routers.
Aplicação
- Aços temperados (até 70 HRC)
- Aços liga e aços ferramenta
- Aço inoxidável
- Ferro fundido
- Cobre
- Aço carbono
- Aço temperado e revenido
- Tratamento térmico e têmpera de aço
- Materiais não ferrosos, conforme parâmetros de corte adequados
Parâmetros de corte recomendados
- Sugerimos avanço e velocidade de corte 50% menor no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- É recomendado o uso de sistemas de fixação de alta precisão e alta rigidez.
- A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Desbaste pesado: o raio no canto distribui o esforço e aguenta profundidade maior que a fresa de topo reto.
- Semiacabamento de molde: deixa sobremetal parelho para a esférica terminar, com menos degrau.
- Contorno com canto arredondado: faz o raio do canto na mesma passada, sem trocar de ferramenta.
- Usinagem em alta velocidade: combina bem com passe raso e avanço alto, o chamado corte em alta velocidade.
Onde não usar: Não use onde o projeto pede canto vivo no fundo: o raio da ponta fica marcado na peça.
Para durar mais
- Aproveite o raio: ele é a parte mais forte da ferramenta, e é nele que o corte deve acontecer.
- Em cavidade, prefira entrada em hélice e passes com penetração lateral constante.
- Se aparecer vibração, reduza a penetração lateral antes de reduzir a rotação.
Material indicado
- Aço endurecido e material superduro
- Aço para molde tratado
- Aço inoxidável
- Ferro fundido de alta liga
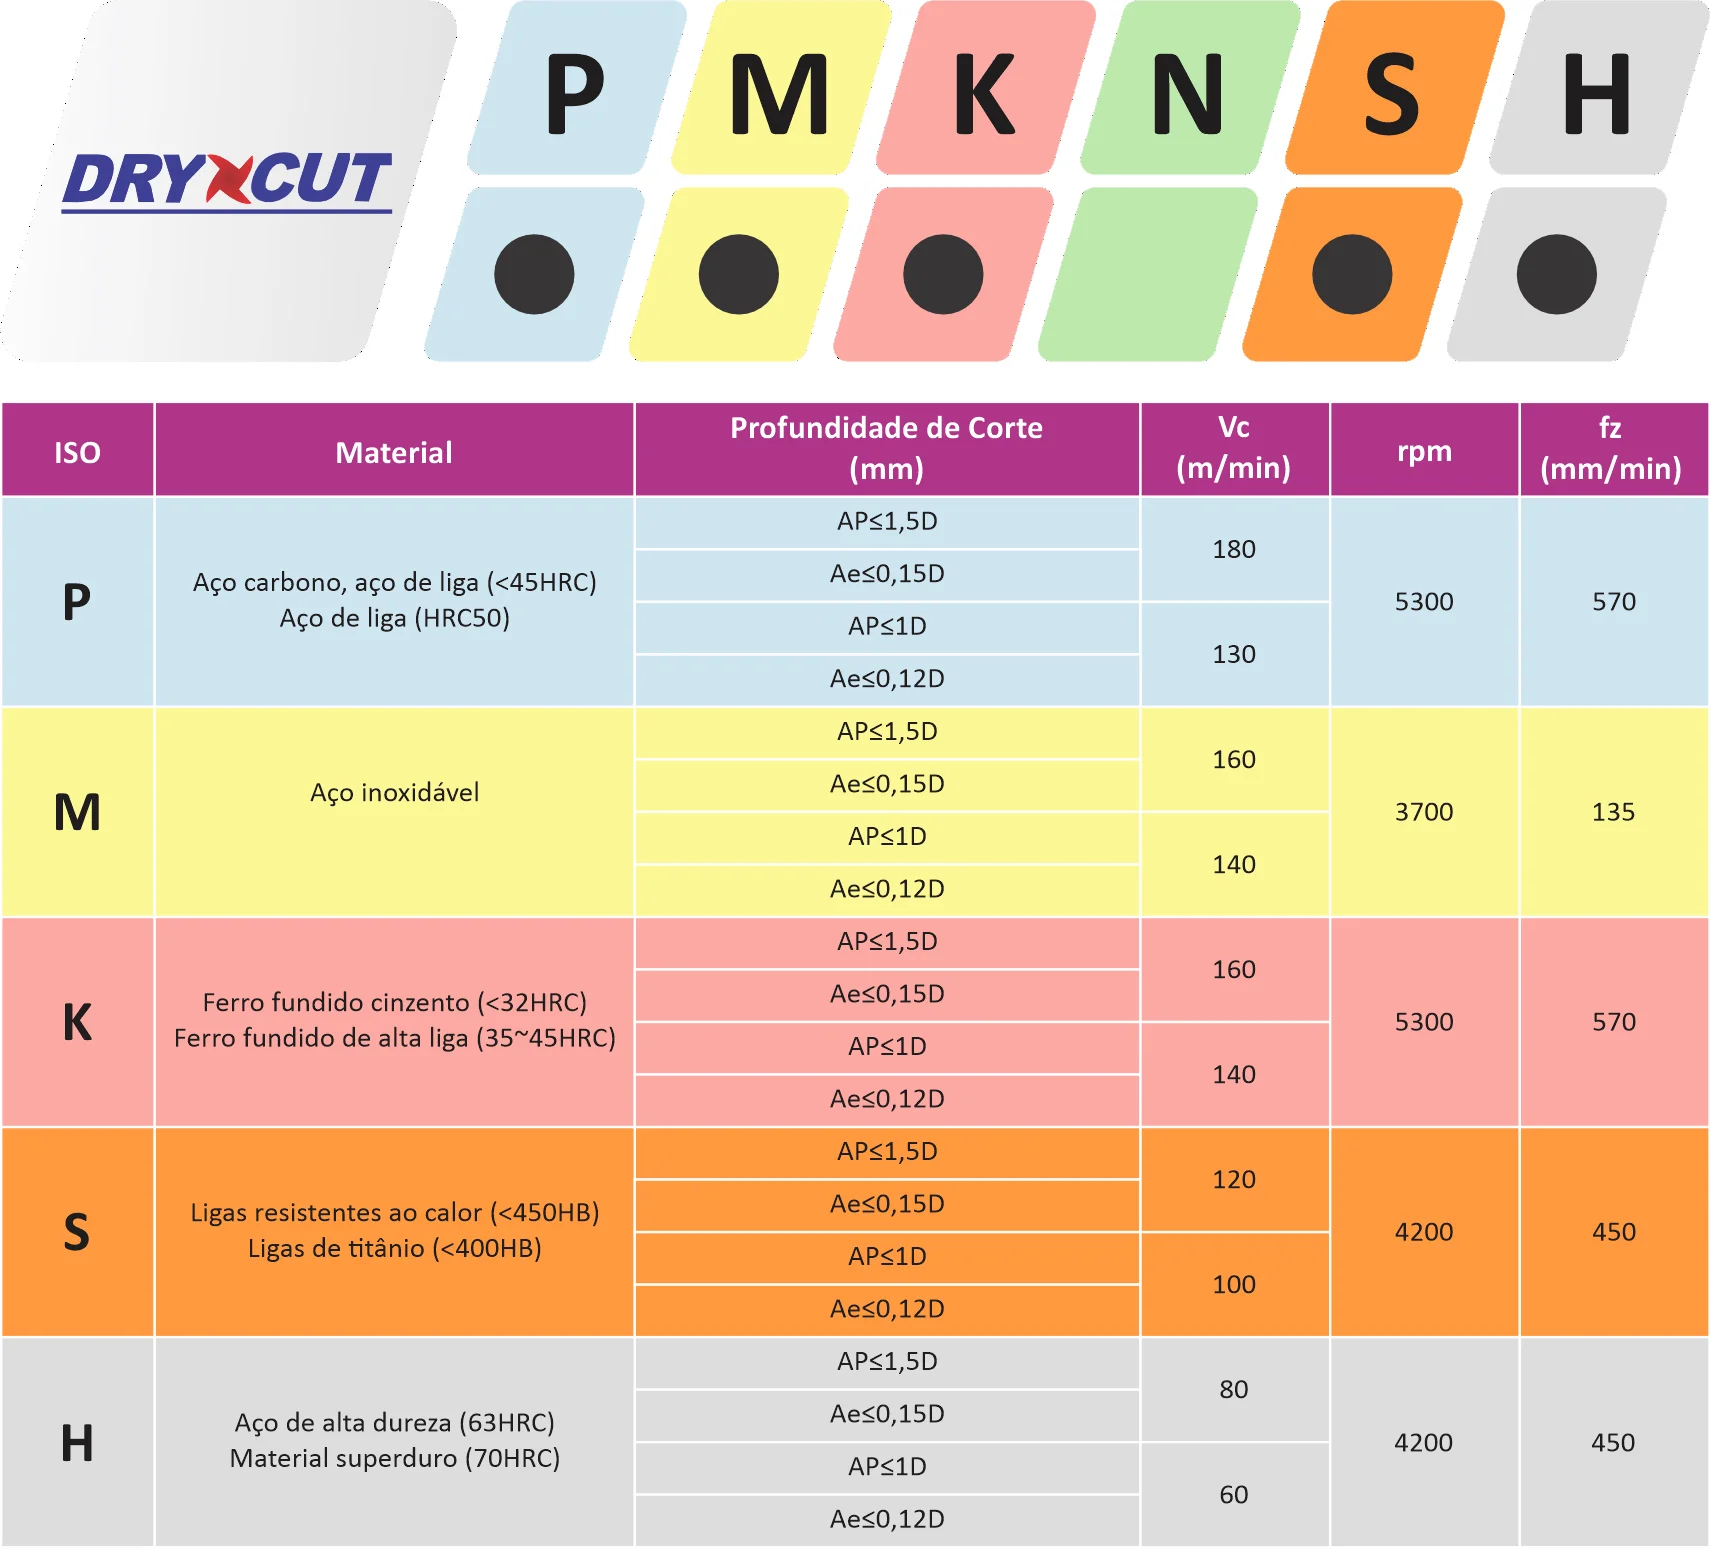
Grupos ISO atendidos: P, M, K e H.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
| M Aço inoxidável | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| M Aço inoxidável | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
| H Aço de alta dureza (63 HRC) e material superduro | ap até 1,5 x Ø e ae até 0,15 x Ø | 80 |
| H Aço de alta dureza (63 HRC) e material superduro | ap até 1 x Ø e ae até 0,12 x Ø | 60 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø5 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 13 mm
- D Diâmetro da haste: Ø5 mm
- R Raio do canto: 1 mm
Ferramenta de 4 cortes.
- Raio da aresta de corte R1,0
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
Para um ferramenteiro escolhendo entre esta (R1,0, CURTA) e a STH-T4050R1007518H05 (R1,0, MÉDIA) para acabamento de um molde de cavidade com 15mm de profundidade, qual é a indicação correta?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026A profundidade de 15mm supera os 13mm de comprimento de corte desta versão CURTA, portanto, a série MÉDIA STH-T4050R1007518H05 (com 18mm de corte) é a indicação técnica correta. Usar esta versão CURTA em profundidade de 15mm resultaria em contato da haste com a parede da cavidade nos últimos 2mm, danificando a peça e possivelmente quebrando a ferramenta. Sempre confira a dimensão C (comprimento de corte) antes de programar.
- P
Com haste H05 e 13mm de comprimento de corte, esta fresa pode ser usada em semiacabamento de canais de resfriamento complexos em moldes de alumínio injetado?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para fresamento de alumínio injetado (tipicamente AlSi em estado bruto de fusão, dureza baixa), a fresa está bem superdimensionada em HRC mas é geometricamente adequada: 13mm de corte cobre a maioria dos perfis de canais de resfriamento. Em alumínio, a principal preocupação muda para colagem (built-up edge), o revestimento AlCrSiN não é otimizado para alumínio puro ou ligas macias, que pedem coberturas DLC ou similares. Porém, em alumínio com alto teor de silício (>12% Si), o AlCrSiN tolera bem.
- P
Esta fresa Ø5mm / R1,0 série CURTA (STH-T4050R1005013H05), como difere da versão R0,5 do mesmo diâmetro (STH-T4050R0505013H05) em termos de resultado de usinagem?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O raio R1,0 no Ø5mm representa 20% do diâmetro, é uma geometria de canto mais robusta. Em fresamento de flancos verticais e planos inclinados em aço duro, o R1,0 distribui melhor a carga na aresta, gerando menor pressão específica e mais resistência ao micro-lascamento. O acabamento Ra em flancos verticais tende a ser levemente melhor com R1,0. A restrição é geométrica: cantos internos ≥ 1mm. Onde o projeto exige R < 1mm, o R0,5 é indispensável.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa toroidal 6mm x 50mm R1 metal duro 70HRC 4 cortes, comprimento de corte 15mm, haste 6mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 4mm x 50mm R1 metal duro 70HRC 4 cortes, comprimento de corte 10mm, haste 4mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 3mm x 50mm R1 metal duro 70HRC 4 cortes, comprimento de corte 8mm, haste 3mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 1,5mm x 50mm R0,2 metal duro 70HRC 4 cortes, comprimento de corte 5mm, haste 4mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 6mm x 50mm R0,5 metal duro 70HRC 4 cortes, comprimento de corte 15mm, haste 6mm, cobertura AlCrSiN Dry Cut
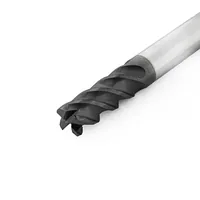
Fresa toroidal 4mm x 50mm R0,5 metal duro 70HRC 4 cortes, comprimento de corte 10mm, haste 4mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 10mm x 75mm R1 metal duro 70HRC 4 cortes, comprimento de corte 25mm, haste 10mm, cobertura AlCrSiN Dry Cut
Fresa toroidal 3mm x 75mm R1 metal duro 70HRC 4 cortes, comprimento de corte 12mm, haste 3mm, cobertura AlCrSiN Dry Cut
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.