

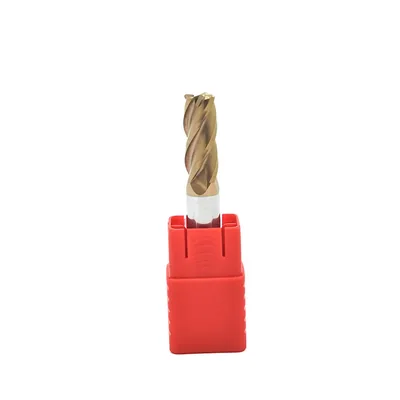
Fresa toroidal 10mm x 75mm R1 metal duro 55HRC 4 cortes, comprimento de corte 25mm, haste 10mm, cobertura TiSiN Dry Cut
Variações disponíveis(13)
Nenhuma variação encontrada
Vendido e entregue por World Tools


Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0633 a 0,0792 | até 15,0 | até 1,5 |
| Ferro fundido | 140 a 160 | 0,0633 a 0,0792 | até 15,0 | até 1,5 |
- Aço(parcial)
- 130 a 180
- 0,0633 a 0,0792
- até 15,0
- até 1,5
- Ferro fundido
- 140 a 160
- 0,0633 a 0,0792
- até 15,0
- até 1,5
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Capacidade
- 10,0MM
- Comprimento
- 75,0MM
- Dureza
- 55HRC
- Haste
- 10,0MM
- Hélice
- 30°
- Outras Opções
- Ø 10,0 - R1,0 - 075 - 25,0 - H10,0
- Topo
- TOROIDAL
- Área de Corte
- 25,0MM
Análise do especialista
A TST4100R1007525H10 é a versão de melhor equilíbrio do grupo Ø10mm R1,0: comprimento curto (75mm) que garante a maior rigidez possível neste subgrupo, combinado com o raio R1,0 que oferece aresta mais robusta do que as versões R0,5. Para acabamento de cavidades de até 23-25mm de profundidade em aços temperados de 45 a 55 HRC, é o modelo que entrega o melhor resultado com o menor risco operacional desta família de Ø10mm.
O Ø10mm amplia a versatilidade em relação ao Ø8mm: a maior seção da haste aumenta a rigidez do conjunto e reduz a deflexão durante passadas de acabamento. Para programadores que trabalham com moldes de médio e grande porte, o Ø10mm R1,0 série curta costuma ser a ferramenta de acabamento-padrão para cavidades rasas, enquanto as versões longas ficam reservadas para cavidades de maior profundidade.
A única restrição clara é o raio de canto: se o projeto especifica raio de alívio de 0,5mm, esta fresa não atende, use a TST4100R0507525H10 (R0,5). Para qualquer geometria que aceite R1,0 ou maior, este modelo é superior ao R0,5 em durabilidade de aresta e portanto mais econômico no longo prazo.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Fresa toroidal Ø10 mm R1,0, 4 cortes
Fresa toroidal (topo reto com raio) de metal duro Dry Cut para desbaste, contorno e canto arredondado. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø10 diâmetro de corte (mm)
- 4 cortes
- R1,0 raio de canto (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Micro grão com cobertura: maior dureza e resistência à abrasão, com baixo coeficiente de dilatação térmica, importante no processo de fresamento
Fabricação e controle de qualidade
- Produzida em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
Parâmetros de corte recomendados
| Parâmetro | Valor |
|---|---|
| Dureza do material | 45 a 55 HRC |
| Rotação | 1500 rpm |
| Avanço | 380 mm/min |
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Toroidal (materiais temperados)
- Granulometria Micro grão
- Dureza usinável Até 55 HRC
- Aplicação Substitui fresas esféricas de pequeno diâmetro no fresamento de cantos arredondados e contornos, em aços com dureza até 55 HRC, aços para moldes, aços liga, aços ferramenta e aço
- Uso recomendado Centros de usinagem, fresadoras CNC e routers
- Dilatação térmica do revestimento Baixo coeficiente
- Excentricidade máxima 0,01 mm
- Fixação Alta precisão e alta rigidez
- Fabricação Afiadoras CNC
- Cortes 4, com raio (toroidal)
- Marca Dry Cut
O que essa fresa faz

Como usar
Cuidados de uso
- Sugerimos avanço e velocidade de corte 50% menor no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- É recomendado o uso de sistemas de fixação de alta precisão e alta rigidez. A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Desbaste pesado: o raio no canto distribui o esforço e aguenta profundidade maior que a fresa de topo reto.
- Semiacabamento de molde: deixa sobremetal parelho para a esférica terminar, com menos degrau.
- Contorno com canto arredondado: faz o raio do canto na mesma passada, sem trocar de ferramenta.
- Usinagem em alta velocidade: combina bem com passe raso e avanço alto, o chamado corte em alta velocidade.
Onde não usar: Não use onde o projeto pede canto vivo no fundo: o raio da ponta fica marcado na peça.
Para durar mais
- Aproveite o raio: ele é a parte mais forte da ferramenta, e é nele que o corte deve acontecer.
- Em cavidade, prefira entrada em hélice e passes com penetração lateral constante.
- Se aparecer vibração, reduza a penetração lateral antes de reduzir a rotação.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 1500 rpm (material de 45 a 55 HRC) |
| Avanço da mesa | 380 mm/min |
| Velocidade de corte | 47,1 m/min |
| Avanço por dente | 0,063 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Rotação e avanço do fabricante por diâmetro
| Diâmetro da fresa (mm) | Ø3 | Ø4 | Ø6 | Ø8 | Ø10 | Ø12 | Ø16 | Ø20 |
|---|---|---|---|---|---|---|---|---|
| Rotação (rpm) | 14000 | 10800 | 7000 | 5200 | 4200 | 3500 | 2600 | 2050 |
| Avanço da mesa (mm/min) | 680 | 700 | 750 | 740 | 730 | 730 | 680 | 670 |
Valores do fabricante para fresamento lateral, os mesmos em aço (P) e ferro fundido (K). Em canal cheio, use de 50 a 70% da rotação e de 40 a 60% do avanço desta tabela.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø10 mm
- B Comprimento total: 75 mm
- C Comprimento de corte: 25 mm
- D Diâmetro da haste: Ø10 mm
- R Raio do canto: 1 mm
Ferramenta de 4 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
Esta fresa de Ø10mm série curta pode ser usada em router CNC de alta velocidade para usinagem de grafite com geometria profunda?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Em grafite, um router de alta velocidade (10.000+ rpm) opera muito acima dos 1500 rpm recomendados para aço, a aplicação em grafite com Ø10mm envolveria velocidades diferentes e o revestimento ALTISIN não é otimizado para grafite. A fresa pode ser usada em grafite fisicamente, mas para operações intensivas em grafite, ferramentas sem revestimento ou com revestimento específico para grafite (DLC, por exemplo) são mais indicadas. Use-a apenas se não houver alternativa disponível.
- P
Em relação à TST4100R0507525H10 (R0,5, mesmo comprimento e Ø), qual é o diferencial desta versão R1,0 para a decisão de compra?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O diferencial é duplo: (1) geometria do canto, R1,0 deixa canto maior na peça (1,0mm vs 0,5mm), portanto só use R1,0 se o projeto de molde ou peça aceita esse raio de alívio; (2) robustez de aresta, o raio maior distribui a carga de corte em maior área, resultando em aresta mais resistente ao lascamento em aços duros. Para operações de acabamento frequentes em aço a 45-55 HRC onde o raio não é crítico, o R1,0 tende a custar menos por peça usinada pela vida útil superior.
- P
Qual a velocidade de corte efetiva a 1500 rpm em Ø10mm com esta fresa?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Vc = π × 10 × 1500 / 1000 = aproximadamente 47 m/min. Para metal duro com revestimento ALTISIN em aços de 45-55 HRC, essa velocidade está na faixa conservadora recomendada para acabamento. Em máquinas com boa rigidez e setup preciso (runout ≤ 0,01mm), pode-se testar progressivamente até 2000-2200 rpm (~63-69 m/min), observando o estado das arestas e o acabamento superficial.
- P
A TST4100R1007525H10 (Ø10,0mm, R1,0, 75mm, corte 25mm, série curta) pode substituir uma fresa esférica de Ø10mm em acabamento de superfícies suaves em aço de molde a 50 HRC?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim, essa é exatamente uma das aplicações descritas: fresas toroidais com raio podem substituir fresas esféricas de pequeno diâmetro no fresamento de cantos arredondados e contornos. A fresa toroidal com R1,0 tem melhor performance em passes de acabamento de superfícies levemente côncavas ou convexas do que a esférica de mesmo diâmetro, pois o raio pequeno reduz o efeito de zero-velocidade de corte no centro, vantagem especialmente perceptível em aços acima de 45 HRC.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa toroidal 8mm x 60mm R1 metal duro 55HRC 4 cortes, comprimento de corte 20mm, haste 8mm, cobertura TiSiN Dry Cut
Fresa toroidal 6mm x 50mm R1 metal duro 55HRC 4 cortes, comprimento de corte 15mm, haste 6mm, cobertura TiSiN Dry Cut
Fresa toroidal 5mm x 50mm R1 metal duro 55HRC 4 cortes, comprimento de corte 13mm, haste 5mm, cobertura TiSiN Dry Cut
Fresa toroidal 4mm x 50mm R1 metal duro 55HRC 4 cortes, comprimento de corte 10mm, haste 4mm, cobertura TiSiN Dry Cut
Suporte de rosca SNR 0025 S16 interno para inserto 16IR, haste 25mm, comprimento 250mm Dry Cut
Inserto para rosca externa 55 graus un100 - 16erm ag55 guran
Inserto para rosca interna 55 graus un100 - 16irm ag55 guran
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.