



Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0328 a 0,0600 | até 9,0 | até 0,9 |
| Ferro fundido | 140 a 160 | 0,0328 a 0,0600 | até 9,0 | até 0,9 |
- Aço(parcial)
- 130 a 180
- 0,0328 a 0,0600
- até 9,0
- até 0,9
- Ferro fundido
- 140 a 160
- 0,0328 a 0,0600
- até 9,0
- até 0,9
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Capacidade
- 6,0MM
- Dureza
- 55HRC
- Haste
- 6,0MM
- Hélice
- 30°
- Outras Opções
- Ø 06,0 - 050 - 15,0 - H06,0
- Área de Corte
- 15,0MM
Análise do especialista
Esta fresa se diferencia das demais do grupo Ø6mm série curta pela combinação de 15mm de aresta (3mm a mais) e hélice de 30°, detalhe que passa despercebido na escolha rápida. A área de corte ligeiramente maior a torna a opção certa quando o perfil exige entre 12 e 15mm de profundidade e o usinador quer manter o comprimento total em 50mm para preservar rigidez.
A diferença de hélice (30° vs 35° das demais) merece atenção: a aresta mais robusta pode ser vantajosa em materiais muito abrasivos ou em cortes interrompidos, mas o usinador precisa manter os parâmetros dentro do recomendado, especialmente no início de operação, onde o fabricante pede 50% de redução. A excentricidade de 0,01mm é tão crítica aqui quanto em qualquer outra fresa esférica de Ø6mm: o batimento afeta desproporcionalmente a qualidade do perfil curvado.
Se a profundidade do perfil ficar dentro de 12mm, a TSE206005012H06 (12mm úteis, mesma série curta) é tecnicamente equivalente e eventualmente mais rígida. Esta versão justifica-se quando os 3mm extras de alcance são realmente necessários.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

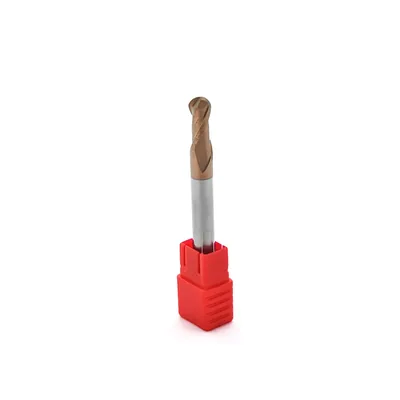
Fresa de topo esférico Ø6 mm, 2 cortes
Fresa de topo esférico de metal duro Dry Cut para cópia, perfil 3D e acabamento de superfície curva. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø6 diâmetro de corte (mm)
- 2 cortes
- 15 comprimento de corte (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Linha Dry Cut: fresa de micro grão com cobertura na cor bronze, indicada para materiais temperados.
- Afiação em CNC: produzida em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
- Fresamento de contornos e perfis: fresas de topo esférico de 2 cortes, usadas para fresamento de contornos e perfis em aços para moldes, aços liga, aços ferramenta, aço inoxidável, aços endurecidos e ligas resistentes ao calor, com dureza de até 55 HRC.
- Cobertura: tem dureza mais elevada, o que garante maior resistência à abrasão, e baixo coeficiente de dilatação térmica, importante nos processos de fresamento.
Parâmetros de corte recomendados
| Parâmetro | Valor |
|---|---|
| Dureza do material | 45 a 55 HRC |
| Rotação | 3200 rpm |
| Avanço | 210 mm/min |
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Formato Esférica
- Cortes 2
- Cobertura (TISIN), cor bronze
- Dureza de usinagem Até 55 HRC
- Uso indicado Centros de Usinagem, fresadoras CNC e Routers
O que essa fresa faz

Como usar
Recomendações de uso
- Reduza o avanço e a velocidade de corte em 50% no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- Use sistemas de fixação de alta precisão e alta rigidez. A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Cópia e perfil 3D: acompanha superfície curva de molde, matriz e eletrodo, com passo lateral pequeno.
- Acabamento de superfície curva: quanto menor o passo lateral, menor a marca que fica na peça.
- Raio interno e concordância: faz o arredondamento entre parede e fundo sem trocar de ferramenta.
- Gravação e detalhe: em diâmetro pequeno, desenha detalhe fino e letra em relevo.
Onde não usar: Evite cortar com o centro da ponta: ali a velocidade de corte é zero, a ferramenta esfrega em vez de cortar. Incline o eixo ou trabalhe com o flanco da esfera.
Para durar mais
- Trabalhe com passo lateral pequeno e avanço firme: é o que dá acabamento sem esforçar a ponta.
- Em peça inclinada, use o eixo inclinado de 10 a 15 graus quando a máquina permitir.
- Não deixe a ferramenta parada girando sobre a peça: ela queima a aresta em segundos.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 3200 rpm (material de 45 a 55 HRC) |
| Avanço da mesa | 210 mm/min |
| Velocidade de corte | 60,3 m/min |
| Avanço por dente | 0,033 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø6 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 15 mm
- D Diâmetro da haste: Ø6 mm
- R Raio da ponta: 3 mm
Ferramenta de 2 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
A hélice de 30° desta fresa muda alguma coisa no tipo de corte em relação às variantes de 35° do mesmo diâmetro?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026A hélice de 30° gera forças de corte levemente mais radiais (menos componente axial) e é geometricamente mais robusta, menor ângulo de saída helicoidal significa aresta mais espessa na raiz. Em materiais muito duros e abrasivos, isso pode favorecer a durabilidade da aresta. A hélice de 35° tende a ter corte mais suave e melhor evacuação de cavacos. A escolha ideal depende do material e do tipo de operação, mas ambas são indicadas para a mesma faixa pelo fabricante.
- P
Com os parâmetros indicados (3200 rpm, 210 mm/min), qual é o avanço por dente e ele se enquadra em acabamento ou desbaste?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026fz = 210 / (3200 × 2) = 0,033 mm/dente. Esse valor corresponde a uma operação de acabamento a semi-acabamento em aço duro. Para desbaste, onde o material ainda não está temperado ou as margens de sobremetal são maiores, os parâmetros seriam ajustados fora desta linha de produto. Esta fresa ALTISIN é otimizada para materiais já endurecidos; desbaste pesado em material mole é aplicação subótima.
- P
Esta variante tem 15mm de aresta útil, enquanto a irmã de série curta com 50mm de comprimento tem 12mm (TSE206005012H06). Qual escolher quando a profundidade de perfil está entre 12 e 15mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Esta fresa, com 15mm de corte e mesmo comprimento total (50mm), é a escolha direta quando o perfil exige até 15mm de profundidade e ainda cabe no alcance de 50mm. É uma vantagem de 3mm de corte sem aumentar a série, o comprimento total permanece curto, mantendo boa rigidez relativa. Para profundidades acima de 15mm, a próxima opção é a variante de 75mm de comprimento total com 20mm de aresta (TSE206007520H06).
- P
Esta fresa Ø6mm com 15mm de comprimento de corte e hélice de 30° (diferente das demais de 35°) é adequada para usinagem de aço inoxidável austenítico 316L em profundidades até 12mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Os dados indicam que esta fresa tem hélice de 30° (enquanto as outras variantes Ø6mm têm 35°) e é indicada para a mesma faixa de materiais, incluindo aço inoxidável. O 316L não é um material endurecido (tipicamente fica abaixo de 30 HRC), portanto está bem dentro do limite de 55 HRC. A hélice de 30° é ligeiramente mais robusta e pode ser preferível em materiais que tendem a empastamento, mas confirme os parâmetros de corte com sua programação, pois o avanço por dente para inox austenítico tende a ser menor que para aço ferramenta endurecido.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa esférica 3mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 6mm, haste 3mm, cobertura TiSiN Dry Cut
Fresa esférica 5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 10mm, haste 5mm, cobertura TiSiN Dry Cut
Fresa esférica 2,5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 5mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa esférica 8mm x 150mm metal duro 55HRC 2 cortes, comprimento de corte 16mm, haste 8mm, cobertura TiSiN Dry Cut
Fresa esférica 3mm x 100mm metal duro 55HRC 2 cortes, comprimento de corte 6mm, haste 3mm, cobertura TiSiN Dry Cut
Fresa esférica 10mm x 150mm metal duro 55HRC 2 cortes, comprimento de corte 20mm, haste 10mm, cobertura TiSiN Dry Cut
Fresa esférica 3mm x 75mm metal duro 55HRC 2 cortes, comprimento de corte 6mm, haste 3mm, cobertura TiSiN Dry Cut
Fresa esférica 2mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiSiN Dry Cut
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.