



Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0042 a 0,0091 | até 1,5 | até 0,15 |
| Ferro fundido | 140 a 160 | 0,0042 a 0,0091 | até 1,5 | até 0,15 |
- Aço(parcial)
- 130 a 180
- 0,0042 a 0,0091
- até 1,5
- até 0,15
- Ferro fundido
- 140 a 160
- 0,0042 a 0,0091
- até 1,5
- até 0,15
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaAnálise do especialista
A TSR401005003H04 é a fresa mais delicada desta família, Ø1,0 mm de corte com haste de 4,0 mm para alcance de detalhes finíssimos em aço endurecido. O perfil de uso é específico: estamparia de precisão, moldes de microdetalhe, eletrodos de grafite com geometria apertada ou peças ópticas em aço ferramenta tratado. Fora desse nicho, é a ferramenta errada.
O requisito mais crítico não é a fresa em si, mas a máquina e o mandril: sem um centro de usinagem de alta rotação (ao menos 10.000 a 12.000 rpm efetivos) e uma pinça de precisão com runout verificado, a fresa vai quebrar antes de terminar o primeiro passe. Não existe margem para improvisação em Ø1,0 mm.
Compare com a TSR401505004H04 (Ø1,5 mm, haste H04) da mesma linha: se o detalhe a ser usinado comportar 1,5 mm de diâmetro de ferramenta, prefira o Ø1,5 mm, é significativamente mais resistente à quebra e permite parâmetros mais produtivos. O Ø1,0 mm deve ser a última escolha, somente quando o espaço na peça não comportar nada maior.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

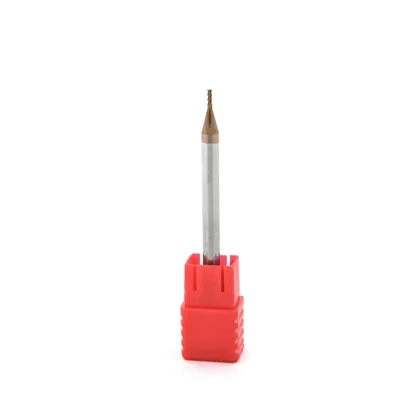
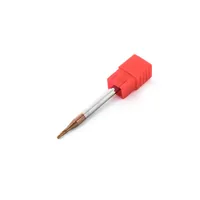
Fresa de topo reto Ø1 mm, 4 cortes
Fresa de topo reto de metal duro Dry Cut para canal, rasgo, faceamento e contorno. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø1 diâmetro de corte (mm)
- 4 cortes
- 3 comprimento de corte (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Cobertura com dureza mais elevada: maior resistência à abrasão.
- Baixo coeficiente de dilatação térmica do revestimento: característica importante nos processos de fresamento.
- Fresas de topo reto de 4 cortes: indicadas principalmente para fresamento de acabamento de laterais, em aços para moldes, aços liga, aços ferramenta, aço inoxidável e ligas resistentes ao calor.
Fabricação e controle de qualidade
- Produzidas em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
Parâmetros de corte
| Dureza do material | Rotação | Avanço |
|---|---|---|
| Até 55 HRC | 10800 rpm | 180 mm/min |
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Reta, para materiais temperados
- Cor do revestimento Bronze
- Formato Reta, topo reto, 4 cortes
- Dureza usinável Até 55 HRC
- Uso em Centros de usinagem, fresadoras CNC e routers
- Diâmetro de corte 1,0 mm
- Comprimento total 50 mm
- Comprimento de corte 3 mm
- Diâmetro da haste H04
- Ângulo de corte 35°
O que essa fresa faz

Como usar
Recomendações de uso
- Sugerimos avanço e velocidade de corte 50% menor no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- É recomendado o uso de sistemas de fixação de alta precisão e alta rigidez.
- A excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Canal e rasgo: abre canal com a largura do próprio diâmetro, em um passe ou em vários passes de profundidade.
- Contorno e parede reta: acompanha o perfil da peça deixando parede reta e canto de 90° no encontro com o fundo.
- Faceamento leve: tira material de superfície plana em peça pequena, quando não compensa montar um cabeçote.
- Rebaixo e bolsão: abre cavidade com entrada em rampa ou em hélice, e depois acaba a parede subindo pelo contorno.
Onde não usar: Não mergulhe reto em material cheio como se fosse broca: a aresta do centro não corta bem e lasca. Entre em rampa, em hélice ou por um furo de partida.
Para durar mais
- Prefira várias passadas de menor penetração lateral a um passe único forçado: o calor cai e a aresta dura mais.
- Deixe o menor balanço possível na pinça, porque a vibração é o que mais quebra fresa de metal duro.
- Em canal fechado, tire o cavaco com ar ou fluido, senão ele volta para a aresta e provoca lasca.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 10800 rpm |
| Avanço da mesa | 180 mm/min |
| Velocidade de corte | 33,9 m/min |
| Avanço por dente | 0,004 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Rotação e avanço do fabricante por diâmetro
| Diâmetro da fresa (mm) | Ø3 | Ø4 | Ø6 | Ø8 | Ø10 | Ø12 | Ø16 | Ø20 |
|---|---|---|---|---|---|---|---|---|
| Rotação (rpm) | 14000 | 10800 | 7000 | 5200 | 4200 | 3500 | 2600 | 2050 |
| Avanço da mesa (mm/min) | 680 | 700 | 750 | 740 | 730 | 730 | 680 | 670 |
Valores do fabricante para fresamento lateral, os mesmos em aço (P) e ferro fundido (K). Em canal cheio, use de 50 a 70% da rotação e de 40 a 60% do avanço desta tabela.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø1 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 3 mm
- D Diâmetro da haste: Ø4 mm
Ferramenta de 4 cortes.
- Diâmetro de corte 1,0 mm
- Comprimento total 50 mm
- Comprimento de corte 3 mm
- Diâmetro da haste H04
- Ângulo de corte 35°
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
Qual sistema de fixação garante a excentricidade de ≤ 0,01 mm necessária para a haste H04 (Ø4,0 mm) nesta fresa de Ø1,0 mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para haste de Ø4,0 mm com fresa de 1,0 mm de corte, o mínimo aceitável é pinça ER de precisão (run-out garantido ≤ 0,005 mm) ou mandril hidráulico. Shrink-fit também funciona, mas exige aquecedor específico para Ø4 mm. Collet chuck convencional de baixo custo normalmente não garante 0,01 mm e representa risco de quebra imediata em Ø1,0 mm de corte.
- P
A rotação recomendada de 10.800 rpm com avanço de 180 mm/min para Ø1,0 mm parece alta. Minha máquina precisa de spindle de alta rotação?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim, 10.800 rpm é o mínimo funcional para um Ø1,0 mm; a velocidade de corte periférica fica baixa mesmo nessa rotação. Fresadoras CNC convencionais com fuso máximo de 6.000 a 8.000 rpm ficarão abaixo do recomendado e resultarão em arestas de corte mais propensas a quebra por sobrecarga. Centros de usinagem de alta rotação (12.000 a 30.000 rpm) são o ambiente correto para esta fresa.
- P
Por que a haste desta fresa de Ø1,0 mm é H04 (Ø4,0 mm) e não H01?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Usar haste de 4,0 mm em uma fresa com diâmetro de corte de 1,0 mm é uma solução de projeto proposital: a haste maior oferece mais rigidez estrutural e permite fixação em pinças ER padrão (ER8, ER11, ER16 com inserto redutor) sem recorrer a mandris especiais de Ø1 mm. A haste grossa compensa parcialmente a fragilidade do corpo cortante fino e reduz a deflexão no trecho de haste, mesmo assim, a projeção da parte cortante de 1,0 mm deve ser minimizada ao máximo.
- P
Para que tipo de operação a fresa de Ø1,0 mm (TSR401005003H04) com 4 cortes é indicada, e qual o risco de quebra neste diâmetro?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Esta fresa de 1,0 mm de diâmetro com 4 cortes é indicada exclusivamente para fresamento de acabamento de paredes laterais em detalhes finos, gravações, ranhuras pequenas e cantos internos em aços de até 55 HRC. Em Ø1,0 mm, qualquer vibração ou excentricidade acima de 0,01 mm resulta em quebra imediata; a ferramenta é extremamente frágil e deve ser usada com parâmetros muito conservadores, programação suave e zero tolerância a folgas no mandril.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa de topo reto 4mm x 50mm metal duro 55HRC 4 cortes, comprimento de corte 12mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa esférica 4mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 8mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa esférica 2mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiSiN Dry Cut
Pinça ER20 5mm (4 a 5mm) precisão 0,015mm classe A DIN 6499 Daigo ER20-050
Desandador vira macho tipo T M3 a M10 com catraca e nível Daigo VMT-0310
Jogo de lima agulha diamantada 3 x 140mm com 10 peças, cobertura TiN Daigo LAD-0314-10LT
Pino de fixação BT40 45° rosca M16 com passagem interna Mawbra BT-516
Cone BT40 porta pinça ER16 L100mm 25.000 rpm Mawbra BT40-ER16A-100L-25R
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.