



Dados de corte
Faixas de trabalho indicadas para esta fresa em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||||
|---|---|---|---|---|
| Aço(parcial) | 130 a 180 | 0,0042 a 0,0091 | até 1,5 | até 0,15 |
| Ferro fundido | 140 a 160 | 0,0042 a 0,0091 | até 1,5 | até 0,15 |
- Aço(parcial)
- 130 a 180
- 0,0042 a 0,0091
- até 1,5
- até 0,15
- Ferro fundido
- 140 a 160
- 0,0042 a 0,0091
- até 1,5
- até 0,15
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaAnálise do especialista
Fresas de Ø1mm são ferramentas de microusinagem que exigem contexto de máquina completamente diferente das fresas maiores: spindle com rolos de precisão (ou ar), ausência de vibração de qualquer fonte (refrigeração, motor do eixo, mesa), fixação absoluta da peça e estratégias de corte que nunca ultrapassam 0,005 mm/dente. A cobertura ALTISIN bronze distingue esta ferramenta visualmente e funcionalmente, ela foi feita para aço endurecido, não para alumínio ou plástico.
O operador iniciante comete o erro clássico de tentar acelerar o ciclo aumentando o avanço ou a profundidade de passada. Com Ø1mm em aço a 50 HRC, a fresa quebra antes de qualquer sinal auditivo de alerta. A rotação de 7.200 rpm parece baixa para um diâmetro de 1mm (Vc ≈ 22 m/min), mas reflete a limitação do fz mínimo necessário para cortar sem rubricar, aumentar a rotação sem aumentar o avanço proporcionalmente causa rubricação, não corte.
Se a aplicação for detalhar ranhuras de 1mm em moldes de aço até 55 HRC, esta é a ferramenta correta da linha. Para materiais mais macios (até 45 HRC), a linha TiAlN de Ø2,5mm (TLR4, também na linha) pode substituir com mais margem de segurança se a geometria permitir diâmetro maior.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

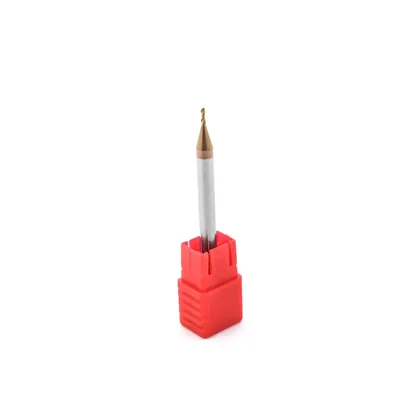
Fresa de topo reto Ø1 mm, 2 cortes
Fresa de topo reto de metal duro Dry Cut para canal, rasgo, faceamento e contorno. Linha 55 HRC, com revestimento TiSiN na cor bronze, para material de até 55 HRC.
- Ø1 diâmetro de corte (mm)
- 2 cortes
- 3 comprimento de corte (mm)
- 55 HRC material de até
Substrato de metal duro ultrafino
Hélice de 35° com passo diferencial, que segura a vibração
Aresta com passivação de precisão
Hélice de 35°: ângulo da linha, que define como o cavaco sobe e como a ferramenta se comporta na entrada.
Tolerância do diâmetro: 0 / -0,015 mm, o que mantém a medida repetida na troca de ferramenta.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da sua máquina. Use fixação de alta precisão e rígida, e mantenha o balanço da ferramenta no menor possível.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na fresa, o que separa uma ferramenta boa de uma comum é aguentar o passe inteiro: aresta que não lasca, cavaco que sai e medida que se repete da primeira à última peça.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Fresas de micro grão com cobertura: produzidas em afiadoras CNC, o que garante melhor qualidade na afiação e maior durabilidade das arestas de corte.
- Revestimento: tem dureza mais elevada, o que confere maior resistência à abrasão, e baixo coeficiente de dilatação térmica, característica importante em processos de fresamento.
Parâmetros de corte recomendados
| Parâmetro | Valor |
|---|---|
| Dureza do material | 45 a 55 HRC |
| Rotação | 7200 rpm |
| Avanço | 60 mm/min |
Linha 55 HRC
- Revestimento TiSiN, cor bronze
- Material trabalha material de até 55 HRC
- Metal duro substrato ultrafino
- Hélice 35°
- Tolerância diâmetro em 0 / -0,015 mm
- Linha Reta Dry Cut, bronze (materiais temperados)
- Cortes 2
- Cor do revestimento Bronze
- Dureza de usinagem Até 55 HRC
- Aplicação Centros de Usinagem, fresadoras CNC e Routers; fresamento de canais em aços com dureza de até 55 HRC, aços para moldes, aços liga, aços ferramenta, aço inoxidável, aços endurecidos e ligas resistentes ao calor
O que essa fresa faz

Como usar
Recomendações de uso
- Use avanço e velocidade de corte 50% menores no início da operação, aumentando gradualmente até que a estabilidade seja determinada.
- Use sistemas de fixação de alta precisão e alta rigidez: a excentricidade não deve exceder 0,01 mm.
Onde essa ferramenta trabalha melhor
- Canal e rasgo: abre canal com a largura do próprio diâmetro, em um passe ou em vários passes de profundidade.
- Contorno e parede reta: acompanha o perfil da peça deixando parede reta e canto de 90° no encontro com o fundo.
- Faceamento leve: tira material de superfície plana em peça pequena, quando não compensa montar um cabeçote.
- Rebaixo e bolsão: abre cavidade com entrada em rampa ou em hélice, e depois acaba a parede subindo pelo contorno.
Onde não usar: Não mergulhe reto em material cheio como se fosse broca: a aresta do centro não corta bem e lasca. Entre em rampa, em hélice ou por um furo de partida.
Para durar mais
- Prefira várias passadas de menor penetração lateral a um passe único forçado: o calor cai e a aresta dura mais.
- Deixe o menor balanço possível na pinça, porque a vibração é o que mais quebra fresa de metal duro.
- Em canal fechado, tire o cavaco com ar ou fluido, senão ele volta para a aresta e provoca lasca.
Material indicado
- Aço carbono e aço liga
- Aço para molde e aço ferramenta
- Ferro fundido cinzento e de alta liga
Grupos ISO atendidos: P e K.
Condições de corte por material
| Material | Profundidade | Vc (m/min) |
|---|---|---|
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 180 |
| P Aço carbono e aço liga até 45 HRC, aço liga 50 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 130 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1,5 x Ø e ae até 0,15 x Ø | 160 |
| K Ferro fundido cinzento até 32 HRC e de alta liga de 35 a 45 HRC | ap até 1 x Ø e ae até 0,12 x Ø | 140 |
Velocidade de corte do fabricante por grupo de material. A rotação sai da conta Vc x 1000 dividido por (3,14 x diâmetro).
Condições de corte desta fresa
| Rotação | 7200 rpm (material de 45 a 55 HRC) |
| Avanço da mesa | 60 mm/min |
| Velocidade de corte | 22,6 m/min |
| Avanço por dente | 0,004 mm |
| Velocidade de referência da linha | 130 a 180 m/min |
| Profundidade máxima (ap) | até 1,5 x Ø |
| Penetração de trabalho (ae) | até 0,15 x Ø |
Valores de partida: ajuste conforme a máquina, a fixação e o material.
Rotação e avanço do fabricante por diâmetro
| Diâmetro da fresa (mm) | Ø3 | Ø4 | Ø6 | Ø8 | Ø10 | Ø12 | Ø16 | Ø20 |
|---|---|---|---|---|---|---|---|---|
| Rotação (rpm) | 14000 | 10800 | 7000 | 5200 | 4200 | 3500 | 2600 | 2050 |
| Avanço da mesa (mm/min) | 680 | 700 | 750 | 740 | 730 | 730 | 680 | 670 |
Valores do fabricante para fresamento lateral, os mesmos em aço (P) e ferro fundido (K). Em canal cheio, use de 50 a 70% da rotação e de 40 a 60% do avanço desta tabela.
Tabela de medidas

Medidas
- A Diâmetro de corte: Ø1 mm
- B Comprimento total: 50 mm
- C Comprimento de corte: 3 mm
- D Diâmetro da haste: Ø4 mm
Ferramenta de 2 cortes.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
Esta fresa Ø1mm tem apenas 2 cortes, diferente das fresas TiAlN de 4 cortes do lote. Por que 2 cortes é preferível em diâmetros tão pequenos para materiais duros?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Em Ø1mm, 4 cortes deixariam o canal de saída de cavaco extremamente estreito, aumentando o risco de entupimento e quebra por acúmulo de cavaco na região de corte. O 2 cortes preserva espaço de saída adequado para os cavacos finos gerados em materiais duros, que, embora pequenos, precisam sair sem obstrução para evitar recoilagem e o consequente aumento brusco de carga que quebra a fresa.
- P
O parâmetro indicado é 7.200 rpm e 60 mm/min para esta Ø1mm. Por que o avanço é tão baixo (fz ≈ 0,004 mm/dente) comparado às fresas maiores do lote?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026No diâmetro de 1mm, o metal duro já opera próximo do limite de resistência à ruptura por torção. O fz de 0,004 mm/dente reflete o equilíbrio entre não quebrar a ferramenta (carga baixa) e não rubricar o material (carga mínima para corte efetivo). Aumentar o avanço acima de 0,005 mm/dente em materiais duros (45 a 55 HRC) quase invariavelmente quebra a fresa. Fresas de 1mm em aços endurecidos são ferramentas de paciência, não de velocidade.
- P
Com Ø1mm e haste H04 (4mm), qual collet ou holder consigo montar esta fresa sem intermediários?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Haste 4mm é o tamanho padrão do holder; o Ø1mm do corte fica fora do holder como vão livre. Use pinça ER de precisão (ER11, ER16 ou ER20) com collet 4mm, quanto menor e mais preciso o collet, melhor. Um runout de 0,005mm na haste de 4mm equivale a runout >0,005mm na ponta do corte de 1mm devido ao comprimento de balanço. Holders shrink-fit de 4mm são ideais para esta ferramenta crítica.
- P
Esta fresa Ø1mm ALTISIN 2 cortes (55 HRC) com haste H04 (4mm), qual a principal razão para escolher ALTISIN em vez de TiAlN para materiais endurecidos acima de 45 HRC?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O ALTISIN possui dureza superficial mais elevada e coeficiente de dilatação térmica menor que o TiAlN, características essenciais para manter a integridade da aresta em materiais temperados acima de 45 HRC. Enquanto o TiAlN perde eficiência progressivamente acima de 45 HRC, o ALTISIN foi formulado para a faixa de 45 a 55 HRC, onde aços para moldes temperados, aço ferramenta endurecido e aços inoxidáveis tratados são encontrados. Para materiais abaixo de 45 HRC, o TiAlN é suficiente e mais econômico.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
Fresa de topo reto 8mm x 75mm metal duro 65HRC 4 cortes, comprimento de corte 25mm, haste 8mm, cobertura Naco Blue Dry Cut
Fresa esférica 5mm x 75mm metal duro 65HRC 2 cortes, comprimento de corte 10mm, haste 5mm, cobertura Naco Blue Dry Cut
Fresa toroidal 5mm x 75mm R0,5 metal duro 55HRC 4 cortes, comprimento de corte 18mm, haste 5mm, cobertura TiSiN Dry Cut
Fresa esférica 5mm x 75mm metal duro 55HRC 2 cortes, comprimento de corte 10mm, haste 5mm, cobertura TiSiN Dry Cut
Fresa esférica 4mm x 75mm metal duro 55HRC 2 cortes, comprimento de corte 8mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa esférica 2mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 4mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa esférica 1mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 2mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa toroidal 8mm x 75mm R0,5 metal duro 55HRC 4 cortes, comprimento de corte 25mm, haste 8mm, cobertura TiSiN Dry Cut
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.