

Cone SK40 (ISO 40) porta pinça ER40 L100mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER40UM-100L-25R-ADB
Vendido e entregue por World Tools
Variações disponíveis(2)


Compre Junto
Produtos que combinam com este — selecione e adicione de uma vez
Especificações técnicas
- Comprimento
- 100,0MM
- Encaixe
- SK-40
- Modelo
- ER-40
- Norma
- DIN 69871
- Outras Opções
- L100MM
- Refrigeração
- AD/B
- Rotação
- 25.000 RPM
Análise do especialista
O SK40-ER40UMT2-100-25R fecha o grupo ER-40 SK40 desta linha no nível máximo de especificação: AD/B + 25.000 RPM + 0,003 mm de run-out em comprimento de 100 mm. É o mandril para centros de usinagem de última geração com refrigeração pelo fuso que necessitam trabalhar com ferramentas robustas em profundidades maiores.
A decisão entre este e o SK40-ER40UMT2-070-25R deve ser sempre guiada pela necessidade de alcance: 70 mm primeiro. O L=100 mm com AD/B é o produto correto para furação profunda de furos cegos em peças de grande porte, onde a combinação de alcance e refrigeração interna não tem substituto funcional equivalente nesta linha.
Para quem monta um kit completo ER-40 de alta performance, a combinação de dois mandrins, L=70 mm (para operações rasas com máxima rigidez) e este L=100 mm (para operações profundas), cobre virtualmente todos os cenários ER-40 em centros modernos, sem necessidade das versões intermediárias de menor especificação.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Cone SK40 porta pinça ER-40UM L100MM para 25.000 rpm DIN69871 ad/b
Cone porta pinça: leva o conjunto de pinça ao eixo da máquina.
- ER-40UM pinça que aceita
- 25.000 rpm rotação máxima
- 100,0 mm comprimento
- DIN 69871 norma
Mawbra: o clique seguinte da indústria
A indústria saiu da 3.0 para a 4.0 e a máquina ficou mais rápida, mais precisa e mais cara de parar. A Mawbra é a linha de acessório que acompanha esse salto: o cone, a pinça e a haste que seguram a ferramenta com a precisão que a máquina nova exige e a antiga agradece. O acessório que segura a ferramenta decide o acabamento da peça: o batimento dele entra inteiro no que sai da máquina.
A World Tools trabalha com a Mawbra desde 2012, na linha de fixação de ferramenta e de peça. A casa mantém estoque no Brasil do cone ao componente de reposição, para a máquina não ficar parada esperando uma porca de pinça.
Dados técnicos
Ficha técnica
- Tipo Cone Porta Pinça
- Código SK40-ER40UM-100L-25R-ADB
- Pinça ER-40UM
- Rotação máxima 25.000 rpm
- Comprimento 100,0 mm
- Norma DIN 69871
- Material 40Cr
- Dureza 56-58 HRC
- Precisão 0,003 mm
- Balanceamento 25.000 RPM, G6.3
- Rigidez Alta
- Fornecido com Porca tipo encaixe
- Peso 1,7 kg
Do que é feito, e o que isso muda
- SK40 é um sistema de fixação de cone usado em máquinas-ferramenta, seguindo normas DIN amplamente utilizado em aplicações de usinagem
- Especificação DIN 69871 garante a compatibilidade e a qualidade do produto
- Classe de balanceamento G6.3 (norma ISO 1940-1) indica a qualidade do balanceamento, limitando o desequilíbrio residual do cone (classe de precisão média)
- Sistema exclusivo de prolongamento de ferramentas: retirando o tampão de proteção permite prolongar a profundidade da ferramenta fixada, alcançando medidas maiores do que cones convencionais
- SK40 e CAT40 são compatíveis na mesma máquina-ferramenta, desde que o sistema de troca de ferramentas suporte ambos, mesmo com dimensões e especificações diferentes existem pinos de fixação disponíveis na Mawbra que permitem a intercambiabilidade entre os dois tipos de cone
As partes do cone

Onde esse cone porta pinça trabalha melhor
- Fresamento e furação com haste cilíndrica: com a pinça certa, o mesmo cone atende toda a faixa da série, e trocar de diâmetro é trocar de pinça.
- Trabalho que depende de batimento: o conjunto de pinça prende com mais concentricidade que o mandril de castanhas, e o desvio na ponta é o que define o acabamento. Batimento sério sempre vem com a distância em que foi medido, do tipo 3 ou 4 vezes o diâmetro: número solto, sem dizer onde, não diz nada.
- Troca de ferramenta em série: o cone sai e entra no eixo pelo mesmo assento, e o comprimento se repete quando a montagem é feita sempre igual.
Onde não usar
- Não monte o cone com o assento sujo. Um cavaco entre o cone e o eixo tira concentricidade de todo o conjunto, e o erro aparece na peça, não na ferramenta.
- Não aperte a porca da pinça sem a ferramenta dentro: o aperto em vazio deforma a pinça e o batimento não volta.
- Não ultrapasse a rotação indicada. A força do desbalanceamento cresce com o QUADRADO da rotação: dobrou o giro, quadruplicou o esforço no rolamento do eixo. Acima de mais ou menos 8.000 rpm, balanceamento deixa de ser detalhe.
- Não aperte a porca no braço nem com barra. O fabricante do sistema publica o torque por tamanho, e passar de 25% acima dele não aumenta o aperto: aumenta a tensão no cone e o batimento.
Para durar mais
- Limpe o cone, o assento do eixo e a rosca da porca antes de montar, sempre.
- Monte a pinça na porca ANTES de rosquear no cone: ela encaixa com um clique, e é assim que a porca consegue puxar a pinça para fora na hora de soltar.
- Guarde o cone em suporte próprio, nunca deitado na bancada. Marca no assento é batimento permanente.
- Confira o parafuso de fixação e o aperto dele. É peça que FADIGA com o uso e se rompe sem aviso, e em rotação alta isso solta o conjunto inteiro dentro da máquina. Fabricante de máquina trabalha com troca por horas de operação, não por aparência.
- O cone 7:24 não é autotravante: quem segura ele no eixo é o parafuso de fixação com a barra de tração. Por isso ele nunca deve ser tratado como se prendesse sozinho.
Especificações complementares
| Característica | Valor |
|---|---|
| Diâmetro do corpo | 63 mm |
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
Em relação ao SK40-ER40UM-100L-15R desta linha, quais são as três diferenças práticas que justificam escolher este SK40-ER40UMT2-100-25R em vez do 15R para um centro com refrigeração pelo fuso?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026As três diferenças práticas são: (1) Canal AD/B, aproveita o sistema de refrigeração pelo fuso da máquina, levando fluido diretamente ao corte e aumentando vida de ferramenta em materiais difíceis; (2) Run-out 0,003 mm versus 0,005 mm, melhora acabamento superficial e vida de ferramenta em operações de alta precisão; (3) Balanceamento a 25.000 RPM, permite operar com segurança em rotações acima de 15.000 RPM sem vibração excessiva. Se a máquina tem refrigeração central e opera acima de 15.000 RPM, o 25R compensa a diferença de custo.
- P
Com HRC 56~58 e balanceamento G6.3 a 25.000 RPM, este mandril ER-40 L=100 mm é adequado para HSM de alumínio aeronáutico com fresas de 20 mm a 22.000 RPM?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. O balanceamento a 25.000 RPM cobre 22.000 RPM com margem adequada, e o run-out de 0,003 mm é compatível com as tolerâncias de acabamento em alumínio aeronáutico. Fresas de haste 20 mm estão dentro do intervalo ER-40. O canal AD/B aproveita o sistema de refrigeração da máquina para remover cavaco eficientemente em alumínio a alta velocidade, prevenindo aderência e remoção de material por deformação plástica.
- P
O SK40-ER40UMT2-100-25R com AD/B, run-out 0,003 mm e L=100 mm, em que cenário este supera o SK40-ER40UMT2-070-25R (L=70 mm) mesmo com menor rigidez?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O L=100 mm supera o L=70 mm quando a geometria da peça exige projeção maior que 70 mm impossível de atingir com o comprimento curto sem colisão da porca ou do corpo do mandril. Em furação profunda de furos cegos em peças altas, onde o canal AD é crítico para remoção de cavaco, o L=100 mm com AD/B é indispensável. Para acabamento de superfícies rasas, o L=70 mm sempre é preferível pela maior rigidez.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
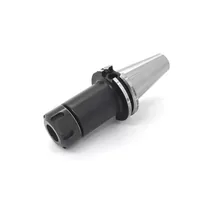
Cone SK40 (ISO 40) porta pinça ER25 L100mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER25UM-100L-25R-ADB
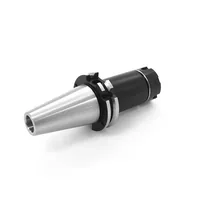
Cone SK40 (ISO 40) porta pinça ER32 L100mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER32UM-100L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER16 L100mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER16A-100L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER20 L100mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER20A-100L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER25 L70mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER25UM-070L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER32 L70mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER32UM-070L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER16 L70mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER16A-070L-25R-ADB
Cone SK40 (ISO 40) porta pinça ER20 L70mm 25.000 rpm DIN 69871 AD/B Mawbra SK40-ER20A-070L-25R-ADB
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.