

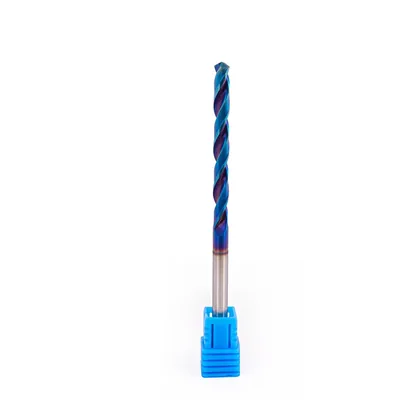
Broca de metal duro 5,1mm x 100mm 55HRC, comprimento de corte 50mm, haste 5,1mm, cobertura Naco Blue Dry Cut MCD-051B
Variações disponíveis(10)
Vendido e entregue por World Tools


Dados de corte
Faixas de trabalho indicadas para esta broca em cada grupo de material. Dentro delas ela trabalha no rendimento para o qual foi projetada: comece pelo meio da faixa e ajuste conforme o resultado.
| Grupo de material | ||
|---|---|---|
| Aço(parcial) | 40 a 120 | 0,12 a 0,18 |
| Aço inoxidável | 25 a 40 | 0,05 a 0,10 |
| Ferro fundido | 50 a 120 | 0,12 a 0,18 |
| Metais não ferrosos(parcial) | 60 a 140 | 0,12 a 0,18 |
| Ligas resistentes ao calor | 15 a 20 | 0,05 a 0,09 |
- Aço(parcial)
- 40 a 120
- 0,12 a 0,18
- Aço inoxidável
- 25 a 40
- 0,05 a 0,10
- Ferro fundido
- 50 a 120
- 0,12 a 0,18
- Metais não ferrosos(parcial)
- 60 a 140
- 0,12 a 0,18
- Ligas resistentes ao calor
- 15 a 20
- 0,05 a 0,09
Atende totalmenteAtende parcialmente
Estes valores são um ponto de partida. O ideal para a sua peça depende da máquina, da fixação, do balanço da ferramenta e da refrigeração. Precisa do parâmetro para uma aplicação específica? Fale com nosso time técnico.
Falar com um especialistaEspecificações técnicas
- Capacidade
- 5,1MM
- Cobertura
- BLUE
- Comprimento
- 100,0MM
- Haste
- 5,1MM
- Hélice
- 30°
- Outras Opções
- Ø 05,10MM
- Ponta
- 120°
- Série
- MÉDIA
- Área de Corte
- 50,0MM
Análise do especialista
A MCD-051B é indicada quando a profundidade de furo em Ø 5,1 mm supera os 25 mm que a versão curta oferece, casos como furos de pino em blocos profundos ou passantes em chapas grossas de aço temperado. Fora dessa situação específica, a SCD-051B (146782) é a escolha mais segura pela rigidez superior.
O comprador deve ter clareza sobre a profundidade real necessária antes de decidir entre as séries: a tentação de sempre comprar a broca mais longa para 'ter margem' resulta em deflexão, vida útil menor e maior risco de quebra em materiais de 50 a 55 HRC. Dimensione correto.
Setup rigoroso é inegociável: pinça ER em bom estado, run-out verificado, fixação de peça sem folga lateral. Um CNC com monitoramento de corrente do spindle ajuda a detectar desgaste precoce antes de uma quebra catastrófica.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Broca de metal duro Ø5,1 mm
Broca de metal duro Dry Cut para furação em cheio em centro de usinagem, fresadora e furadeira de precisão. Revestimento nACo (NACO Blue), cor azul. Série MCD: série média.
- Ø5,1 diâmetro do furo (mm)
- 50 profundidade útil (mm)
- 120° ângulo de ponta
- 55 HRC material de até
Metal duro inteiriço, sem solda e sem inserto
Revestimento nano composto, que segura temperatura e reduz atrito
Canal em hélice de 30°, que tira o cavaco do furo fundo
Hélice de 30° e ponta de 120°: a hélice puxa o cavaco para fora e a ponta centra o furo sem escorregar.
Profundidade: a parte cortante tem 50 mm, o equivalente a 9,8 vezes o diâmetro. Para furo mais fundo que isso, use ciclo com quebra de cavaco ou uma broca mais longa.
Tolerância do diâmetro da ferramenta: 0 / -0,015 mm.
Como começar: comece com velocidade e avanço 50% abaixo do recomendado e vá subindo até achar a estabilidade da máquina. Em furo fundo, faça ciclo com quebra de cavaco e mantenha a refrigeração chegando na ponta.
Dry Cut: exclusividade World Tools no Brasil

A Dry Cut é uma marca de ferramentas de corte que nasceu com produtos americanos, de um dos maiores fabricantes de metal duro do mundo, e hoje se expandiu para um fornecimento global dos seus produtos, com fresas, brocas, limas rotativas e suportes de torneamento. Na furação, o que decide é o furo sair na medida e o cavaco sair junto: aresta firme, canal que não entope e ferramenta que volta ao mesmo lugar na troca.
A World Tools fechou a distribuição exclusiva da Dry Cut no primeiro ano de casa, quando ainda estava começando, e a exclusividade segue de pé até hoje. É uma das principais linhas da casa, com estoque no Brasil.
Dados técnicos
Do que é feito, e o que isso muda
- Metal duro (carbide): permite furar aços com dureza de até 55 HRC.
- Ângulo de hélice de 30°: favorece a evacuação de cavacos, reduz o esforço de corte, minimiza vibrações e mantém a estabilidade dimensional em furos profundos.
- Ponta com ângulo de 120°: distribui melhor a carga de corte, reduz o desgaste localizado, facilita o início da furação sem desvio lateral e melhora o acabamento na entrada e na saída do furo.
- Revestimento NACO Blue, nano-compósito à base de nitretos e carbetos como TiAlN + Si3N4, aplicado por PVD: eleva a dureza superficial acima de 3500 HV, reduz o atrito, protege contra oxidação em temperaturas de corte que podem ultrapassar 1200 °C e reduz o calor na aresta de corte, evitando queima da peça e deformações térmicas.
- Acabamento visual: azul metálico.
- Indicação de uso: centros de usinagem CNC, fresadoras e furadeiras de alta precisão, em produção seriada e trabalhos que exigem acabamento dimensional e geométrico de alto padrão.
Fabricação e controle de qualidade
- Maior vida útil em comparação a ferramentas sem revestimento ou com revestimentos convencionais.
Ficha da ferramenta
- Revestimento nACo (NACO Blue), cor azul
- Material metal duro inteiriço, para peça de até 55 HRC
- Hélice 30°
- Ponta 120°
- Tolerância diâmetro em 0 / -0,015 mm
- Ângulo de hélice 30°
- Ângulo de ponta 120°
- Capacidade Até 55 HRC
- Refrigeração Sem refrigeração interna
- Aplicação Perfuração de aços carbono e aços-liga temperados até 55 HRC
Onde essa ferramenta trabalha melhor
- Furação em cheio: abre o furo direto no material, sem pré-furo, em centro de usinagem, fresadora e furadeira.
- Furo de precisão: em metal duro inteiriço, o furo sai mais redondo e mais reto que com broca de aço rápido.
- Produção seriada: aguenta ciclo repetido com pouca variação de medida entre uma peça e outra.
- Pré-furo para rosca: deixa o diâmetro certo para macho ou fresa de rosca entrar.
Onde não usar: Evite máquina sem rigidez ou peça mal presa: metal duro não perdoa flexão, ele lasca em vez de entortar.
Para durar mais
- Fure com a refrigeração chegando na ponta, de preferência de dentro para fora.
- Em furo mais fundo que a parte cortante, use ciclo picotado para quebrar e tirar o cavaco.
- Comece o furo com ponto de centro ou com ciclo de centragem, para a ponta não passear.
Material indicado
- Aço carbono e aço liga
- Aço temperado até 55 HRC
- Ferro fundido
Tabela de medidas

Medidas
| Ângulo de ponta | 120° |
- A Diâmetro do furo: Ø5,1 mm
- B Profundidade útil: 50 mm
- C Comprimento total: 100 mm
- D Diâmetro da haste: Ø5,1 mm
- Ângulo da ponta 120º
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
3 perguntas respondidas
- P
Com haste Ø 5,1 mm e comprimento de 100 mm, qual porta-ferramenta garante melhor concentricidade para a MCD-051B em desbaste de aço duro?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Mandril de pinça ER16 (ou ER20) de alta precisão, com run-out garantido ≤ 5 µm, é o porta-ferramenta ideal. Evite mandril de três castanhas, que não oferece a centralização necessária em Ø 5,1 mm. Para aço duro, qualquer excentricidade amplificada pelo comprimento de 100 mm aumenta força lateral e risco de quebra.
- P
Qual diferença concreta existe entre a MCD-051B e a SCD-051B (mesma família, Ø 5,1 mm) para furos de 20 mm de profundidade?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Para furos de até 20 mm, a SCD-051B (curta, comprimento total 50 mm) é a escolha mais rígida, menor balanço livre entre a extremidade da pinça e a ponta da broca. A MCD-051B (comprimento total 100 mm) fica com 50 mm a mais de projeção, o que aumenta tendência à deflexão sem nenhum benefício para a profundidade em questão. Use a série média apenas quando a profundidade exige.
- P
A MCD-051B (Ø 5,1 × 100 mm) é adequada para furação passante em bloco de aço P20 tratado termicamente a 50 HRC com espessura de 40 mm?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Sim. A área de corte de 50 mm cobre passantes de até 50 mm, então 40 mm de espessura tem margem de 10 mm. O P20 tratado a 50 HRC está dentro do limite de 55 HRC especificado. Mantenha avanço constante e programe o CNC para reduzir o avanço nos últimos 2 mm antes da saída do passante, evitando lascamento.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
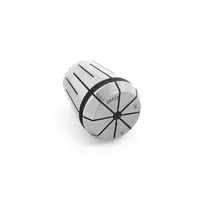
Pinça ER32 vedada 6mm (5 a 6mm) precisão 0,01mm classe A refrigeração interna tipo C Mawbra ER32C-060A
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.