

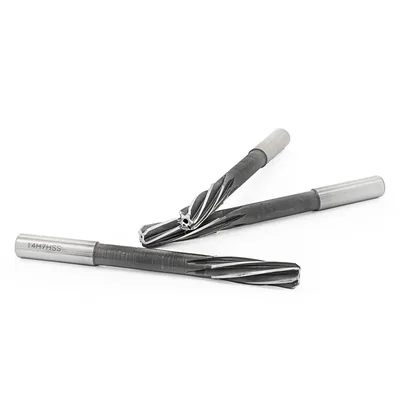
Alargador máquina 14mm x 160mm HSS DIN 212 D Daigo 212D-140
Variações disponíveis(17)
Vendido e entregue por World Tools


Compre Junto
Produtos que combinam com este — selecione e adicione de uma vez
Especificações técnicas
- Arestas de Corte
- 8
- Capacidade
- 14,0MM
- Comprimento
- 160,0MM
- Haste
- 12,5MM
- Material
- HSS
- Norma
- DIN 212D
- Outras Opções
- Ø 14,0 X 160MM
- Área de Corte
- 47,0MM
Análise do especialista
Subindo para Ø 14,0 H7, o 212D-140 inaugura a haste de 12,5 mm da série e mantém a receita das 8 arestas com avanço de 0,20 mm/rot, configuração que privilegia acabamento e estabilidade em furos grandes, onde qualquer vibração vira facetamento na parede.
Quem opera furadeira de coluna se beneficia das rotações baixas exigidas (160 a 560 RPM em aço); o que não pode faltar é constância no avanço e rigidez na montagem da peça, pontos em que a documentação da linha é repetitiva por bom motivo.
Se o seu conjunto de furos para em 13 mm, fique no trio de haste 10 mm e economize uma pinça. E para material acima de 40 HRC, este HSS não é a resposta, replanejar a sequência (alargar antes do tratamento térmico) costuma ser a saída mais barata.
Parecer técnico da equipe WorldTools, elaborado a partir das especificações do produto.
Descrição do produto

Alargador máquina HSS Ø 14,0 x 160 mm DIN212D
Alargador de haste reta para uso na máquina, que acaba o furo na medida.
- Ø 14,0 mm diâmetro
- 160,0 mm comprimento
- DIN 212D norma
Daigo: acessórios de precisão da World Tools
A Daigo é a linha de fixação e acessório da World Tools: o que segura a peça na mesa e o que segura a ferramenta no eixo. Entrou na casa em 2017 e cresceu na oficina, porque é o tipo de item que ninguém lembra de comprar até a máquina parar esperando por ele. Acessório de máquina é assim: ninguém lembra dele até a máquina parar esperando por um.
A World Tools mantém a linha Daigo com estoque no Brasil, de pinça e morsa a mesa, calço e acessório de reposição.
Dados técnicos
Ficha técnica
- Tipo Alargador Máquina HSS
- Código 212D-140
- Diâmetro Ø 14,0 mm
- Comprimento 160,0 mm
- Norma DIN 212D
- Modelo 212D-100
- Marca Daigo
- Acabamento Retificado
- Fabricante Prumer
- Material Aço Rápido (HSS-M2)
Parâmetros de Corte
| Material a Ser Usinado | Dureza | Resistência Mecânica | Rotação | Avanço |
|---|---|---|---|---|
| SAE 1006, SAE 1010, SAE 1020, SAE 1025 | Menor 200 HB (Brinell) | 500 N/mm2 | 560 RPM | 0,20 mm/rot. |
| SAE 1030, SAE 1040, SAE 8620, SAE 4320 | 220 HB (Brinell) ~20 HRC (Rockwell C) | 500-800 N/mm2 | 420 RPM | 0,20 mm/rot. |
| SAE 1045, SAE 1060, SAE 8640, SAE 8640, SAE 5140 | 220~290 HB (Brinell), 20~30 HRC (Rockwell C) | 800-1000 N/mm2 | 260 RPM | 0,20 mm/rot. |
| SAE 4140, SAE 4340, SAE 52100 | 290~380 HB (Brinell), 30~40 HRC (Rockwell C) | 1000-1300 N/mm2 | 160 RPM | 0,18 mm/rot. |
| Alumínio | 1020 RPM | 0,25 mm/rot. |
Como usar
Cuidados
- Preparar furos para alargamento com pouco material de sobra é uma falha comum: se for deixado material insuficiente antes do alargamento, o alargador derrapa, desgasta rapidamente e resulta em deficiência de diâmetro. Também é importante não deixar excesso de material no furo.
Procedimento
- Selecionar o tipo ideal de alargador e as velocidades e avanços ideais para a aplicação. Deve-se controlar que os furos previamente feitos tenham o diâmetro correto.
- A peça de trabalho deve ser montada rigidamente, e o fuso da máquina não deve ter jogo.
- O mandril que suporta um alargador com haste paralela deve ser de boa qualidade. Se o alargador escorregar no mandril e o avanço for automático, pode ocorrer a quebra do alargador.
- Utilizar sempre um martelo de borracha ao montar um alargador com haste cone Morse no encaixe, luva ou fuso da máquina. Verificar o bom encaixe entre o alargador e a bucha ou fuso, para evitar desalinhamento e que o alargador corte em medida maior.
- Manter a projeção da ferramenta em relação ao fuso da máquina num mínimo.
- Utilizar lubrificantes recomendados para melhorar a vida útil do alargador e garantir que o fluido chegue até as arestas cortantes. Como o alargamento não é uma operação de corte pesada, uma solução de óleo em proporção de 40:1 é satisfatória normalmente. No caso de ferro fundido cinzento, pode ser utilizado jato de ar, se a usinagem for a seco.
- Não permitir que os canais do alargador fiquem bloqueados com cavacos.
- Antes de reafiar o alargador, verificar a concentricidade entre pontas. Na maioria dos casos será necessário afiar somente os chanfros de entrada.
- Manter os alargadores afiados. A reafiação frequente é uma boa economia, mas é importante compreender que os alargadores cortam somente nos chanfros de entrada e cônicos, não nos campos. Por isso, somente estes chanfros de guia necessitam de reafiação. A precisão da reafiação é importante para a qualidade dos furos e a vida útil da ferramenta.
Onde esse alargador máquina trabalha melhor
- Acabar furo na medida: a broca faz o furo e o alargador entrega a medida, o acabamento e a cilindricidade que a broca não dá.
- Furo de pino e de guia: onde o furo precisa receber pino ou bucha com ajuste, é o alargador que garante o encaixe.
- Série com medida repetida: o mesmo alargador entrega o mesmo furo peça após peça.
- Furo passante ou furo cego: o alargador de canal helicoidal à esquerda empurra o cavaco para a frente e é o de furo passante; para furo cego com tolerância apertada, o canal reto joga o cavaco para trás e é o indicado.
Onde não usar
- ⚠️ Nunca gire o alargador ao contrário, nem para tirá-lo do furo. O giro invertido esfrega as costas do dente contra a parede, cega a aresta e marca o furo.
- Não alargue furo torto. O alargador segue o furo que existe: ele acerta a medida e o acabamento, não o alinhamento.
- Não deixe sobremetal demais nem de menos. A referência de catálogo é deixar no furo, no diâmetro, de 0,1 a 0,2 mm até Ø 6 mm, 0,2 mm até Ø 10, 0,2 a 0,3 mm até Ø 16, 0,3 mm até Ø 25 e 0,3 a 0,4 mm até Ø 40, ou de 2 a 3% do diâmetro como regra rápida. Material de menos é pior que material demais: o alargador esfrega, esquenta e prende.
Para durar mais
- Refrigere bem e mantenha o fluxo no corte. Alargamento é operação de pouco material e muito atrito. A exceção conhecida é o ferro fundido cinzento, que se alarga a seco.
- Trabalhe devagar: a referência de catálogo para HSS em aço é de 8 a 12 m/min, cerca de dois terços da velocidade que se usaria para furar. Velocidade alta abre o furo.
- Entre com a máquina alinhada ao furo. Desalinhamento vira furo em forma de sino.
- Guarde protegido, sem encostar em outra ferramenta: a aresta do alargador é fina e um encontro basta para lascar.
Avaliações do produto
Avaliações
Seja o primeiro a avaliar este produto.Carregando avaliações...
Perguntas e Respostas
4 perguntas respondidas
- P
Faz sentido usar o 212D-140 em alumínio ou ele é ferramenta só para aço?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026A tabela contempla alumínio explicitamente: 1020 RPM com avanço de 0,25 mm/rot, a condição mais ágil do produto. HSS alarga alumínio muito bem; o cuidado é evitar adesão de material na aresta com boa lubrificação. Se sua produção mistura aço e alumínio, a mesma ferramenta cobre ambos, basta trocar o programa conforme a tabela.
- P
Os 47 mm de área de corte deste modelo cobrem buchas longas de Ø 14?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026Cobrem alojamentos de até 47 mm de profundidade com acabamento integral, espessura típica de placas porta-bucha robustas. O comprimento total de 160 mm garante aproximação e atravessamento. Para alojamentos mais profundos que 47 mm, o trecho final ficaria apenas com o acabamento da operação anterior, o que normalmente reprova um H7.
- P
Para furo Ø 14 H7 em SAE 1045, quais os parâmetros?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026O 1045 cai na faixa de 220~290 HB (20~30 HRC) da tabela: 260 RPM com avanço de 0,20 mm/rot. Em aço de baixo carbono a condição sobe para 560 RPM, e nos beneficiados tipo 4140 cai para 160 RPM com 0,18 mm/rot. A lógica é simples: identifique a dureza real da sua peça e leia a linha correspondente, não interpole por conta.
- P
Qual fixação o 212D-140 pede e por que ela difere do irmão de Ø 13?
Perguntado por Equipe WorldTools em 12/06/2026
Resposta da loja12/06/2026A haste deste Ø 14,0 é de 12,5 mm, a série abandona aqui a haste de 10 mm usada nos Ø 11 a 13 e passa à medida que também servirá os Ø 15 e 16. Se você está montando o jogo da família, são duas pinças para cobrir de 11 a 16 mm. Como sempre na linha, mandril de qualidade e sem deslizamento é pré-requisito sob avanço automático.

Produtos Relacionados
Produtos mais procurados com descontos incríveis!
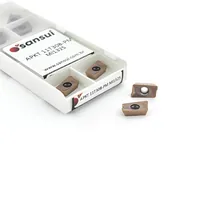
Inserto APKT 11T308 PM MI1325 metal duro para fresamento, pastilha para fresa Sansui
Cone BT50 porta pinça ER40 L100mm 15.000 rpm Mawbra BT50-ER40UM-100L-15R
Fresa long neck de topo reto 1,5mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 5mm, pescoço 20mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa de topo reto 20mm x 104mm aço rápido HSS-E M35 cobalto 4 cortes, comprimento de corte 38mm, haste 20mm, DIN 844 K Prumer TB3040-200
Base magnética para relógio comparador 80 kgf, haste articulável mecânica golden 280mm Raikon 473R-280-080
Fresa long neck de topo reto 1mm x 50mm metal duro 55HRC 2 cortes, comprimento de corte 3mm, pescoço 16mm, haste 4mm, cobertura TiSiN Dry Cut
Fresa de topo reto 8mm x 75mm metal duro 65HRC 4 cortes, comprimento de corte 25mm, haste 8mm, cobertura Naco Blue Dry Cut
Fresa de topo reto 6mm x 75mm metal duro 65HRC 4 cortes, comprimento de corte 25mm, haste 6mm, cobertura Naco Blue Dry Cut
Dúvidas sobre este produto?
Fale com um especialista e tire todas as suas dúvidas antes de comprar. Atendimento técnico em todo o Brasil.