

Os erros mais comuns que estragam sua ferramenta de metal duro
Usinagem na prática · Ferramentas de corte
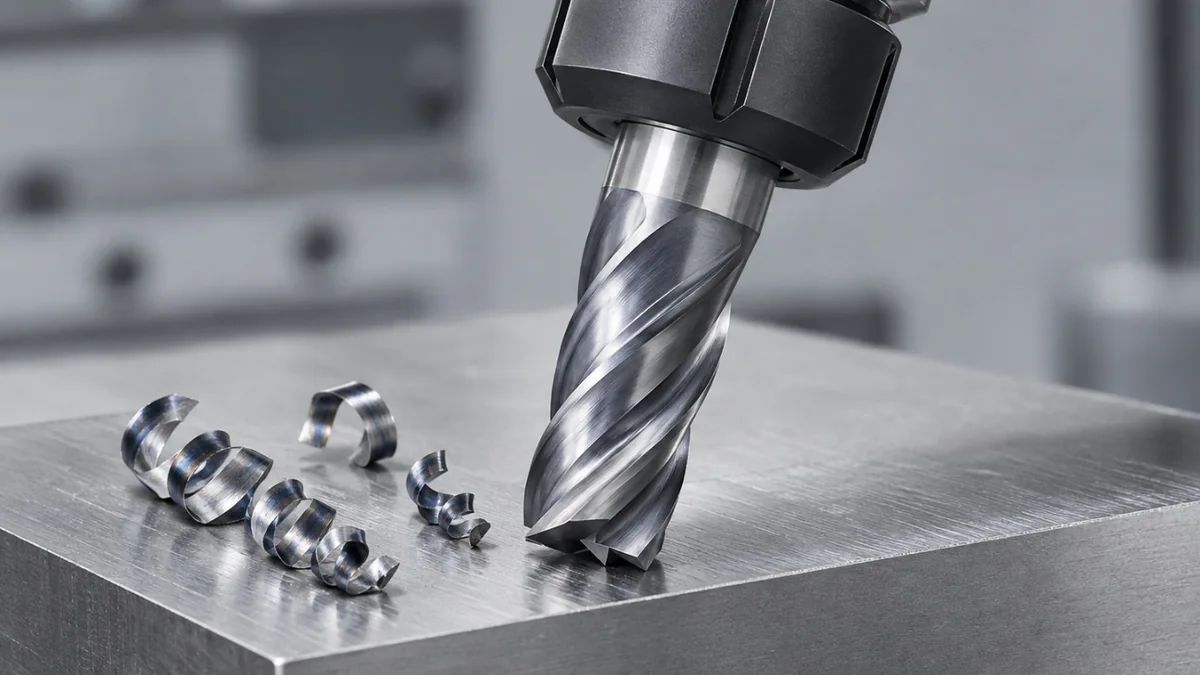
O metal duro (carboneto de tungstênio) é um material extremamente duro e resistente ao desgaste, mas também é altamente rígido e frágil. Pequenos descuidos na operação podem quebrar ou desgastar prematuramente ferramentas caras como fresas e brocas.
Diante dessa questão, listamos os principais erros que desgastam e destroem o metal duro, com algumas dicas que ajudam a evitá-los e a aumentar a vida útil da ferramenta.
1. Parâmetros de corte incorretos
Usar uma velocidade de corte muito alta gera calor excessivo, amolece o ligante do metal duro e causa deformação plástica ou desgaste rápido. Por outro lado, um avanço muito baixo faz a ferramenta "esfregar" em vez de cortar, gerando atrito e endurecimento do material da peça.
Siga sempre as recomendações de avanço por dente (Fz) e velocidade de corte (Vc) indicadas pelo fabricante.
2. Rigidez insuficiente e vibração (chatter)
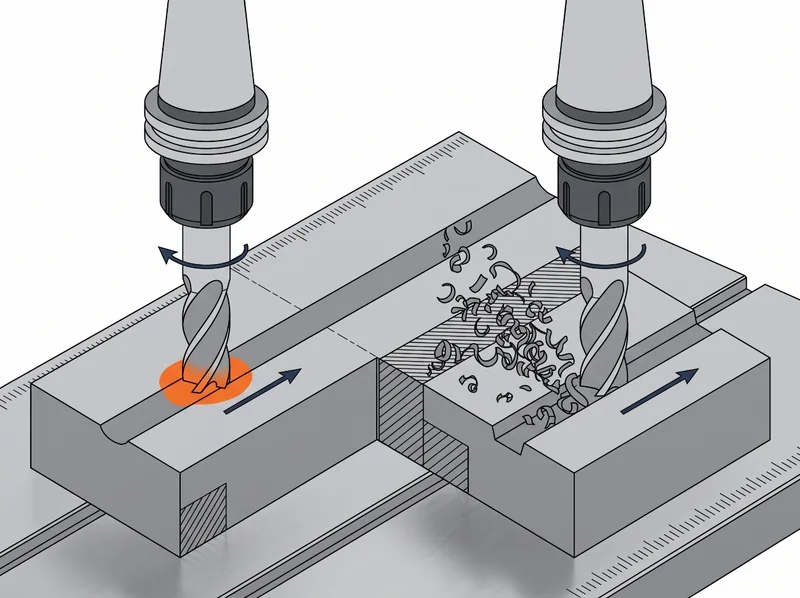
O metal duro não tolera flexão. A falta de rigidez na fixação da peça, na pinça do spindle ou o balanço excessivo da ferramenta geram vibração, e os microimpactos dessa vibração causam o lascamento instantâneo das arestas de corte.
É preciso atenção a todo o conjunto (máquina, pinça, porca e ferramenta): reduza o balanço da ferramenta ao mínimo possível e garanta que a peça esteja firmemente presa.
3. Choque térmico por refrigeração inadequada
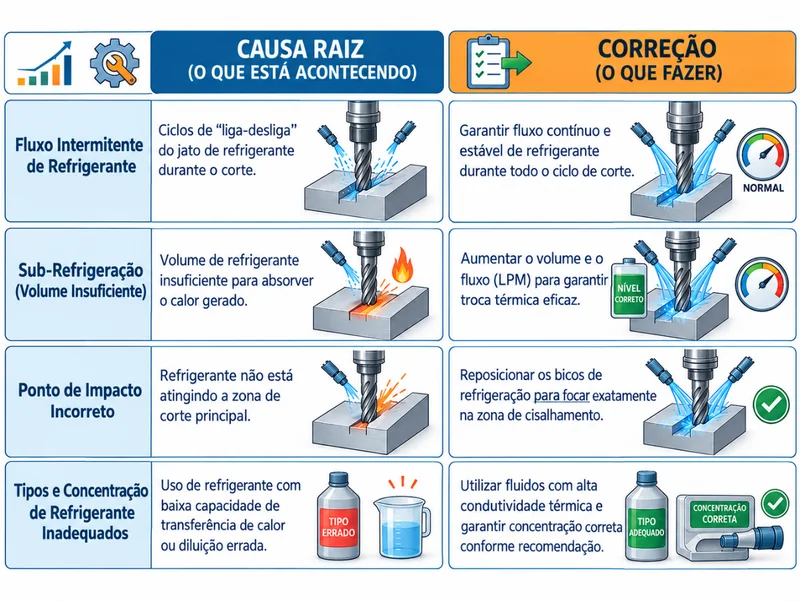
Quando o metal duro atinge temperaturas elevadas e recebe de repente um jato de fluido frio, seja de forma intermitente, insuficiente ou iniciada só depois que a ferramenta já aqueceu, ocorre o choque térmico. A variação brusca de temperatura gera tensões no material, que podem provocar trincas e comprometer a integridade da ferramenta.
Use refrigeração abundante e constante (de preferência interna) ou faça a usinagem totalmente a seco, com ar comprimido para expulsar os cavacos, o que costuma ser o ideal em muitos fresamentos com metal duro revestido.
4. Recortar cavacos (falta de evacuação)
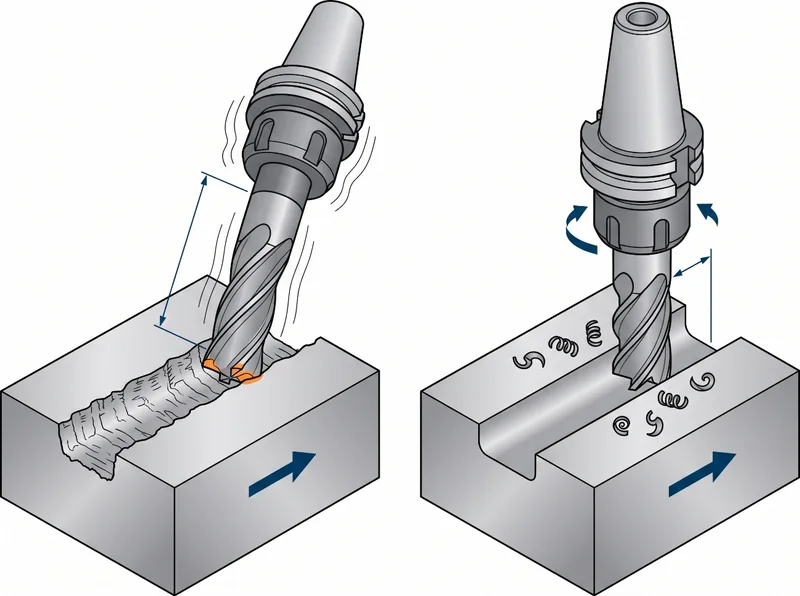
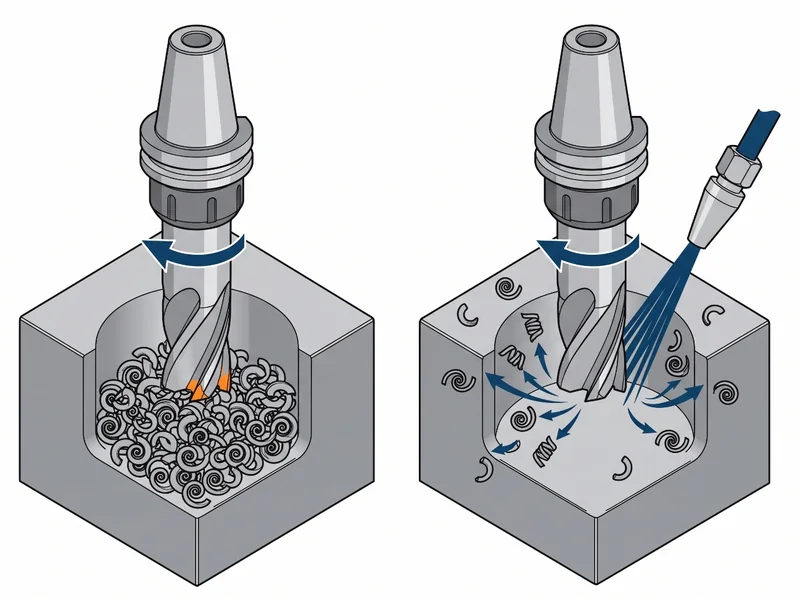
Quando os cavacos já cortados ficam na área de corte, a ferramenta acaba esmagando e cortando o próprio cavaco de novo. É um problema grave, especialmente no fresamento de bolsões, na furação e na usinagem de materiais tenazes, como aço inoxidável e titânio. Isso dobra o esforço mecânico e quebra os dentes da ferramenta em segundos.
Jatos de ar comprimido ou fluido em alta pressão, aliados a ferramentas com refrigeração interna, garantem a remoção eficiente dos cavacos e evitam que eles permaneçam ou voltem ao canal de corte.
5. Entrar na peça de forma brusca
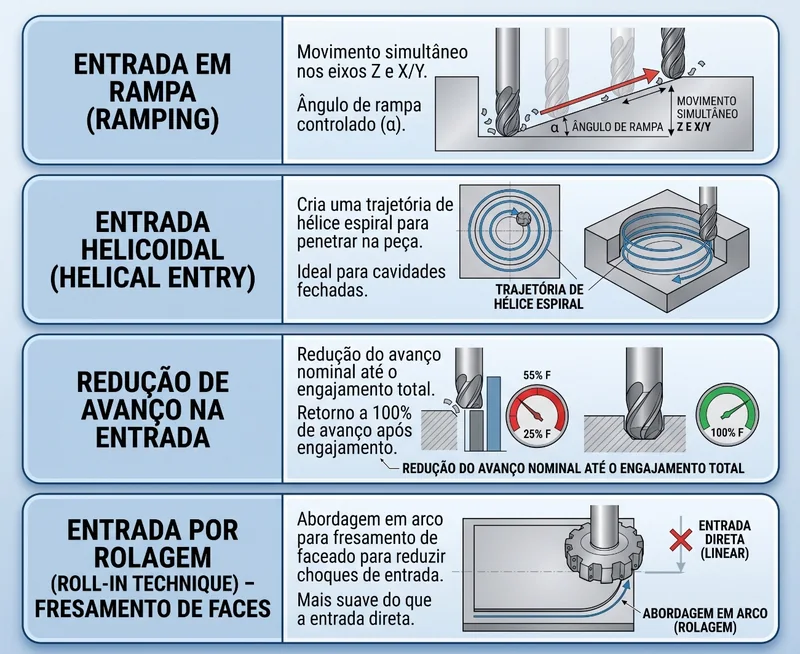
Entrar com a ferramenta diretamente no material, em linha reta e perpendicular (90°), gera um impacto inicial severo que quebra o canto vivo da ferramenta de metal duro antes mesmo de a usinagem começar. O impacto chega também à máquina, sobrecarregando servomotores, fusos de esferas e os rolamentos do spindle, e pode causar desalinhamentos que exigem manutenção prolongada.
Além disso, esse não é apenas um problema técnico: é também um risco à segurança, pela projeção de fragmentos.
Para resolver, use redução de avanço na entrada, entrada por rolagem, entrada helicoidal ou entrada em rampa.
6. Ignorar o desgaste da ferramenta
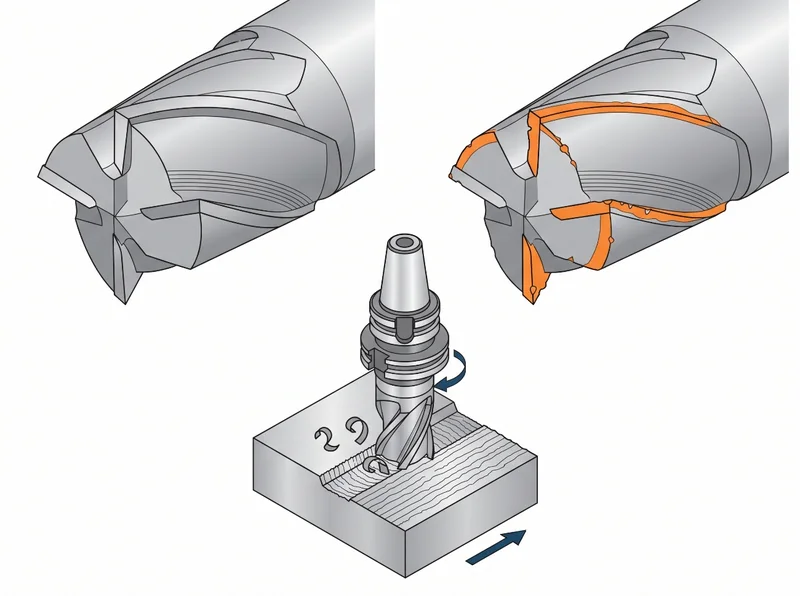
Uma ferramenta cega exige muito mais força da máquina: esfrega em vez de cortar, aumenta o atrito, gera calor extremo e acaba quebrando de forma catastrófica dentro da peça.
Monitore o desgaste de flanco e substitua ou reafie a ferramenta assim que notar perda de acabamento, aumento do ruído ou excesso de vibração.
7. Armazenamento e manuseio inadequados
Guardar as ferramentas soltas em uma gaveta, onde batem umas nas outras, é um dos principais erros. O contato de metal duro contra metal duro lasca as arestas de corte antes mesmo de a ferramenta ir para a máquina, e muitas vezes isso é imperceptível.
Tocar no metal duro com as mãos desprotegidas transfere suor e acidez da pele (use sempre EPIs) e pode favorecer a corrosão superficial, principalmente em armazenamentos prolongados. Além disso, a exposição a umidade excessiva ou a vapores químicos agressivos pode atacar o ligante de cobalto que une os grãos de carboneto, comprometendo aos poucos as propriedades do material.
Mantenha as ferramentas nas embalagens plásticas originais até o momento do uso e manipule-as com cuidado, evitando contato desnecessário com as mãos. Para armazenamento prolongado, podem ser usados óleos desaguantes ou sprays de filme seco, desde que adequados ao material e à aplicação. Em caso de dúvida, consulte sempre as recomendações do fabricante.
Cuidar do metal duro é atenção aos detalhes
O metal duro foi desenvolvido para suportar condições severas de usinagem, mas isso não significa que seja indestrutível. Cuidar dele não exige grandes esforços, e sim atenção aos detalhes. Evitar esses erros é uma maneira simples de preservar a ferramenta, aumentar sua vida útil e reduzir custos desnecessários na usinagem.
A excelência na operação também depende de contar com ferramentas confiáveis desde o início. Por isso a World Tools oferece uma linha extensa de fresas de metal duro e brocas de metal duro para diferentes operações e materiais, além de pinças e cones porta-ferramentas para garantir a rigidez do conjunto. Conheça as linhas DRY CUT e SANSUI, desenvolvidas para atender às mais diversas necessidades.
Ficou em dúvida na aplicação? Fale com o nosso time técnico pelo Fale Conosco. Informar o material da peça, a operação e a máquina já encurta metade do caminho para a indicação certa.