

Lima rotativa de metal duro: como escolher o dentado, o formato e a rotação
Usinagem na prática · Rebarbação e acabamento
Lima rotativa que perde o corte em poucos dias, vibra na mão ou deixa a peça marcada quase nunca tem defeito de fábrica. Na maioria das vezes, ela foi escolhida para o trabalho errado. São três decisões, sempre nesta ordem: o dentado (que depende do material da peça), o formato (que depende da forma da peça) e o tamanho com a rotação (que dependem da máquina e do acesso).
Juntei aqui o que o fabricante das nossas limas Dry Cut recomenda no catálogo e no guia de seleção, com fotos das próprias limas, para você acertar na primeira compra.
1. Comece pelo material: o dentado
O dentado é o desenho dos dentes da cabeça. É ele que decide se o cavaco sai fácil, se a lima puxa a mão e que acabamento fica na peça. Na linha padrão existem três:
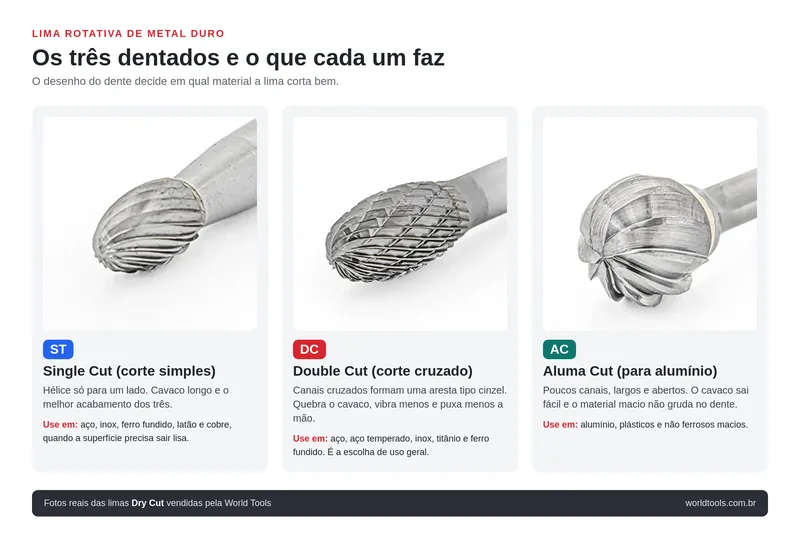
- DC, Double Cut (corte cruzado): canais para a direita e para a esquerda se cruzam e formam uma aresta tipo cinzel. A lima penetra e remove mais rápido, quebra o cavaco em pedaços pequenos, vibra menos e puxa menos a mão. É a lima de uso geral em metal.
- ST, Single Cut (corte simples): canais em hélice só para a direita. Remove bem e deixa o melhor acabamento dos três. É a rebarbação geral em aço, ferro fundido, latão e ligas de cobre quando a superfície precisa sair lisa.
- AC, Aluma Cut (para alumínio): poucos canais, largos e abertos, com alívio reforçado na aresta. O cavaco sai com facilidade e o material macio não gruda. Serve para alumínio, plásticos e não ferrosos macios.
2. Qual dentado para qual material
Este quadro resume o guia de seleção e a tabela de materiais do catálogo do fabricante. Na dúvida em qualquer metal, o DC é a escolha segura.
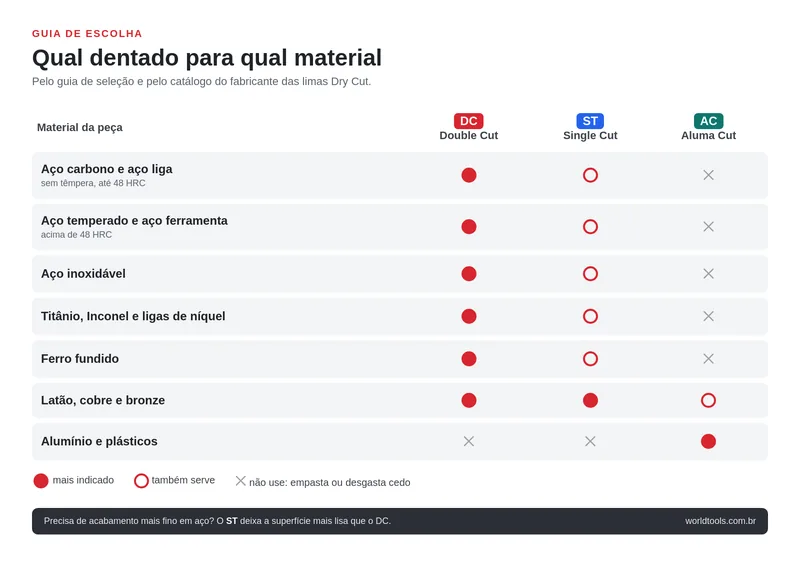
- Aço carbono, aço liga e aço temperado: DC primeiro. O ST também trabalha bem e entrega acabamento mais fino.
- Inox, titânio, Inconel e ligas de níquel: DC. Nesses materiais o cavaco curto evita que a lima esquente e perca o fio.
- Ferro fundido: DC ou ST. O ferro fundido gera cavaco em pó e qualquer um dos dois resolve.
- Latão, cobre e bronze: ST e DC são os mais indicados. O AC também trabalha em latão macio e ligas de zinco, quando o cavaco começa a grudar.
- Alumínio e plásticos: só AC. Lima de dente fino nesses materiais empasta: o cavaco gruda entre os dentes e ela para de cortar.
3. Aço, inox e solda: DC ou ST?
No aço as duas versões trabalham bem, e a escolha depende do que você precisa fazer na peça.
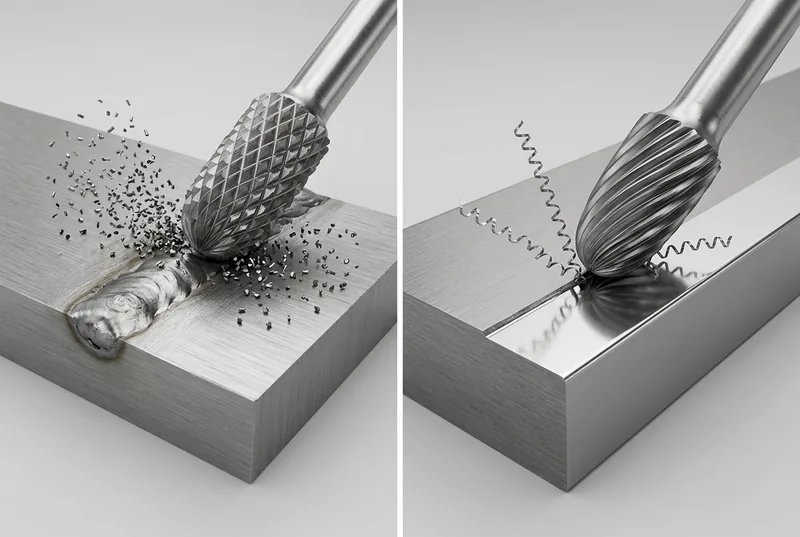
- Para tirar material, use DC: rebarbar peça cortada, rebaixar cordão de solda, abrir chanfro e desbastar. O cavaco sai curto, a lima puxa menos a mão e o operador cansa menos ao longo do dia.
- Para deixar a superfície lisa, use ST: passe final, quebra de canto em peça que vai ficar aparente e acabamento antes de polir. O cavaco sai mais longo e a superfície fica mais limpa.
- No inox, prefira DC e não economize rotação. O inox esquenta e endurece onde é esfregado. A tabela do fabricante, mais abaixo, manda começar com rotação maior que a dos materiais comuns, e o cavaco curto do DC ajuda a manter a aresta fria.
- Aço temperado, titânio e ligas de níquel: DC. Acima de 55 HRC, quando o acabamento importa, existe o dentado fino especial (veja no próximo capítulo).
Numa oficina que faz desbaste e acabamento na mesma peça, vale ter o DC e o ST do mesmo formato na bancada: um para tirar material e o outro para fechar o trabalho.
4. Aço comum ou aço difícil: como escolher o modelo certo
O guia de seleção do fabricante separa o aço em dois grupos, porque o que funciona num nem sempre é o melhor no outro. Primeiro descubra em qual grupo a sua peça está:
- Aço sem têmpera: aço carbono, aço liga e aço de construção, do jeito que saem da usina ou do corte. A lima entra com facilidade.
- Aço difícil: aço temperado, aço ferramenta tratado, inox, titânio e ligas de níquel (como o Inconel). São duros, esquentam rápido ou as duas coisas.
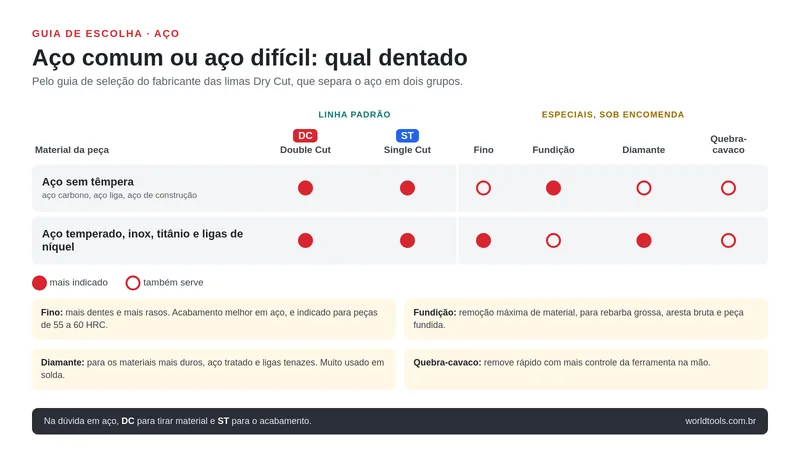
Nos dois grupos, o DC e o ST da linha padrão são os mais indicados, e resolvem a grande maioria do trabalho de oficina. Os especiais entram quando o trabalho é extremo, e são feitos sob encomenda:
- Dentado fino: mais canais e mais rasos, com a aresta mais forte, que lasca e trepida menos. É o especial para aço difícil quando o acabamento é a prioridade, em peças de 55 a 60 HRC.
- Dentado diamante: feito para os materiais mais duros, aço tratado termicamente e ligas tenazes. Dá mais controle na mão e é muito usado em solda.
- Dentado de fundição: remoção máxima de material, para rebarba grossa, aresta bruta e peça fundida. É o especial para aço sem têmpera quando o volume a tirar é grande.
- Quebra-cavaco: canais interrompidos que quebram o cavaco, para remover rápido com mais controle e melhor acabamento.
- Ângulo de corte negativo: para quando o aço insiste em encher o canal da lima. Ela corta menos, então só compensa quando esse empastamento é o problema.
Se o seu caso pede um especial, fale com a gente antes de comprar: com o material e a dureza da peça eu consulto o fabricante.
5. E o alumínio?
O alumínio é o caso oposto ao do aço: macio, ele amolece com o calor do atrito. Com uma lima de dente fino, o cavaco não tem para onde ir, gruda entre os dentes, e a lima para de cortar e só esfrega. A reação natural é apertar mais, o que esquenta ainda mais. A peça sai rasgada e a lima fica empastada.
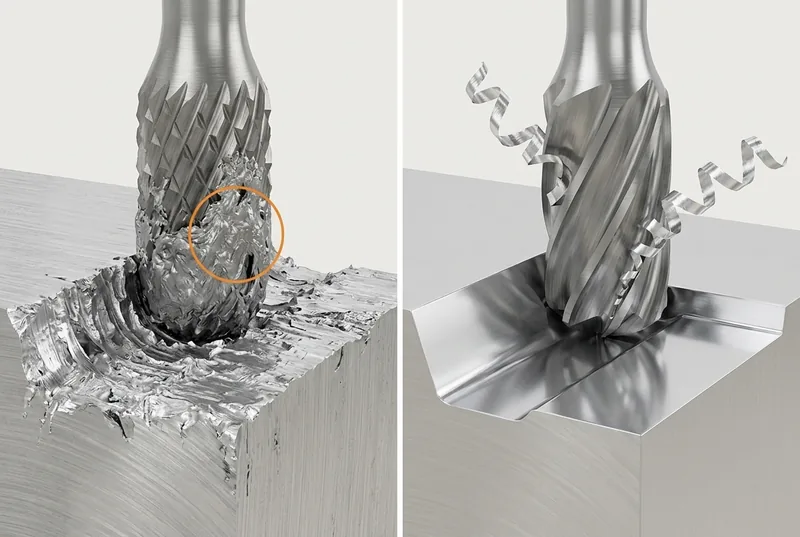
A Aluma Cut existe para isso: com poucos canais largos, o cavaco sai inteiro e a lima continua cortando. Ela também serve em plásticos e em não ferrosos macios. Se a sua oficina trabalha alumínio e aço, tenha as duas versões e não misture: a lima que empastou no alumínio perde rendimento quando volta para o aço.
6. Depois a peça: o formato
O formato da cabeça tem que acompanhar o contorno do que você vai trabalhar. Quanto mais aresta encosta no material ao mesmo tempo, melhor o acabamento e menos marca de degrau fica na peça.
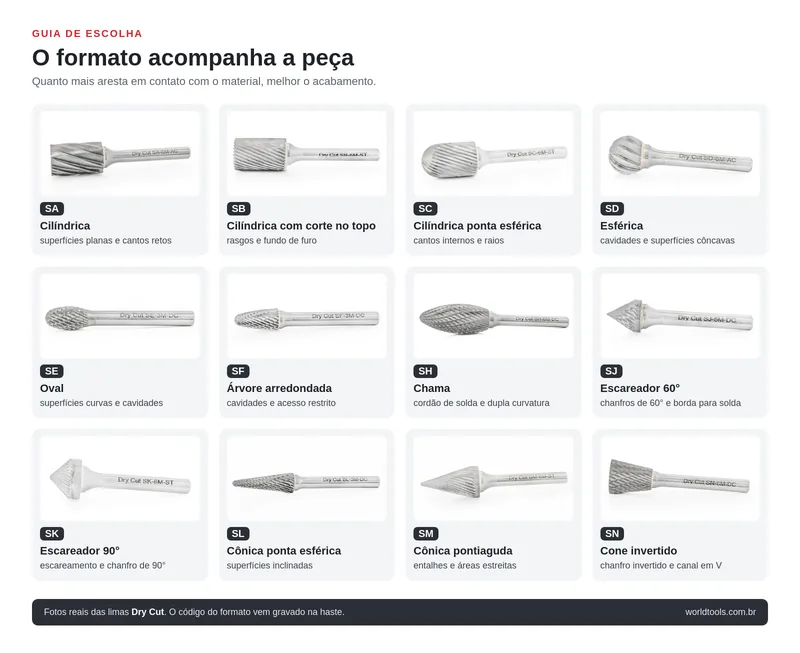
- Superfície plana e canto reto: cilíndrica (SA). Se precisa cortar também no fundo, a com corte no topo (SB).
- Canto interno e raio: cilíndrica com ponta esférica (SC) ou cônica com ponta esférica (SL), que não marcam o fundo.
- Cavidade e superfície côncava: esférica (SD), oval (SE) ou árvore arredondada (SF).
- Cordão de solda e dupla curvatura: chama (SH).
- Canto vivo, entalhe e área estreita: árvore pontiaguda (SG) ou cônica pontiaguda (SM).
- Chanfro e escareado: escareador de 60 graus (SJ) ou de 90 graus (SK). Para chanfro do lado de trás, o cone invertido (SN).
O código do formato vem gravado na haste de cada lima Dry Cut, junto com o dentado (por exemplo, SF-3M-DC). Fica fácil repor a mesma lima depois.
7. Tamanho, haste e rotação
Use a maior cabeça que entra no lugar: ela remove mais e dura mais. A haste de 3 mm é para retificadeira pequena e microrretífica, e nela a lima é inteiriça de metal duro, sem solda, o que dá concentricidade em trabalho fino. A haste de 6 mm é a das retificadeiras de oficina, com a cabeça de metal duro brasada com liga de prata em haste de aço temperado, que aguenta impacto lateral sem quebrar.
A rotação inicial que o fabricante recomenda depende do diâmetro da cabeça:
| Diâmetro da cabeça (mm) | Materiais comuns (rpm) | Aço inoxidável (rpm) |
|---|---|---|
| 1,5 | 70.000 | 105.000 |
| 3,0 | 50.000 | 75.000 |
| 4,7 | 40.000 | 60.000 |
| 6,3 | 30.000 | 45.000 |
| 8,0 | 27.000 | 41.500 |
| 9,5 | 22.000 | 33.000 |
| 11,0 | 20.000 | 30.000 |
| 12,7 | 18.000 | 27.500 |
| 16,0 | 16.000 | 24.000 |
| 19,0 | 14.000 | 21.000 |
| 25,4 | 12.000 | 18.000 |
São valores para começar. Ajuste pelo cavaco e pelo som: lima que chia e solta cavaco azulado está rápida ou forçada demais; lima que pula e trepida está lenta. Lima de haste longa trabalha em rotação menor que a de haste normal.
8. Para a lima durar mais
- Deixe a rotação trabalhar. Se a máquina perde rotação quando você encosta, está forçando demais. Pressão leve corta mais e esquenta menos.
- Mantenha a lima em movimento. Vai e vem contínuo, sem parar num ponto, para não marcar a peça nem esquentar a aresta.
- Não encoste a haste na peça. O atrito esquenta a união da cabeça e enfraquece a solda.
- Prenda a haste inteira na pinça, com o mínimo para fora. Haste muito exposta vibra e pode empenar.
- Troque a lima gasta. Compensar dente cego com força só quebra a lima e cansa quem está usando.
- Use óculos de proteção e proteja as mãos. O cavaco de lima rotativa sai quente e rápido.
Resumo em três perguntas
Qual é o material? Metal em geral, DC. Acabamento fino em metal, ST. Alumínio e plástico, AC.
Qual é a forma da peça? Escolha o formato que acompanha o contorno.
Qual é a máquina e o acesso? A maior cabeça que entra, na rotação inicial da tabela.
Perguntas frequentes
Posso usar lima rotativa de metal duro na furadeira?
Não é o ideal. As rotações iniciais da tabela vão de 12.000 a 105.000 rpm, e a furadeira comum gira bem abaixo disso. Em rotação baixa a lima pula, trepida e lasca os dentes. O certo é a retificadeira, pneumática ou elétrica, ou a microrretífica para as de haste de 3 mm.
Qual lima usar para rebaixar cordão de solda?
DC no formato que acompanha o cordão: chama (SH) para cordão em curva e cilíndrica (SA) para cordão em chapa plana. Em solda de aço muito duro, o especial diamante é o indicado.
Lima rotativa de metal duro corta aço temperado?
Corta. O DC é o mais indicado. Para peças entre 55 e 60 HRC em que o acabamento importa, existe o dentado fino especial.
Por que a tabela manda girar mais rápido no inox?
É a recomendação do fabricante para começar: no inox, a rotação inicial é cerca de 50% maior que nos materiais comuns, para a lima cortar em vez de esfregar e endurecer a superfície.
Como sei que a lima está gasta?
Quando você precisa apertar mais para ela cortar, a peça esquenta mais que o normal e o acabamento piora. Nessa hora, troque. Força a mais não devolve o corte e aumenta o risco de quebrar a lima.
Onde encontrar

A World Tools tem a linha completa de limas rotativas de metal duro Dry Cut: 13 formatos, os três dentados e cabeças de 3 a 16 mm, com haste de 3 e de 6 mm. Em cada anúncio você encontra as medidas, o dentado e a rotação inicial daquela lima.
Ficou em dúvida na escolha? Fale com o nosso time técnico pelo Fale Conosco. Diga o material da peça, o que você precisa fazer e qual é a máquina, e eu indico a lima certa.